


 ブログPDF(オフライン用)
結論から: 木材プリントのコースター(UV木材直接印刷インク)は、三つの方法の中で、フルカラーのロゴ、グラデーション、写真を再現できる唯一の方法です。塗装は、三色以内の特色を使う大胆なデザインに向いています。レーザー彫刻は最も摩耗に強い印を残しますが、色は焼けた茶色から黒までの色調に限られます。デザインの色数、木材の色合い、コースターの使用頻度の厳しさを基準に方法を選びましょう。
ブランドを入れた木製コースターの装飾トラブルの多くは、製造に入る前の、方法を選ぶ段階で始まっています。マーケティングチームが6色のロゴを送ったところ、どの色も同じ茶色の濃淡になった彫刻が届きました。イベント担当者は木材プリントのコースターを発注しましたが、ビールグラスを使った一シーズンで、縁のインクに擦れが出ていました。結婚式のお客様がダークウォールナットを選んだところ、お二人の名前が木目に埋もれてしまいました。三つとも、原因は職人の腕ではなく、デザインに合わない方法を選んだことです。
コストは後から表れます。ブランドコースターは数か月から数年テーブルに置かれるため、擦れた縁や読めない名前があるたびに、ブランドの印象が損なわれ続けます。主要マーケットプレイスのレビューでも、同じ不満が繰り返されています。「コントラストが写真と違う」、濃い色の木材で文字が見えない、冷たい飲み物が汗をかくとインクがにじむ、といったものです。大量に販売されているあるパーソナライズ・コースターの出品では、色に触れたレビューが31件あり、そのうち25件が否定的でした。多くは、濃い着色の上で彫刻が読み取れないという内容でした。
このガイドでは、一般的な三つの装飾方法を、色再現性、ロゴの細部、耐摩耗性、最低数量、相対的な単価で比較します。デザインを無理に合わせるのではなく、デザインに合った仕上げを選ぶための手引きです。
木材プリントのコースターとは?塗装や彫刻を施した木材とどう違うのか
三つの方法はいずれも同じ無地の素材にデザインを施しますが、木材の表面に対してデザインを置く位置が異なります。この違いが、色、細部、耐久性に関する以下の内容の大半を説明します。
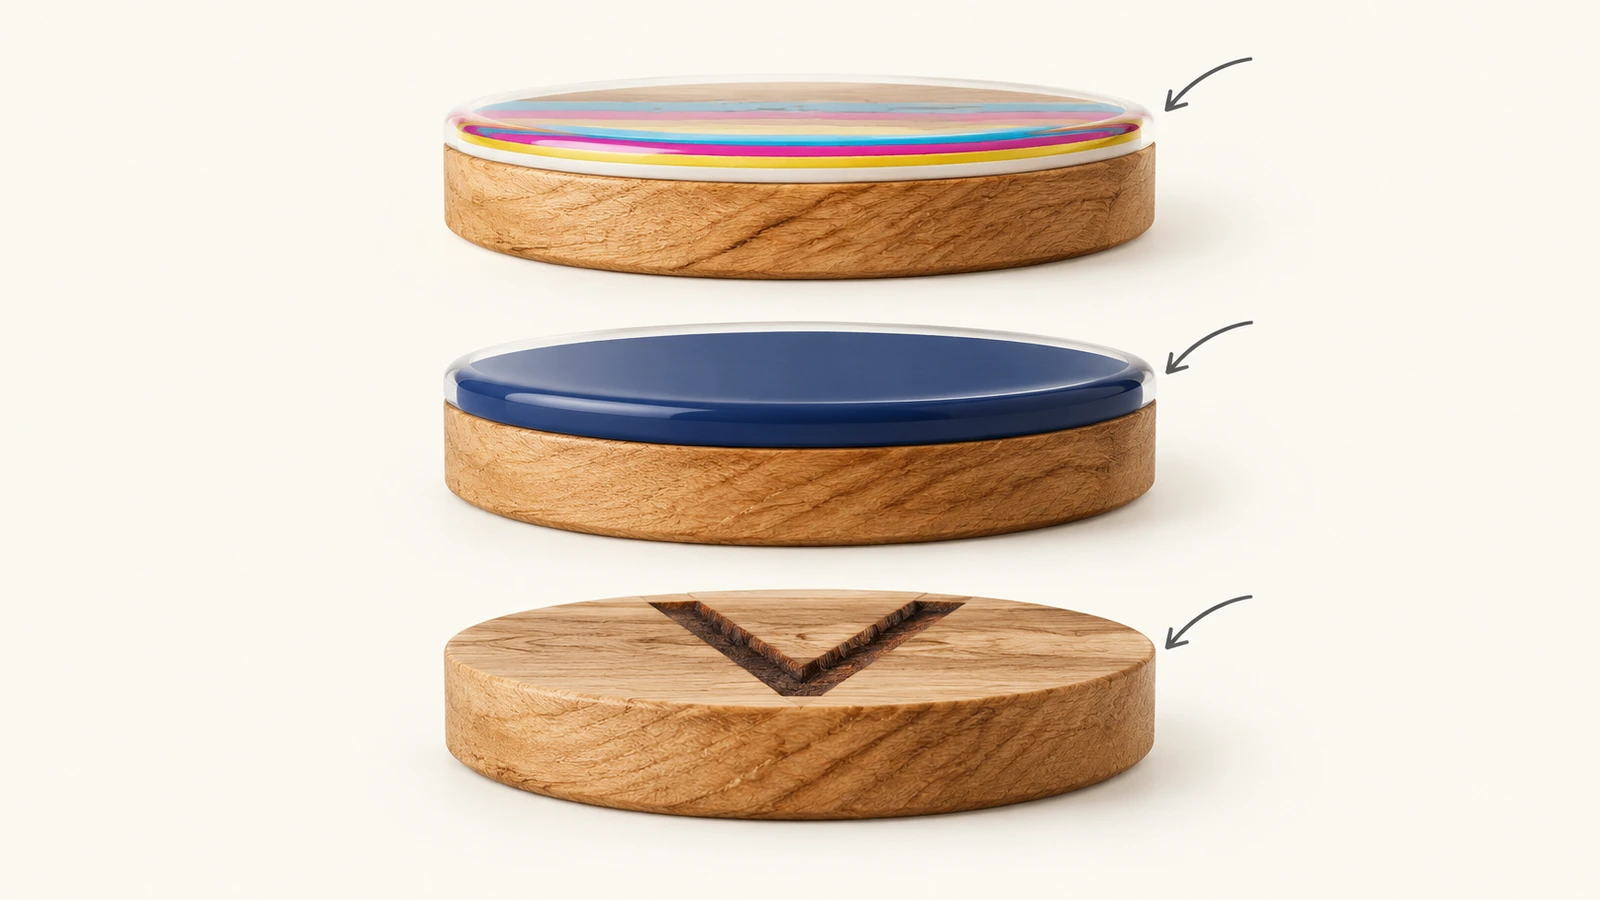
フルカラーの木材プリント は、通常UVフラットベッド印刷を指します。インクジェットヘッドがUV硬化型のCMYKインクを木材に直接吐出し、UVランプが数秒以内に硬化させます。木材は白くないため、中間色や濃い色の樹種では色の下に白の下地を敷くか、自然な風合いを出すために意図的に木目を透かします。インクは木材の上に薄い膜を作るため、摩耗に耐えるには透明な保護コートが必要です。
塗装した木製コースター にはいくつかの技法があります。スクリーン印刷は、色ごとに専用のメッシュスクリーンを通して不透明な塗料を押し出します。ステンシルとマスキングは単純な形状に向き、手描きは一点物のギフトに向きます。カラーフィル彫刻はこれらの併用型で、先にデザインを彫り込み、その凹部に塗料を流し込みます。塗料はUVインクより不透明で、特色に調合できますが、色を足すたびに、スクリーン、マスク、または工程が増えるのが普通です。
レーザー彫刻 は、CO₂レーザーで木の繊維の表層を気化・炭化させます。何も塗布しないので、はがれることがありません。代わりに色には制約があり、印は常に茶色か黒の濃淡になり、コントラストは樹種とその密度に左右されます。木材は、節のない材でも特性が大きくばらつく天然素材で、これは USDA森林製品研究所が指摘している[1]とおりです。そのため、同じ注文内でも、焼き込みの深さや色は一枚ごとに多少異なります。
昇華転写についての補足です。購入者は木材プリントと混同しがちですが、染料昇華は定着のためにポリマーコーティングされた表面を必要とするため、「昇華転写の木製コースター」は、無垢材ではなく、コーティング済みのハードボードやMDFであるのが一般的です。複合材の芯材を選ぶ場合は、仕入先に、複合木材の適合表示について確認してください。この表示は、 EPAのTSCA Title VIホルムアルデヒド基準[2] により、規制対象のパネルと完成品に2019年以降義務付けられています。無垢材の素材は、一般にこのパネル規則の対象外です。
デザインに合う仕上げを選ぶ六つのステップ
以下のステップは、互いに制約し合う判断を、実際に決める順に並べています。見積もりを依頼する前に、これらを決めておきましょう。
- 色数を数え、グラデーションがないか確認する。 ロゴファイルを開き、薄い色調も含めて、異なる色をすべて書き出します。グラデーション、ドロップシャドウ、写真のような要素があると、塗装も彫刻も使えないため、印刷が唯一、忠実に再現できる方法になります。1色のマークなら、三つの方法すべてで対応できます。二、三色のフラットな特色なら、スクリーン印刷塗装でも印刷でも対応できます。
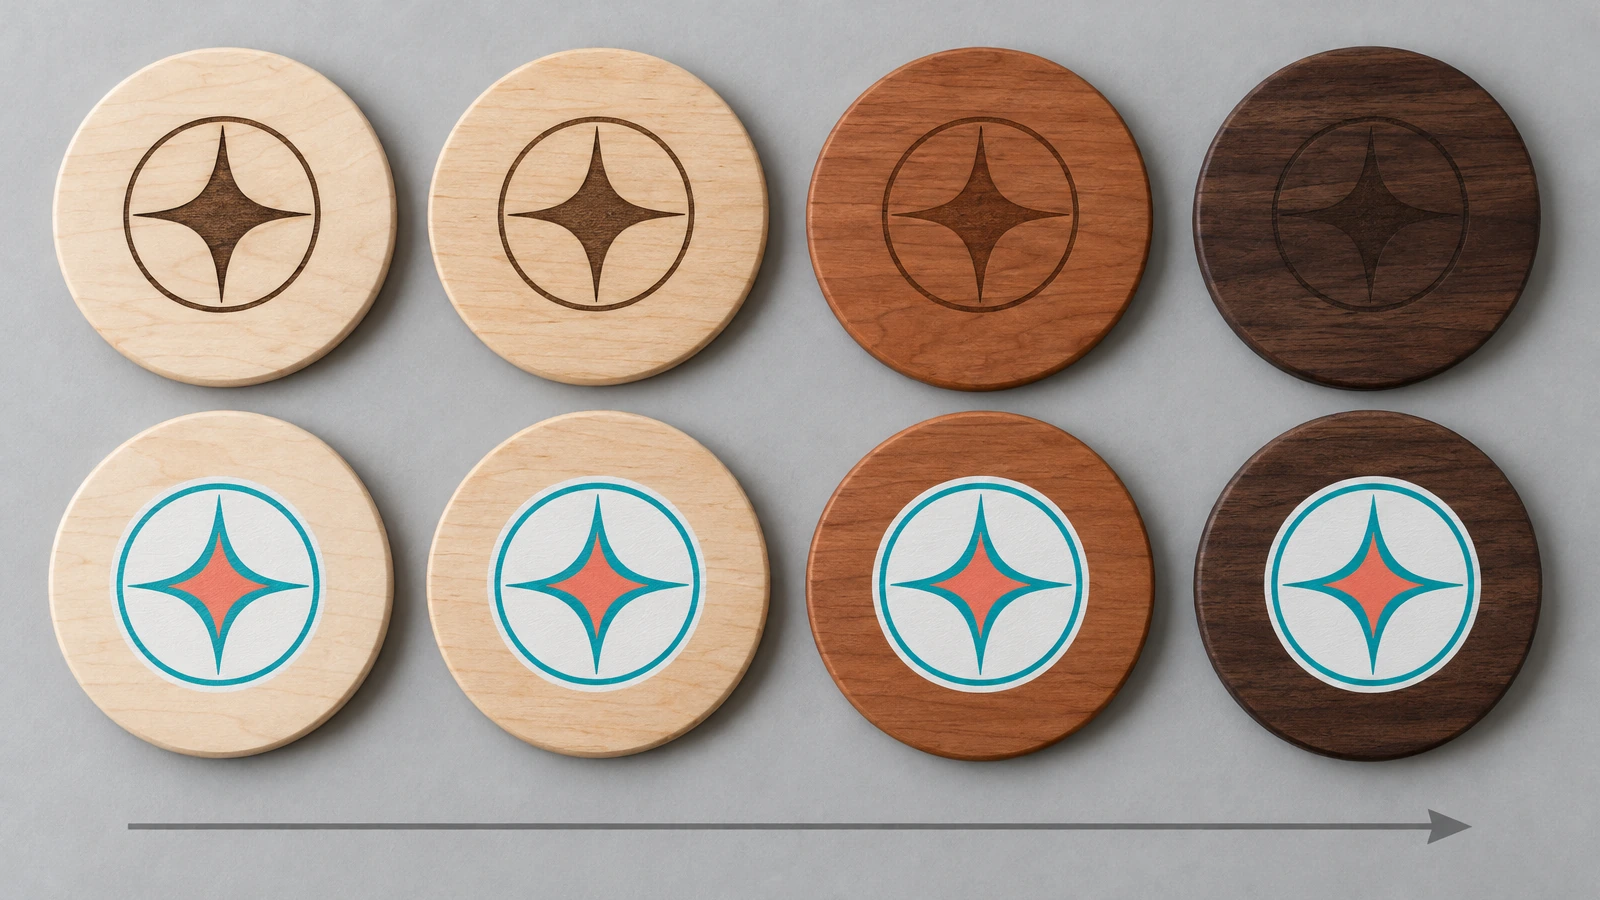
- ブランドカラーのルールがどこまで厳格かを決める。 ブランドガイドラインで特定のPantoneとの一致が求められる場合は、白の下地を敷いたUV印刷を前提にしてください。完全に覆わない限り、木材の色味で色がやや暖色寄りになる点も見込んでおきます。ブランドがトーンオントーンの見た目を受け入れられるなら、彫刻は上質に見え、そもそもずれる色がないので、色ずれも起きません。
- デザインの中で最も細い線を探す。 細いセリフ、小さなタグライン、ヘアラインの輪郭は、方法ごとに挙動が異なります。オークのような木目の粗い木材では、とても小さな彫刻文字が埋もれることがあり、筆塗りの塗料は木目に沿ってにじみます。丸い木製コースターでは、重要な要素を縁から十分に余白を取った内側に収めてください。グラスの底や、コースターを拭く手によって、縁のあたりが最も摩耗するためです。
- 木材の色合いを方法に合わせる。 メープル、バーチ、チェリーのような、色が淡く木目の細かい樹種は、彫刻のコントラストが最も高く、印刷の発色も最もきれいです。ウォールナットや濃い着色材には、白の下地を敷いた印刷かカラーフィル彫刻が向いており、通常の彫刻では、先に述べたような読めない仕上がりになりがちです。木材は吸湿性、つまり水分を吸収・放出する性質があり、 USDA Wood Handbook[3] が、周囲の湿度に応じて膨張・収縮する仕組みを解説しています。この動きは、凹んだ印(彫刻)よりも、表面の膜(インクと塗料)に大きな負担をかけます。
- 装飾と合わせて保護仕上げも指定する。 インクにも塗料にも透明なトップコートが必要です。コースターは、装飾した面だけでなく全面をシーリングしてください。片面だけのシーリングは、反りの一般的な原因です。コースターを作る木工職人の報告によると、シェラックは約140°F(60°C)で軟化するため、熱いマグカップの下のトップコートには不向きです。また、十分に硬化したポリウレタンでも、沸騰直前のグラスの下ではわずかにべたつくことがあるそうです。どのトップコートを使うか、梱包前にどれくらい硬化させるかを確認しましょう。
- 同じ木材で実物の校正見本を承認する。 画面上のレンダリングは、どの方法でもよく見えがちです。実際に発注した樹種でサンプルを依頼し、できればそのロットで最も濃い素材と最も薄い素材を並べて見せてもらいましょう。木材の自然なばらつきを、製造後に揉めるのではなく、製造前に決着できます。当社の ウェディング・ギフト・ロゴ注文向けの彫刻入り木製コースター の注文フローにも、この校正の段階が含まれています。
コースターをEUのイベントや顧客へ出荷する場合、木材製品は引き続きEU森林破壊防止規則の対象であり、大規模事業者は12月30日(2026年)から遵守が求められます。これは、 Wood Centralによる2026年の適用範囲改定の報道[4]に基づく情報です。仕入先には早めに、どの樹種と伐採地の来歴を文書で示せるかを確認しておきましょう。
木材プリントのコースターは、塗装や彫刻と比べてどうか
表は、法人やイベントの購入担当者が通常重視する五つの要素で、各方法を比較しています。費用と最低数量は、デザイン、数量、樹種によって変わるため、あくまで相対的なものです。実際の金額は見積もりでご確認ください。
| 項目 | UV木材プリント | 塗装(スクリーン、ステンシル、手描き、カラーフィル) | レーザー彫刻 |
|---|---|---|---|
| 色再現性 | フルCMYK、グラデーション、写真に対応。白の下地を敷けばPantoneにかなり近い色を再現 | 不透明で調合できる特色。実用上は数色が限度 | なし:茶色から黒までの色調のみ |
| ロゴの細部 | 高い。プリンターの解像度と木目の質感が限界 | 中程度。木目の粗い木材や筆使いでは輪郭がやわらぐ | 木目の細かい樹種では高い。木目の粗いオークでは小さな文字が埋もれることがある |
| 耐摩耗性 | 表面の膜。トップコートと硬化状態に左右される | 表面の膜(カラーフィルの塗料は凹部の内側で保護される) | 最も高い。印が木材そのものの一部なので、はがれるものがない |
| 相性のよい木材の色合い | どれでも可。濃い木材には白の下地が必要 | どれでも可(不透明な塗料を使用) | コントラストが最も強く出る、淡色で密度の高い樹種 |
| デザインデータ | 高解像度のラスター画像またはベクター、CMYK | ベクター、色ごとに分版 | ベクター、単色、高コントラスト |
| セットアップと最低数量 | デジタルセットアップ。少量でも実施しやすい。色校正で工程が一つ増える | 色ごとのスクリーンやマスクは大きめのロット向き。手描きは作業量に比例 | デジタルセットアップ。少量でも実施しやすい |
| 相対的な単価 | 中程度。白の下地とトップコートで上がる | スクリーン塗装は量が多いほど単価が低い。手描きが最も高い | 低〜中程度。彫刻面積と深さに応じて上がる |
| 最適な用途 | 多色のブランドロゴ、写真、スポンサーパネル | 3色以内の大胆なマーク、素朴な風合いや手作り感のある仕上がり | モノグラム、1色のロゴ、長く残したい記念品 |
色再現性:印刷が優位だが、注意点がある
多色のブランドカラーを見分けがつく形で再現できるのは、印刷だけです。注意点は素材です。白の下地がないと、木材が色付きの背景として働くため、涼しげな青はチェリー材ではティールに寄り、白の要素はまったく消えてしまいます。正確な色が重要な場合は、必ず白下地ありの校正見本を依頼してください。
ロゴの細部:彫刻と印刷は同等、塗装は一歩劣る
彫刻も印刷も、密度の高い樹種では細い線を保てます。塗装は、塗料が木目に沿ってにじむため細部が失われます。輪郭のシャープな「塗装風」に仕上げるには、カラーフィル彫刻のほうが適していることが多いのはそのためです。輪郭はレーザーが決め、塗料は凹部を埋めるだけだからです。
耐摩耗性:印の位置が持ちを左右する
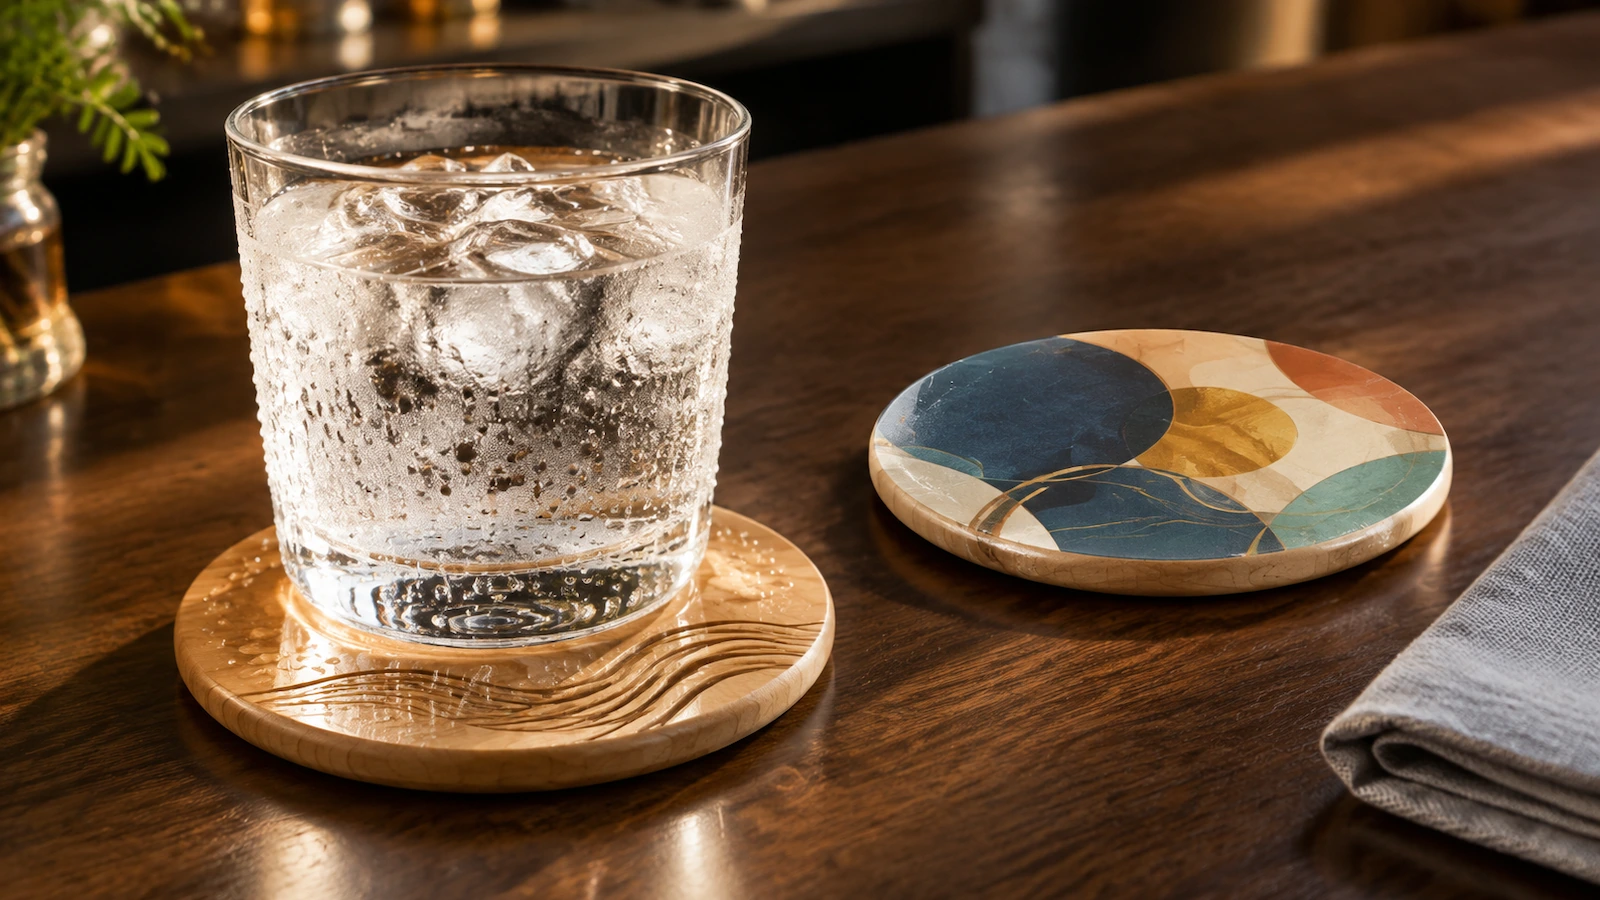
コースターは、グラスの底が滑ること、結露、繰り返しの拭き取りに耐えなければなりません。彫刻の印は、デザインが繊維に凹んでいるため、トップコートが摩耗した後も形を保ちます。印刷や塗装の印は、それを守る膜が持つ間しか持ちません。仕上げの下に水分が入り込むことが、木工職人が報告する最も一般的な不具合で、機械的な傷よりも多いとされます。約束ではなく客観的な基準が欲しいなら、試験機関は塗装した木材の液体の吸水量を、 ASTM D5795[5]で測定します。また、碁盤目テープ付着試験(ASTM D3359)は、印刷インクが密着しているかを確かめる一般的な方法です。仕入先がどちらかの試験を実施しているか確認しましょう。
最低数量と単価:セットアップが曲線を左右する
彫刻もUV印刷もデジタルファイルから始まるため、少量や一人ひとりの名入れでも、セットアップはほとんど増えません。スクリーン塗装は、色ごとに必要なスクリーンに費用が先行してかかるため、数量が増えて初めて経済的になります。手描きはセットアップがほとんどない代わりに、一個あたりの作業量が最も大きく、数百個規模のイベント配布品ではなく、少量で上質なギフト向けです。価格はデザインの面積、色数、樹種で決まるため、一般的な料金表に頼らず、実際のデータで見積もりを依頼してください。
安全性の表示は、装飾ではなくトップコートに関わる
コースターが飲み物に触れるのは偶発的ですが、仕入先が「FDA承認」とうたうことがあります。FDAはコースターを承認しません。関連する規則は、 21 CFR 175.300[6]で、食品と基材の間に連続した膜を作る、掲載された物質から作られるコーティングを対象としています。 Fine Woodworking[7] は、完全に硬化した仕上げは一般に不活性であり、表示よりも硬化時間のほうが重要だと付け加えています。子ども向けとして販売する塗装木製コースターには、 CPSCの塗料・表面コーティングに関する鉛の制限[8] も適用されます。
よくある質問
FAQ:フルカラーのロゴを木製コースターに直接印刷できますか?
はい。UVフラットベッド印刷は、CMYKインクを木材に直接塗布して、すぐに硬化させます。淡いメープルやバーチより濃い木材では、色のついた部分の下に白の下地を指定してください。ないと、木材の色でブランドカラーが変わり、白い要素は消えてしまいます。
FAQ:印刷や塗装のデザインは、時間とともにこすれて落ちますか?
トップコートが薄い、硬化が不十分、または上面だけに塗られている場合は、その可能性があります。インクも塗料も表面にのっているため、寿命はその上の透明コートと、コースターの全面を湿気から守るシーリングで決まります。彫刻は失う膜がないため、バーやオフィスで毎日使うコースターには、より安全な選択です。
FAQ:濃いウォールナットでロゴを読みやすくするには?
ウォールナットへの通常の彫刻は、濃い色の上に濃い印となりがちです。確実な代替策は二つあります。一つは、彫刻した凹部に明るい色の塗料を流し込むカラーフィル彫刻、もう一つは白の下地を敷いたUV印刷です。校正見本は、ロットの中で最も薄い素材ではなく、最も濃い素材で承認してください。
FAQ:昇華転写は木材プリントと同じですか?
いいえ。昇華染料はポリマーと結合するため、昇華転写コースターは通常、木目調の表面を持つコーティング済みのハードボードやMDFです。鮮やかな写真は印刷できますが、無垢材ではありません。UV印刷は本物の木材に使え、木目も見えたままです。
FAQ:一枚のコースターで彫刻とカラーを組み合わせられますか?
はい。最も一般的な併用型はカラーフィルです。レーザーで鮮明な凹部を彫り、そこに塗料を充填することで、彫刻のシャープな輪郭と、摩耗する面より下にあるブランドカラーを両立できます。もう一つの方法は、モノグラムを彫刻し、その横に小さなフルカラーのロゴを印刷することです。
FAQ:装飾しやすい樹種はどれですか?
メープル、バーチ、チェリーのような、密度が高く木目の細かい淡色の樹種は、彫刻のコントラストが強く、印刷もきれいに仕上がります。木目の粗いオークは質感が加わりますが、小さな文字が埋もれることがあります。濃い色の木材は上質に見えますが、読みやすくするには下地かカラーフィルが必要です。
要点
- ブランドコースターは、大きく成長している販促品市場の一角にあり、仕上げの品質はブランドとの目に見える接点になります。 — 北米の販促品の売上は4.2%増加し、過去最高の$27.7十億に達しました。これは2025年の実績です(出典)
- コースターのような実物の配布品は、デジタル広告よりインプレッションあたりの炭素コストを低くできる場合があります。 — 記憶に残ったインプレッションあたりの炭素負荷が、最大で8倍小さい(出典)
- 複合材のコースター芯材にはホルムアルデヒドの適合表示が必要ですが、無垢材は一般に不要です。 — TSCA Title VIに基づく表示は、3月22日(2019年)より後に義務化されました(出典)
- 「食品に安全」という表示は、漠然とした「FDA承認」ではなく、具体的なコーティング規則を示す必要があります。 — 21 CFR 175.300は、樹脂系およびポリマー系の食品接触用コーティングを規定しています(出典)
- EUの顧客向けの木材は、森林破壊防止規則に基づき、産地の文書化が必要です。 — 大規模事業者の遵守義務は、12月30日(2026年)から始まります(出典)
まとめ
デザインから逆算して方法を選びましょう。ロゴがカラーパレット、グラデーション、写真に依存するなら、淡色または白の下地を敷いた表面への木材プリントのコースターが、忠実に再現できる唯一の方法です。大胆で、少数のフラットな色に限られるなら、塗装した木製コースターかカラーフィル彫刻で、手作り感のある不透明な色が得られます。マークが1色で、コースターを毎日使うなら、レーザー彫刻が最も長持ちします。どれを選ぶ場合でも、トップコートを指定し、全面をシーリングし、本物の木材で校正見本を承認してください。
デザインデータの準備ができたら、数量と希望の樹種を添えて、当社の カスタム木製コースター注文ページからお送りください。装飾方法をご提案し、価格、最低数量、納期を書面の見積もりでご確認いただけます。
参考文献
- Senalik, C.A.; Farber, B. (2021). 第5章:木材の機械的性質。 Wood Handbook、FPL-GTR-282。USDA森林局、森林製品研究所。 https://research.fs.usda.gov/treesearch/62244 ↩
- 米国環境保護庁。複合木材製品のホルムアルデヒド放散基準(TSCA Title VI、40 CFR 第770部)。 https://www.epa.gov/formaldehyde/formaldehyde-emission-standards-composite-wood-products ↩
- Glass, S.V.; Zelinka, S.L. (2021). 第4章:木材の水分関係と物理的性質。 Wood Handbook、FPL-GTR-282。USDA森林製品研究所。 https://research.fs.usda.gov/fpl/wood-handbook ↩
- Ross, J. (2026-05-05). EUDR、皮革を除外しコーヒーを追加:木材と紙は引き続き対象。 Wood Central. https://woodcentral.com.au/eudr-cuts-leather-adds-coffee-wood-paper-stay-scope/ ↩
- ASTM International。ASTM D5795-16(2024):「コブリング」装置による、塗装木材および木質系製品の液体吸水量の標準試験方法。 https://www.astm.org/d5795-16r24.html ↩
- 米国食品医薬品局。21 CFR 175.300、樹脂系およびポリマー系コーティング(eCFR、現行条文)。 https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-175/subpart-C/section-175.300 ↩
- Fine Woodworking (2024-10-10). 食品に安全な最良の仕上げは、何も塗らないことかもしれない。 https://www.finewoodworking.com/2024/10/10/the-best-food-safe-finish-may-be-none-at-all ↩
- 米国消費者製品安全委員会。事業者向けガイダンス:子ども向け製品、塗料、表面コーティングに含まれる鉛。 https://www.cpsc.gov/Business--Manufacturing/Business-Education/Business-Guidance/Lead ↩


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成