結論: ポリエステルフェルトとウールフェルトのどちらを選ぶかという判断では、低コスト、安定した再現性のある色、湿気の多い環境での形状安定性を求めるブランド向けの型抜きステッカーには、通常ポリエステルが適しています。純ウールフェルトは、エッジが最もきれいに仕上がり、手触りが最も豊かで、溶けるのではなく炭化するため天然の難燃性があります。アクリルは鮮やかで低予算の手芸向け素材ですが、毛玉ができやすい傾向があります。ウール混紡フェルトは両者の中間に位置します。繊維は、エッジのディテール、ステッカーの使用場所、防火要件に基づいて選び、見積もりを依頼する前にサンプルと試験報告書で選択を確認してください。
フェルトステッカーの見積もり依頼の大半は、素材欄に「フェルト」という一語だけが書かれています。この一語には、少なくとも四種類の繊維と二つの製法が含まれており、それらは抜き型で加工する際、日光の下、そして炎の中で、それぞれ大きく異なる振る舞いを示します。繊維を明記せずに見積もりを比べても、条件の揃った比較にはなりません。ポリエステルフェルトとウールフェルトのどちらを選ぶかという問題は、実際にはブランドとしてどのトレードオフを受け入れられるかという問題です。
購入者は通常、注文品が届いてからトレードオフに気づきます。ロゴの抜き文字の内側が毛羽立ちで埋まってしまうこともあります。ノートパソコンの角に貼るステッカーは、数週間で毛玉ができます。再注文品は、色がわずかにずれて届きます。ある手芸系の購入者が公開レビューで「焦げたプラスチックのような」手触りだと書いたエッジは、誤った設定でレーザーカットされた合成フェルトによるものです。いずれの場合も、原因は誰も書き留めていなかった繊維の選択にあります。
このガイドでは、ポリエステル、アクリル、ウール混紡、純ウールのフェルトを、繊維ごとに比較します。各繊維がエッジのシャープさ、毛玉、染色堅牢度、燃焼挙動、相対的なコストにどう影響するかを説明するので、価格の見積もりを依頼する前に基材を指定できるようになります。
ポリエステル、アクリル、ウール混紡、ウールフェルトの違いは何ですか?
自己粘着式フェルトステッカーは、フェルト面、感圧接着剤、剥離ライナーからなる3層構造です。この構造は製品ページで詳しく説明しています。必要であれば、当社の「 カスタムフェルトステッカー」の概要をご覧ください。この記事では、最上層であるフェルトそのものだけを扱います。その層が、初日と九十日目のステッカーの見た目を決めるからです。
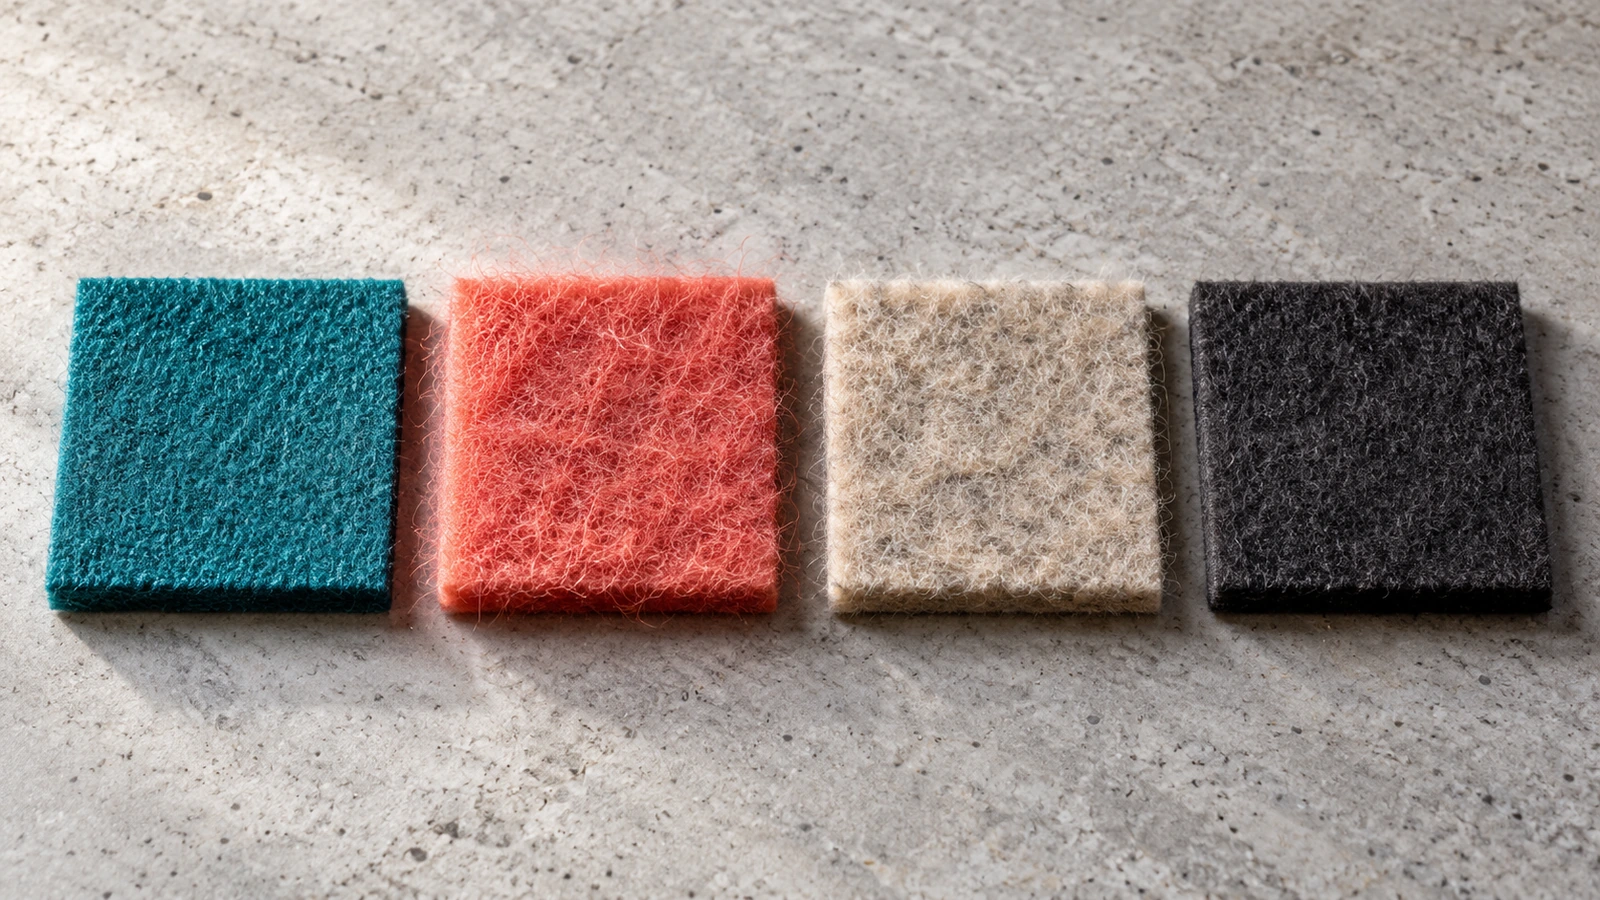
ポリエステルフェルト はPET繊維から作られており、多くの場合リサイクルボトルが原料です。疎水性で、教科書的な標準的な水分回復率は約0.4%です。そのため、湿気の多い空気中でもサイズや硬さがほとんど変わらず、ドリンクウェアのスリーブ、パッケージ、取り扱いの多いあらゆる製品に貼るステッカーに適しています。熱可塑性で、約250–260 °Cで溶融するため、レーザーカットと燃焼挙動の両方に影響します。
アクリルフェルト は、手芸店で定番のシート素材です。繊維は柔らかく、非常に鮮やかな染料が定着します。また、屋外用生地では日光に対する耐性の高さでも知られています。弱点は表面の毛羽立ちと毛玉で、手芸用に販売される低密度のシートは、購入者から「どちらかといえばテクスチャー紙に近い」と評されることがよくあります。
ウール混紡フェルト は、ウールをレーヨンまたはポリエステルと組み合わせたものです。ウールの含有により、厚みと温かみのある表面が得られます。もう一方の繊維はコストを下げ、寸法安定性を高めます。ウール混紡フェルトの耐久性は、混紡比と密度に大きく左右されるため、「ウール混紡」という表示は答えではなく、問いの出発点として扱ってください。
純ウールフェルト はプレミアムな選択肢です。ウールの鱗状の繊維同士がしっかり絡み合うため、シートを非常に高密度に仕上げることができ、その密度によって四種の中で最もシャープな型抜きエッジが得られます。ウールは湿気を吸収し(標準的な水分回復率は約15–16%)、濡れた感触にはなりません。炎に当たると、滴り落ちるのではなく炭化し、自己消火しやすい傾向があります。欠点は、最もコストが高いことです。さらに、熱、湿気、攪拌が同時に加わると縮みが進む可能性があるため、洗濯機で洗うものへの使用には不向きです。
プレスフェルトとニードルフェルトの比較:繊維と同じくらい製法が重要な理由
同じ繊維の2枚のシートでも、製法によって型抜きの結果が大きく異なることがあります。 プレスフェルト は、繊維が絡み合うまで熱、湿気、圧力、攪拌を加えて作られます。ウールの繊維は表面に鱗状の構造があり互いに絡みつくため、この方法に適しています。その結果、嵩がほとんどない、密度が高く均一なシートになります。 ニードルフェルト (ニードルパンチフェルトとも呼ばれます)は、ゆるい繊維ウェブに、かえりのあるニードルを繰り返し突き刺して、繊維を機械的に絡ませることで作られます。この方法はどの繊維にも使えるため、ポリエステルやアクリルのフェルトのほぼすべてがニードルパンチ方式で作られています。多くのニードルフェルトは、その後、熱固定またはカレンダー加工で表面を平滑にします。
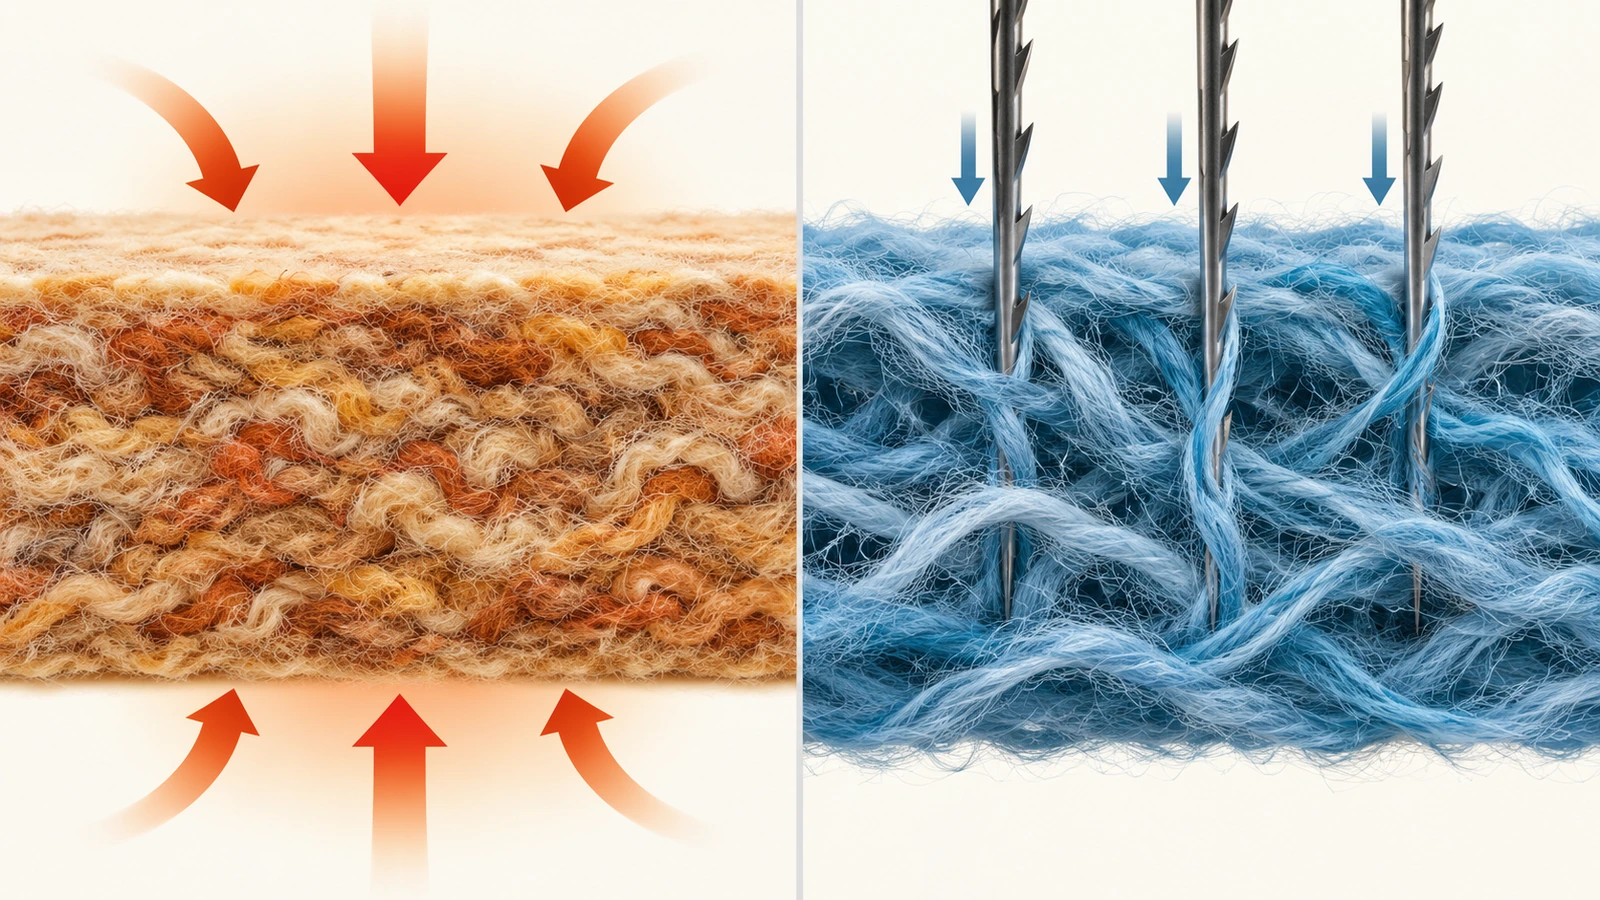
これはステッカーにとって実用上重要です。ニードルフェルトは表面が粗く、ゆるんだ繊維が切断端で浮き上がり、細い線を隠してしまうことがあります。プレスフェルトや強くカレンダー加工したフェルトは、エッジがよりきれいに保たれ、接着剤が均一な面に密着できます。小さなカウンター(「e」や「a」などの文字の閉じた部分)を持つロゴについてプレスフェルトとニードルフェルトを比べる場合、結果を決めるのは通常、繊維の種類よりも密度です。
型抜きステッカーのフェルト繊維を六つのステップで指定する方法
手順1:見た目より先に使用環境を定義する。 ステッカーをどこで使うかを書き出してください。屋内ディスプレイ、取り扱いの多い包装、湿気や冷蔵環境の表面、日が差す窓、子ども向け製品は、それぞれ異なる繊維を選ぶ方向を示します。湿気のある表面では、ポリエステルの吸湿性が低いことが構造上の利点になります。決して濡れることのないプレミアムな箱入りギフトであれば、ウールの手触りに追加コストを払う価値があるかもしれません。
手順2:フェルトの厚みを、デザインの最も細かいディテールに合わせる。 型抜き用のフェルト厚みを選ぶ際の原則は単純です。厚いフェルトはスチールルール抜き型の下で圧縮され、その圧縮によって小さな形状がつぶれ、角が丸くなります。実用的な出発点は、線の太さと隙間をフェルトの厚み以上に保ち、その後に実物サンプルで確認することです。非常に薄いフェルトは別の問題を生みます。フェルトの接着に関する技術ガイドによると、約1 mm未満のフェルトでは、接着剤をフェルトではなく基材に塗布すべきとされています(薄手フェルトの接着ガイダンス[1])。この必要性を生む同じ開いた構造によって、ステッカーの接着剤がフェルトの見える面まで染み出すことがあります。
手順3:繊維に合った裁断方法を選ぶ。 スチールルール抜き型は、密度の高いプレスウールフェルトやカレンダー加工ポリエステルで最も良い仕上がりになります。レーザーカットではポリエステルやアクリルのエッジが溶融するため、ほつれは止まりますが、硬くガラス状のビードが残ることがあります。ウールの場合、レーザーでエッジが炭化して茶色になり、明るい色では目立ちます。合成フェルトで柔らかく封止されたエッジが必要な場合は、型抜きサンプルだけでなく、量産時の出力で作ったレーザーサンプルを見せるよう仕入先に依頼してください。
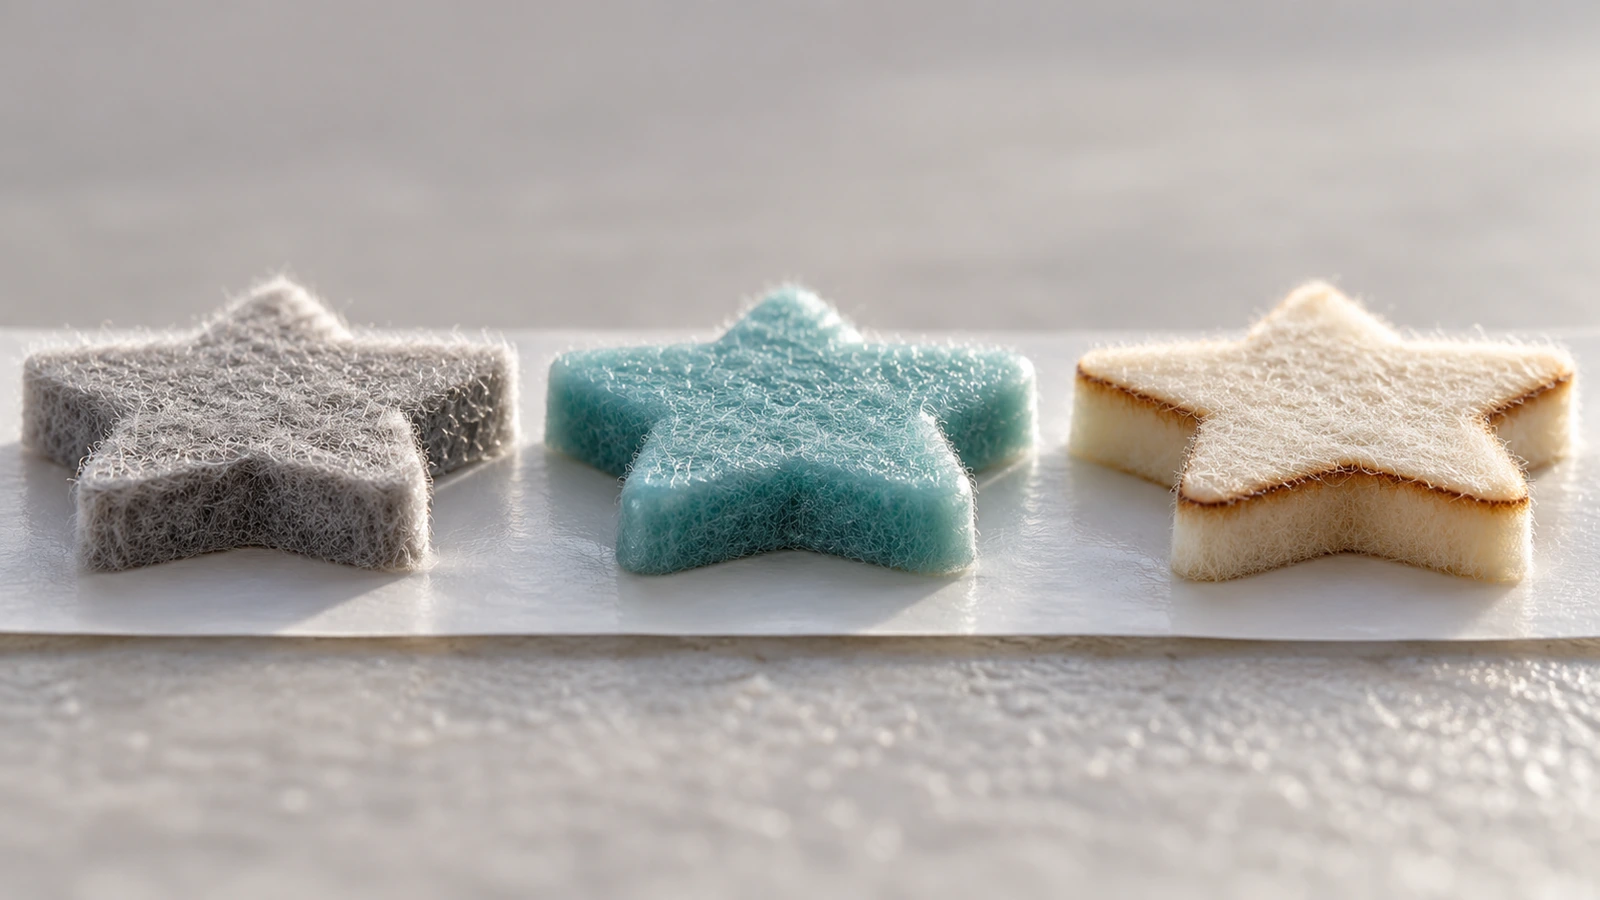
手順4:色ごとに染色堅牢度の根拠を求める。 耐光堅牢度は、 ISO 105-B02:2014[2]に基づくキセノンアーク試験で測定されます。この試験は日光を模擬し、青色ウール基準尺度を使って退色を等級づけします。供給業者の「等級4」という主張は、実際に使用する繊維上の実際の色について示されていなければ意味がありません。淡い色や一部の明るい色は、どの繊維を選んでも、ネイビーや黒より速く退色します。この規格は、ISOの繊維技術委員会である ISO/TC 38[3]によって管理されており、摩擦堅牢度や水堅牢度のデータが必要な場合に備えて、同委員会はISO 105シリーズの他のパートも公開しています。
手順5:繊維だけでなく、仕上げ剤と接着剤も確認する。 「撥水」や「防汚」と表示されて販売されているフェルトには、フッ素系の仕上げが施されている場合があります。EUでは、REACH規制によるPFHxAの制限が十月10日(2026年)から適用されます。対象は、アパレルおよび関連アクセサリー向けの繊維で、PFHxAの含有量が25 ppb以上のものです(Textile Schoolの概要[4])。法的根拠は、 規則(EC)No 1907/2006[5]です。米国では、2026 PFAS年のPFAS規則に関する業界報道によると、繊維の組立てに使われる接着剤も対象範囲に入りつつあります(Adhesives & Sealants Industry[6])。カリフォルニア州では、OEHHAが十二月8日(2025年)にビスフェノールSの発生毒性エンドポイントを追加し、製品用ステッカーが消費者の曝露源になりうると述べています(OEHHA通知[7])。材料確認の全項目は、 フェルトステッカー製品ページのコンプライアンスの項をご覧ください。.
手順6:サンプルを実際の使用方法どおりに試験する。 表面を親指の爪で20回こすり、毛羽立ちがないか確認してください。サンプルを実際の基材に貼り、しっかり押さえて一晩置いてから剥がします。日当たりのよい窓辺にサンプル一枚を、未露光の対照サンプルの隣に置きます。これらの簡単なチェックは試験所の報告書の代わりにはなりませんが、毛玉ができるニードルフェルトか、端が浮くアクリルかを素早く見分けるのに役立ちます。どの繊維が合格したかが分かったら、繊維、製法、厚みを見積もり依頼書に記入してください。
ポリエステルフェルトとウールフェルトの比較:アクリルとウール混紡を含む並列比較
以下の表は代表的な特性をまとめたものです。水分回復率と燃焼性の値は、各繊維の教科書的な標準値であり、特定のシートの試験結果ではありません。見積もり対象の正確なフェルトについては、仕入先にデータを求めてください。
| 比較項目 | ポリエステルフェルト | アクリルフェルト | ウール混紡フェルト | 純ウールフェルト |
|---|
| 一般的な製法 | ニードルパンチ、多くは熱固定またはカレンダー加工 | ニードルパンチ、多くは低密度 | ニードルパンチまたはプレス | プレスまたはニードルパンチ |
| エッジのシャープさ(型抜き) | カレンダー加工時は良好、低密度のグレードでは毛羽立ち | 普通。細い線がぼやける | 良好 | 密度の高いプレスグレードで最良 |
| 毛玉と表面の毛羽立ち | 中程度。強い繊維が、生じた毛玉を留めておく | 四種のうち最も高い | 低〜中程度 | 密度の高いグレードでは低い |
| 色の範囲 | 非常に広い。原液着色の製品は色が非常に安定している | 非常に鮮やかで彩度の高い色 | 幅広いが、やや落ち着いた色 | 深く豊かな色調。ロットによるばらつきがある |
| 水分回復率(一般値) | ~0.4% | ~1.5% | 混紡比による | ~15–16% |
| 燃焼挙動 | 溶融し、滴下することがある | よく燃え、溶融する | 混紡比による | 炭化し、自己消火しやすい |
| 限界酸素指数(一般値) | ~20–21 | ~18 | 混紡比による | ~25 |
| レーザーカットのエッジ結果 | 溶融して封止されたビード | 溶融。良好な排煙処理が必要 | 溶融と炭化の混在 | 炭化し、より濃い色のエッジ |
| 相対的な単価 | 最も低い | 低い | 中 | 最も高い |
| 最適な用途 | 大量のブランディング、パッケージ、取り扱いの多い製品 | 短期使用のノベルティ、子ども向け工作(コンプライアンス確認を伴う) | 中価格帯のグッズ、小売用タグ | プレミアムギフト、老舗ブランド、低湿度環境のディスプレイ |
限界酸素指数(LOI)とは、材料が燃え続けるために必要な最小の酸素濃度のことです。空気中には約21%の酸素が含まれているため、LOIが約25の繊維は、火種を取り除くと消えやすく、21を下回る繊維は燃え続けやすい傾向があります。ウールが天然の難燃性で知られるのはこのためです。ただし、接着剤層、各種仕上げ剤、ステッカーを貼る表面はいずれも、ステッカー全体の挙動を変えます。完成品が顧客の要求する規格で試験されていない限り、フェルトステッカーを「難燃性」と表現してはいけません。
アクリルフェルトとポリエステルフェルトの比較:低予算での選択
価格帯の下限では、通常の選択肢はアクリルフェルトとポリエステルフェルトの比較になります。アクリルは、より鮮やかな色と、より柔らかくウールに近い手触りを提供します。ポリエステルは、より優れた耐摩耗性と寸法安定性を持ち、再生グレードであれば、検証可能なサステナビリティの説明材料も得られます。ノートパソコン、スマートフォンケース、カップスリーブのように毎日触れるものには、ポリエステルの毛玉の少なさが、通常はアクリルの色の利点を上回ります。アクリルは、ステッカーが短時間だけ鮮やかに見えればよい、使い捨てのイベント用ノベルティに適しています。
ウール混紡フェルトの耐久性:中間的な選択肢が崩れる場面
混紡は、ウールの表面と合成繊維の安定性およびコストの低さを組み合わせることを目的としており、高密度であれば通常うまくいきます。問題は、同じ混紡名でもまったく異なる製品を指す場合があることです。ウールの少ない低密度の混紡は、アクリルと同程度に毛玉ができることがあり、一方で高密度の混紡はエッジの品質で純ウールに近づくことがあります。ウール混紡フェルトの耐久性を評価するには、三つの数値を確認してください:繊維の比率、g/m²での重量、そしてmmでの厚みです。同じ混紡比でも重量が異なる2枚のシートは、同じ性能にはなりません。
純ウールが価格に見合う場面
純ウールは、ステッカーが製品体験の一部となる場合にはコストに見合います。例えば、ギフトボックスの蓋、キャンドルのラベル、ヘリテージ調の小売タグなどです。こうした用途では、顧客がフェルトに触れ、密度の高いプレスエッジが、合成繊維では再現できない品質感を示します。一方、ウールは、定期的に洗われる製品のステッカー、直射日光の下で色が変わらないことが求められる非常に淡い色、そして1個あたりの予算が非常に厳しいプロジェクトには不向きです。
ポリエステルフェルトとウールフェルトの比較:よくある質問
FAQ:ステッカーには、ウールフェルトは常にポリエステルフェルトより優れていますか?
いいえ。ウールはエッジが良く、手触りも豊かです。一方、ポリエステルは湿気に対して安定しており、再注文のたびに色のばらつきが少なく、コストも低くなります。取り扱いの多い包装や大量生産のグッズでは、ポリエステルがエンジニアリング上より適した選択であることが多いです。フェルトの表面そのものがブランド体験の一部である場合には、ウールがより適しています。
FAQ:ウールフェルトを使うと、ステッカーは耐火性になりますか?
いいえ。ウール繊維は炭化し、自己消火しやすい性質があり、代表的な限界酸素指数(LOI)は約25ですが、接着剤や各種仕上げ剤もステッカーの一部です。燃焼性に関する主張を裏付けるのは、完成品を指定の規格で試験した結果だけです。試験報告書がない場合は、材料を説明するにとどめ、性能についての主張はしないでください。
FAQ:細かいディテールのロゴを型抜きするには、どのフェルト厚みが最適ですか?
より薄く、より密度の高いフェルトは、より細かいディテールを保持できます。厚いフェルトは抜き型の下で圧縮され、小さな形状が丸くなってしまうからです。線の太さや隙間は、フェルトの厚み以上にとり、その後サンプルで確認してください。非常に薄く目の粗いフェルトは接着剤が透けて見えることがあるため、密度は厚みと同じくらい重要です。
FAQ:アクリルとポリエステルのフェルトはレーザーカットできますか?
はい。どちらも、カットラインで溶融するためほつれは止まりますが、硬いエッジが残ることがあります。アクリルは、カット中に効果的な排煙が必要です。レーザーカットの作業を承認する前に、量産条件でカットしたエッジサンプルを見せてもらうよう依頼してください。
FAQ:ポリエステルフェルトは日光で退色しますか?
これは、繊維そのものよりも、染料と個々の色によって決まります。原液着色のポリエステルは、通常、最も耐光性の高い選択肢の一つです。使用予定の色ごとに、一般的な繊維の主張に頼るのではなく、ISO 105-B02に基づく試験結果を求めてください。
FAQ:子ども向けのフェルトステッカーには、繊維の種類に関係なく追加の確認が必要ですか?
はい。米国では、主に12歳以下の子ども向けに設計された製品は、 CPSIA[8]の対象となります。これは、第三者による試験、子ども用製品証明書、そして恒久的な 追跡ラベル[9]を備える必要があることを意味します。小さな部品に関する警告表示も、 CPSCラベル表示の概要に記載された規則に基づき適用される場合があります。[10].
要点まとめ
- ウールは燃えにくい繊維ですが、難燃性の評価を受けられるのは完成したステッカーだけです。 — 代表的なLOIは、ウールで約25、ポリエステルで約20–21です。これは空気中の酸素濃度約21%と比較したものです(出典)
- 耐光堅牢度に関する主張には、必ず試験方法と色を明記する必要があります。 — ISO 105-B02:2014では、キセノンアーク光の下で青色ウール基準尺度と比べて退色を等級づけします(出典)
- 薄く目の粗いフェルトは、接着剤の挙動を変えます。 — 約1 mm未満では、接着ガイダンスにより接着剤の塗布位置が変わります(出典)
- 撥水仕上げには、現在EUの規制値が設けられています。 — アパレル関連の繊維では、PFHxAの制限値は25 ppbで、十月10日(2026年)から適用されます(出典)
- 接着剤層も化学物質の審査の対象に含まれます。 — OEHHAは、十二月8日(2025年)にBPSの発生毒性エンドポイントを追加し、製品ステッカーを曝露経路として挙げました(出典)
- 子ども向けフェルトステッカーは、別のコンプライアンス区分に該当します。 — CPSIAは12歳以下の子ども向け製品に適用されます(出典)
結論:繊維を指定してから見積もりを依頼する
ポリエステルフェルトとウールフェルトの比較に、唯一の勝者はいません。あるのは、特定のステッカーの使用環境、ディテールの細かさ、予算に適した繊維だけです。ポリエステルは、ブランド、取り扱い、大量生産の用途のほとんどをカバーします。ウールは、顧客がフェルトに触れてその品質を判断する場面で、その割増価格に見合います。アクリルとウール混紡は、密度を指定することを前提に、その隙間を埋めます。繊維、製法、厚み、染色堅牢度の要件を仕様書に記載し、実際の使用環境で一つのサンプルを試験すれば、受け取るすべての見積もりを直接比較できるようになります。
仕様が整ったら、デザインデータと用途を当社の カスタムフェルトステッカーページからお送りください。当社が、デザインに合った繊維と製法を提案し、その仕様に基づいて見積もりを作成します。


 ブログPDF(オフライン用)


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成