


 ブログPDF(オフライン用)
要点: ステンレス銘板のスクライブ加工は、ダイヤモンドまたは超硬のスタイラスをプレート上で引きずり、連続した光沢のあるバニシ仕上げの溝を押し込んで形成します。熱もインクも薬品も使わないため、事前にエッチングしたブランク板へシリアル番号や日付を自社で追加する低コストな方法になります。マークはディープエッチングやドットピーンより浅くコントラストも低いため、固定の安全表示ではなく可変データ向きです。
装置をロット単位で製造する場合、定格銘板の内容はほぼ固定です。ロゴ、型式、電圧欄、警告文はどのユニットでも同じです。一方、シリアル番号、製造日、場合によってはオプションコードはユニットごとに変わります。ステンレス銘板のスクライブ加工は、この部分を補います。本記事では、スクライブマーキングが304と316のプレートにどのようにマークを形成するかを解説します。あわせて、自社内でのワークフローの組み方と、視認性・耐食性・スループットの面でスクライブ加工が化学エッチング、ファイバーレーザー、ドットピーンに劣る場面も示します。
課題:可変データが銘板運用のつまずきどころになる
課題。 OEM工場では、ユニットごとのデータを通常、次の四つのいずれかの方法で処理しており、いずれにもコストが伴います。一つ目は、シリアル番号ごとに完全にカスタムのエッチング銘板を発注する方法です。この場合、最終組立がサプライヤーの図面処理待ちに縛られ、データに誤りがあれば恒久部品を廃棄することになります。二つ目は、パンチによる手打ち刻印です。実用には耐えますが、文字の基線がそろわず、薄い板では打撃で取付穴の周辺が反ることもあります。三つ目は、表面へのインクや印刷オーバーレイです。業界の不具合解析では、印刷マークが色あせ、「金属は残っているかもしれないが、文字は消えている」状態になる事例が繰り返し報告されています。四つ目はファイバーレーザーの購入で、週に数十枚程度の作業のために、設備投資、防護カバー、排煙装置、安全管理体制が必要になります。
問題提起。 数量は確かにありますが、少量です。ある実務者の議論では、ある装置メーカーが 毎月約50枚のシリアル入りステンレスタグ を、板厚およそ0.5 mmの素材で地元のトロフィー店に外注しており、その店を「非常に当てにならない」と評していました。(出典:実務者の議論)[1] この程度の数量では専用のマーキング設備を導入する理由になりませんが、外部業者に頼り切るには重要すぎます。読み取れない、あるいは欠けたシリアル銘板は、トレーサビリティや保証記録を損ない、電気機器では検査の承認にも支障をきたします。
解決策。 プレートの内容を固定部分と可変部分に分けます。変わらない内容はすべて、深くエッチングして色入れしたブランク板で調達し、ユニットごとの項目は製造ラインでスクライブ加工します。本ガイドの残りでは、これを上手に行う方法と、この方法が不向きな場面を説明します。
ステンレス銘板のスクライブ加工とは
スクライブマーキング(ドラッグマーキング、ダイヤモンドドラッグ彫刻とも呼ばれます)は、熱を使わない機械的プロセスです。先端が硬いスタイラス(通常はダイヤモンドまたはタングステンカーバイドの先端)を、ばねまたは空圧の力でプレートに押し当てます。そのまま機械が各文字の線に沿って動かします。先端は回転せず、打撃も行いません。切りくずとして削り取るのではなく、材料を側方と下方へ押しのけながら、連続したV字形の溝を形成します。
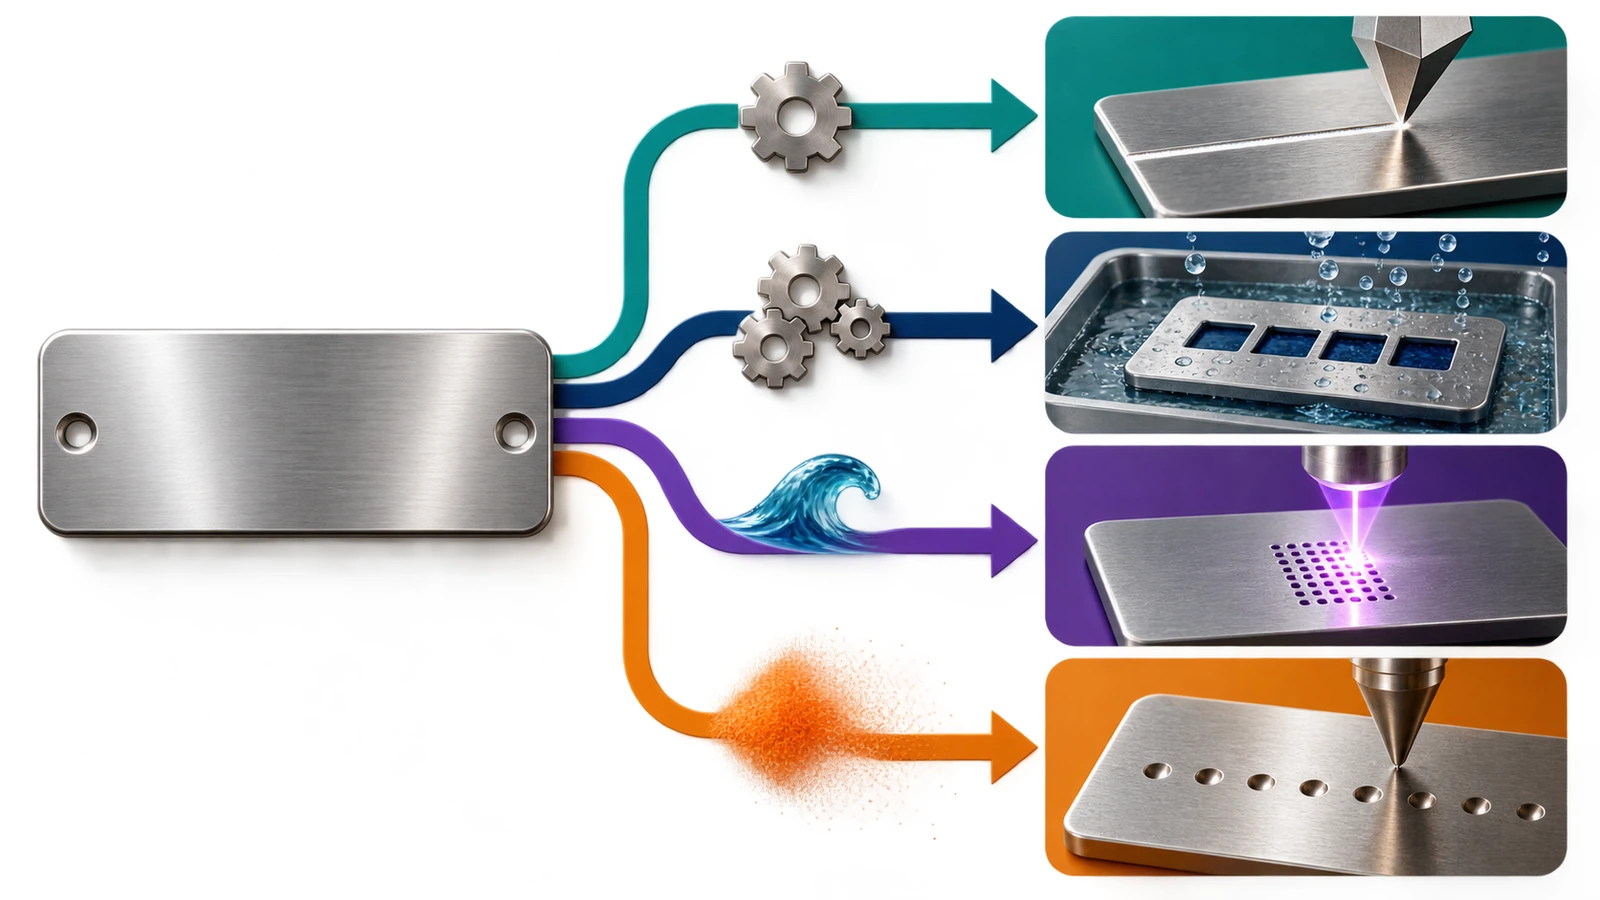
このため、混同されやすい隣接する三つのプロセスの中間に位置します。
- ロータリー彫刻 は回転する刃物で切りくずを出しながら削り、より深く彫ることもできます。バリや工具摩耗も生じます。
- ドットピーン はピンを打ち込んでクレーターの列を形成します。より深く刻め、粗い面や曲面にも対応しやすい一方、騒音が大きく、文字が点の集まりに見えます。
- 化学エッチング はフォトレジストマスクを介して金属を溶解します。色入れできる凹部ができますが、図案を変えるたびにマスクが必要です。
スクライブ加工の線は連続しており、溝の壁面はバニシ加工で滑らかになるため、文字はすっきりした一筆書き風の字形に読めます。CNCスクライバーやダイヤモンドドラッグ工具は、アウトラインフォントではなく、シングルライン(「スティック」)フォントで動作します。可変フィールドをレイアウトする際は、塗りつぶした図形ではなく、ストロークの経路を指定します。
彫刻ステンレスは、それ自体が確立したマーキングの区分です。船舶用バルブラベルプレートに関するASTMの規格は、 「Type III(ステンレス鋼、彫刻)」 を規定のプレート種別として挙げています。(ASTM F992)[2] お客様の図面がこの規格を参照している場合は、スクライブ加工をロータリー彫刻の代わりに用いる前に、ドラッグ式のスクライブマークがその刻印方法を満たすか確認してください。
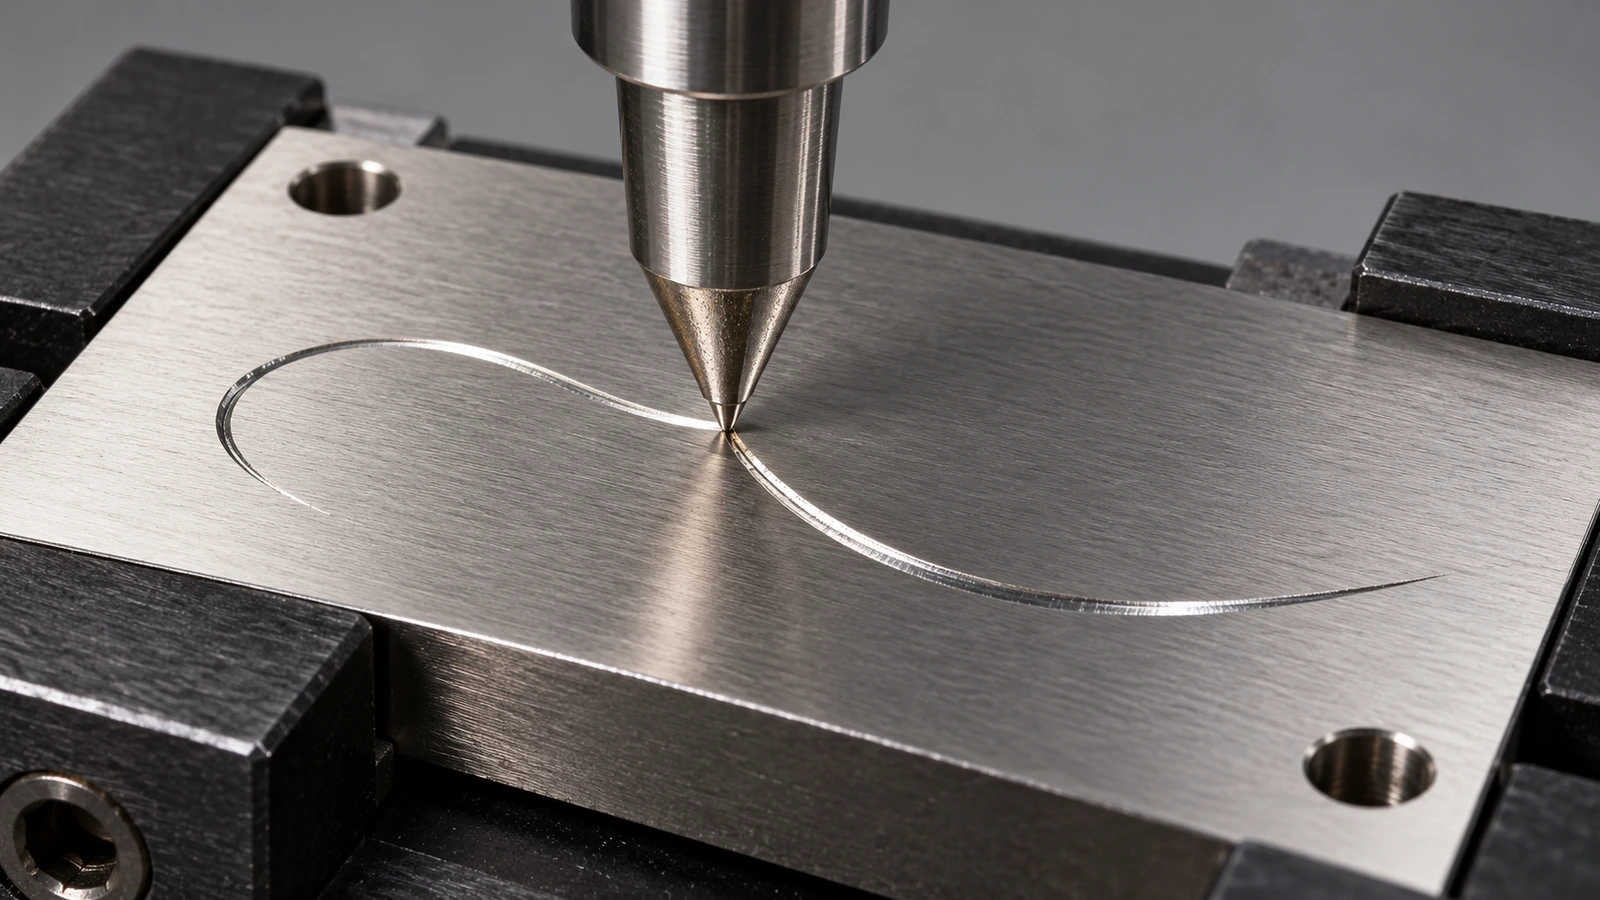
スタイラスの下で304と316に起きること
熱を加えません。 ファイバーレーザーは酸化層を変化させるか、表面を溶融させます。レーザーアニールによる黒いマークはこうして形成されるもので、レーザーによる変色を腐食と取り違えるユーザーがいるのもそのためです。ある金属表面処理フォーラムのスレッドでは、あるユーザーが「レーザー加工後に残った暗い変色は錆/腐食ではないか」と疑っていました。(出典:Finishing.comの議論)[3] スクライブ加工では熱による変色が生じないため、受入検査や現場検査でこうした判断の迷いは起きません。
加工硬化と不動態皮膜。 304や316などのオーステナイト系ステンレスは、すばやく加工硬化します。溝の壁面は冷間加工されてバニシ仕上げとなり、クロムに富む不動態皮膜は線に沿って破られますが、空気中で再形成されます。したがって、きれいなスクライブ加工そのものが腐食の弱点になることはありません。本当のリスクは汚染です。米海軍の研究所によるラベルプレート材料の評価(報告書CARDIVNSWC-TR-62-00-05, 2005)では、304と316のプレートに、「特にラベルプレートの彫刻を行った部位で」錆びによる汚れが観察されました。これは工具が残した鉄粒子が原因とされました。この知見から、二つの習慣が導かれます。第一に、スタイラスの先端と治具に炭素鋼の削りくずが付着しないようにすること。第二に、スクライブ加工したプレートを鉄製のワイヤーブラシや共用の研削砥石で清掃しないことです。
溝部では材種が最も重要です。 塩化物による腐食は、隙間や冷間加工された面のあるところから始まります。ASTM A240/A240Mの規定値は2.00–3.00%のモリブデンで、対象はType 316と316Lです。一方、304にはモリブデンの要件がありません。(ASTM A240/A240M)[4] 塩水噴霧、融雪塩、塩素系洗剤による洗浄にさらされる場合は、316にスクライブ加工してください。材種選定の詳細は、当社の カスタムエッチングステンレス銘板 のページで解説しているため、ここでは繰り返しません。
プレートの剛性。 スタイラスは一定の下向き荷重をかけます。薄く支えのないプレートはたわみ、その結果、領域内で溝の深さにばらつきが出ます。産業用ステンレス銘板の素材は、一般に約0.018 to 0.125 inの範囲です。軍用の構造仕様には、一部のプレート種別について下限が定められています。MIL-DTL-15024は、エッチングまたは彫刻のType Aプレートに0.03 in以上を求めています。(MIL-DTL-15024)[5] およそ0.5 mmを下回る場合、平坦で全面を支持する治具は必須です。
シリアル番号と日付を自社でスクライブ加工する設定方法
以下のワークフローは、卓上型またはライン脇に設置したスクライブマーカーと、銘板サプライヤーから調達する事前エッチング済みのブランク板を前提としています。
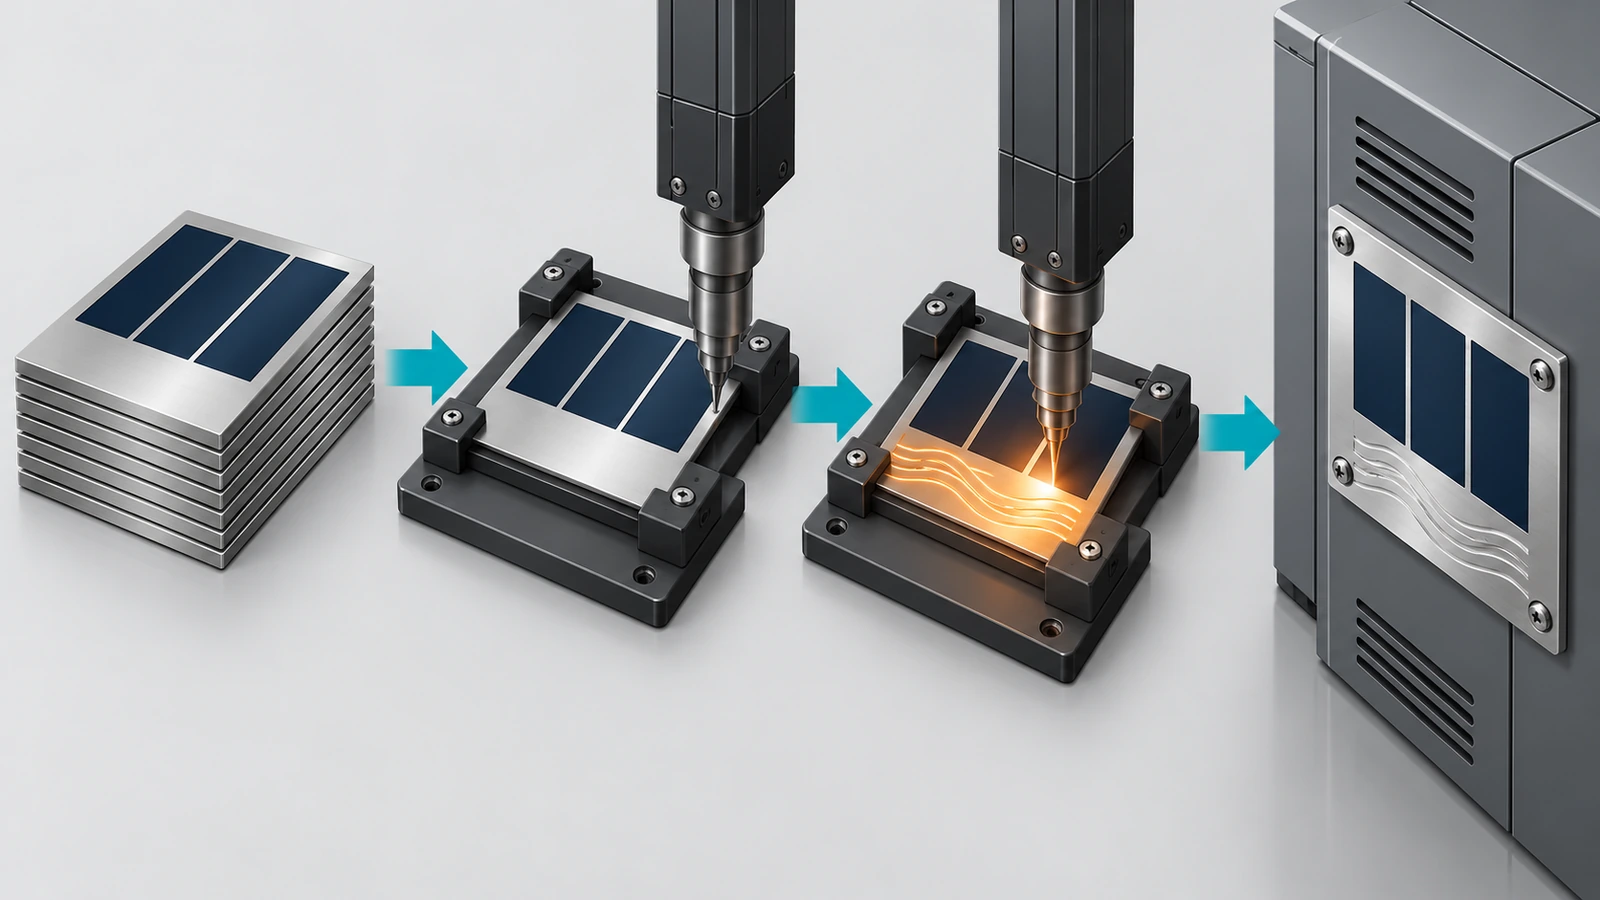
- スクライブ領域を中心にブランク板を設計する。 サプライヤーに、固定内容はすべてエッチングと色入れを行い、可変フィールドは何も充填しない素地の金属のまま残すよう依頼します。「SERIAL」や「DATE」のようなエッチングされた項目ラベルは、領域の内側ではなく隣に配置します。スタイラスには穴のない平坦な経路が必要なので、穴や縁から十分な余白を確保してください。
- コントラストを考えて表面仕上げを選ぶ。 スクライブした線は、明るく光るバニシ仕上げの溝です。くすんだ面の上で最もよく見えます。マット仕上げの#2Bやビードブラスト面のほうが、反射の強い#4ブラシ仕上げより一般に良好なコントラストが得られます。後者では、ヘアラインの目が線と競合することがあります。スクライブ領域の仕上げは、ブランク板の図面で指定してください。
- 位置決め治具を製作する。 プレートを取付穴または縁で、平坦で剛性のある受け治具に保持し、ずれたりたわんだりしないようにします。スクライブ加工の再現性の大半は治具で決まります。位置ずれがあればシリアル番号がエッチングされた文字に重なり、たわみがあれば浅く不均一な線になります。
- 先端を選び、荷重と速度を設定する。 ダイヤモンド先端は、焼入れした300系ステンレスでも先端形状を保ち、プレートに鉄を持ち込みません。超硬先端は安価ですが、ステンレスでは摩耗が早くなります。まずマーカーメーカー推奨のステンレス用荷重から始め、荷重と送り速度を一緒に調整します。荷重を上げると溝は深くなりますが、縁の盛り上がりも大きくなります。速度を下げると、小さな文字でも線が安定します。最終設定は、材種と板厚ごとに管理されたレシピとして記録してください。
- 読み取り距離から文字の高さを決める。 技術者がプレートを読む位置を決め、現実的な照明条件でその距離に合わせて一筆書き文字の大きさを決めます。電気定格データはNFPA 79およびNEC 670.3(A)の現場要件の対象です。スクライブ加工した項目が、認証機関が確認を期待する内容と一致し、読み取れることを確認してください。
- データは手入力ではなくシステムから渡す。 シリアル番号と日付の文字列はMESやERPから取得し、書式を固定します(例:ISO 8601形式の日付)。重複するシリアル番号はソフトウェア側で受け付けないようにします。恒久的なマークは訂正できません。数字を一つ誤ればプレートを廃棄することになり、エッチング済みのブランク板では、それが組立品の中で最も高価な部分です。
- レシピごとに初品確認を行う。 指定した距離で、斜めからの光の下で視認性を確認します。デプスゲージまたはプロファイロメーターで溝の深さを測定し、測定記録をレシピとともに保管します。次に、自社工場で実際に使う洗浄剤と手袋でこすり試験を行います。先端、治具、プレートのロットを変更するたびに繰り返してください。
- マーキング後はプレートを清浄に保つ。 塩素を含まない洗浄剤で拭きます。鋼による汚染が疑われる場合は、塩化物にさらされる環境に入れる前に、プレートに不動態化処理を施します(一般にASTM A967に準じた処理が指定されます)。
2DコードやUIDマークはどうか
スクライブマーカーの中にはData Matrixシンボルを描けるものもありますが、連続した線で正方形のセルを描くのは時間がかかり、得られるコントラストも低くなります。契約でMIL-STD-130の固有品目識別(UID)を求められている場合、マークは機械で読み取れ、検証可能でなければなりません。(MIL-STD-130N)[6] その場合、マークが達成すべき内容は、サプライヤーの好みではなく契約要件で決まります。図面でISO/IEC 15415に基づくコード品質グレーディングが求められている場合、コードにはドットピーンかレーザーのほうが現実的です。スクライブ加工は、その横に置く人間が読める行には引き続き有用です。見積もりの前に、軍用仕様は必ずDLA ASSISTデータベースで最新の改訂版を確認してください。(ASSIST QuickSearch)[7]
ステンレス銘板のスクライブ加工と化学エッチング・レーザー・ドットピーンの比較
以下の深さの数値は、公開されているサプライヤーおよび装置メーカーのガイドに基づく典型的な範囲を示すもので、保証値ではありません。スクライブの深さは荷重、先端形状、プレートの支持に大きく左右されるため、カタログの数値に頼らず、自社のプロセスで実測してください。
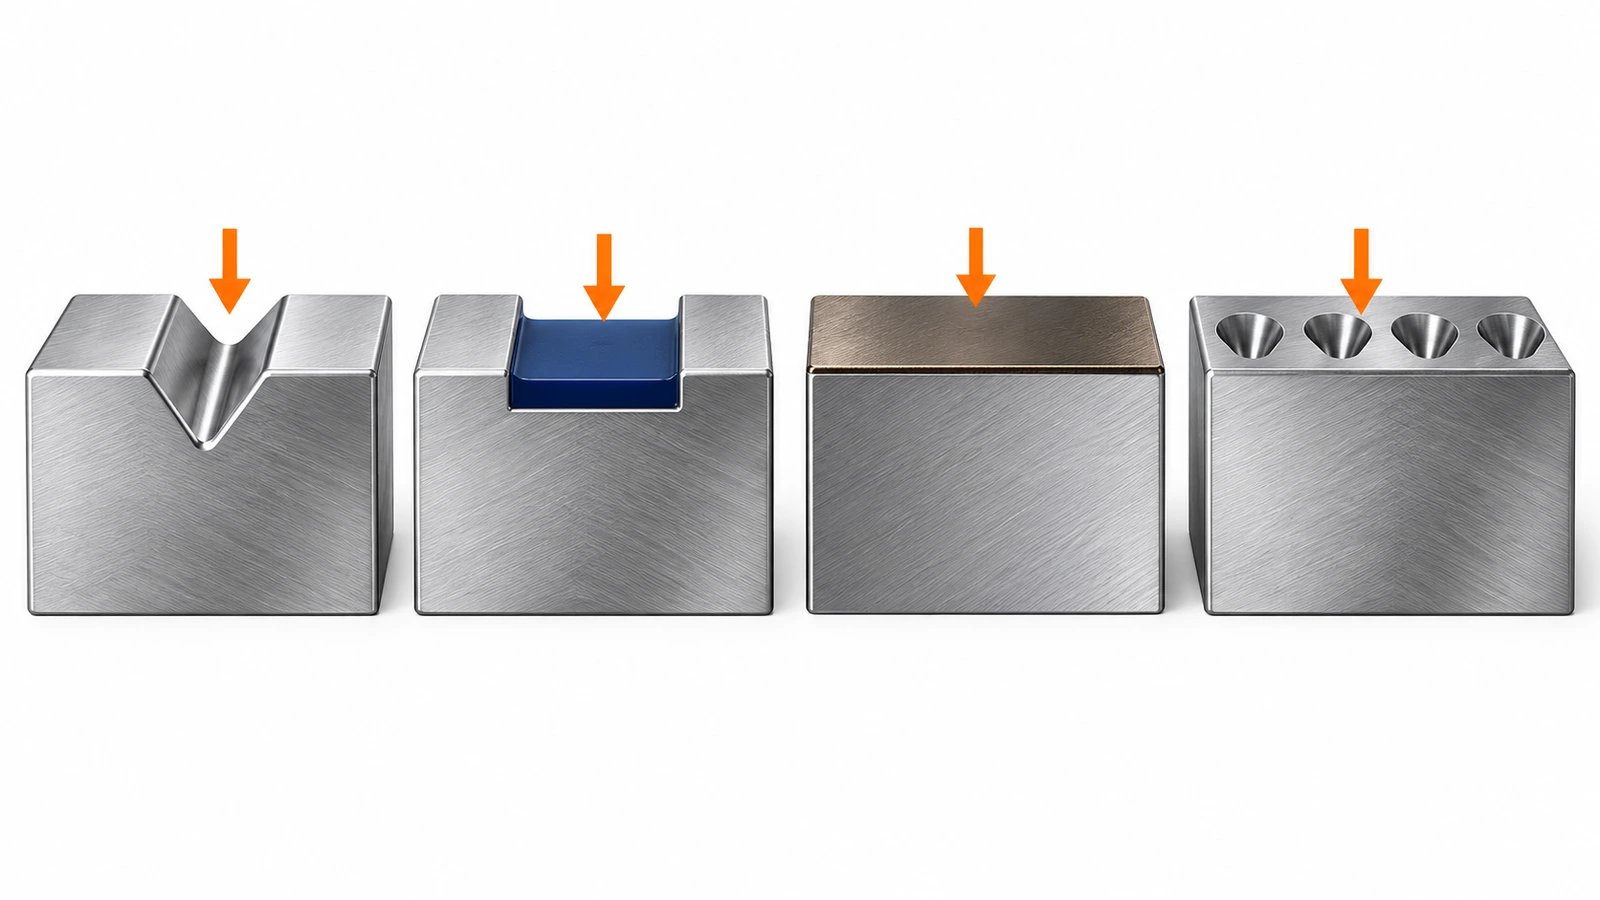
| 項目 | スクライブ/ダイヤモンドドラッグ | 化学エッチング+色入れ | ファイバーレーザー(アニールまたはアブレーション) | ドットピーン | ロータリー彫刻 |
|---|---|---|---|---|---|
| マークの形成方法 | スタイラスが連続したバニシ仕上げの溝を押し込んで形成 | 酸がフォトレジストマスクを介して金属を溶解し、凹部に塗料を充填 | 熱で酸化皮膜の色を変えるか、表面の金属を除去 | ピンの打撃でクレーターの列を形成 | 回転する刃物が切りくずを出して削る |
| 公表されている一般的な深さ | 浅い。レシピごとに確認 | 約0.0015–0.004 inが一般的。要望に応じてより深くも可能 | ほぼゼロ(アニール)から浅い(アブレーション)まで | 装置メーカーの事例で約0.2–0.4 mm(304/316材) | 平均切削量は約0.003–0.007 in |
| ユニットごとの可変データ | 可。データフィードから | 不可。図案ごとに新しいマスクが必要 | 可。非常に優れる | 可 | 可。ただし低速 |
| コントラストの要因 | 溝での光の反射。色はなし | 色入れによる高コントラスト | 暗色の酸化皮膜または凹凸のある表面 | クレーター内の影 | 溝。色入れも可能 |
| 熱入力 | なし | なし | あり(熱変色、HAZ) | なし | なし |
| 消耗品と設備面の要件 | スタイラス先端。静か。ヒュームなし | サプライヤー側で実施。薬液と廃水処理が必要 | 防護カバー、排煙装置、レーザー安全対策 | ピン。騒音が大きい | 刃物。切りくずとバリが出る |
| 最適な用途 | 既製ブランク板へのシリアル番号と日付。少量から中量 | 固定の文字、ロゴ、安全情報。ロット量産向け | コード、細かなグラフィック、可変データが多い大量生産 | 深く堅牢な識別表示とDPMコード | 厚めのプレートへの深い文字 |
深さの欄には現れない違いが一つあります。何が最初に破損するか、です。公開されているサプライヤーの比較では、エッチングしたプレートは色入れ部分が弱点だとされています。エポキシが周囲の金属より早く摩耗するためです。スクライブ加工したマークには、失われる充填材がありません。コントラストは純粋に幾何学的なものなので、劣化するのは溝そのものが摩耗したり、つぶれたり、汚れや塗料で埋まったりしたときだけです。そのため、スクライブ加工は、浅い塗装マークよりも溶剤や洗浄用薬品に強くなります。一方で、ディープエッチング、ドットピーン、エンボス文字に比べると、摩耗や塗料のオーバースプレーには弱くなります。
スクライブ加工が有利な場面と不十分な場面
スクライブ加工が適しているのは次の場合です。
- ユニットごとに変わる項目が数項目だけで、 プレートのそれ以外の部分はロット単位で一度エッチングできる場合。
- 組立ラインでマーキングする必要があり、 レーザーの防護カバーも排煙装置も薬品の取り扱いも用意できない場合。
- 熱による変色が許されない場合。たとえば、検査員がわずかな変色にも疑義を挟みかねない衛生機器の場合です。
- 騒音が問題になる場合。組立エリアでは、スクライブ加工はドットピーンよりはるかに静かだからです。
- 洗浄用薬品が色入れ用の塗料を侵すおそれがあり、 摩耗は軽度な場合。
別の方法を選ぶべきなのは次の場合です。
- 文字が安全上重要で、恒久的に残す必要がある場合。たとえば、危険警告、注意喚起語、アークフラッシュ情報などです。これらはサプライヤー側でディープエッチングと色入れを行い、決してライン上でスクライブ加工しないでください。
- プレートに塗装、サンドブラスト、または強い摩耗が加わる場合。 浅い溝は消えてしまいます。ドットピーン、深い彫刻、エンボスのほうが残りやすくなります。
- 規格に基づく等級評価が必要な、機械読み取り式のコードが必要な場合。 レーザーまたはドットピーンのほうが、セルのコントラストが安定します。
- 数量が多く、すべてのプレートが固有である場合。 ファイバーレーザーの速度とグラフィックの柔軟性は、いずれ一筆ずつ描くスクライブ加工を上回ります。
- 表面が曲面、凹凸あり、または粗い場合。 ドラッグ式スタイラスには平坦で滑らかな経路が必要です。ドットピーンは、はるかに多様な表面に対応できます。
よくある質問
FAQ:スクライブ加工は彫刻と同じですか?
いいえ。どちらも溝を形成しますが、ロータリー彫刻は回転工具で金属を削り取るのに対し、スクライブ加工は回転しないスタイラスで金属を押しのけてバニシ仕上げにします。スクライブ加工では切りくずが出ず、線は通常より浅くなります。仕様書で「彫刻」プレートが指定されている場合は、置き換える前に、ドラッグ式のスクライブマークが該当するか確認してください。
FAQ:スクライブ加工で304や316の銘板は錆びますか?
きれいにスクライブ加工された溝は、空気中で再不動態化します。マーキングしたステンレスの錆汚れは、通常、鋼製の工具、ブラシ、近くでの研削に由来する鉄粒子が原因で、これは彫刻されたラベルプレートに関する米海軍研究所の評価でも指摘されています。ダイヤモンド先端を使い、治具を清浄に保ち、鉄製ワイヤーブラシを避け、塩化物にさらされる用途では316を指定してください。
FAQ:色入れ済みのエッチングプレートの上にスクライブ加工できますか?
スクライブ加工は、素地の金属の領域にのみ行ってください。塗料の色入れやクリアコートの上から加工すると、塗膜が欠けて縁がささくれます。サプライヤーに、可変領域は充填・コーティングせずに残すよう依頼してください。
FAQ:プレートはどこまで薄くできますか?
薄いプレートはスタイラスの荷重でたわみ、溝の深さが不均一になります。平坦な治具で全面を支えれば、薄い素材でもスクライブ加工は可能です。支えがない場合、およそ0.5 mmを下回るとばらつきが出ると考えてください。MIL-DTL-15024に基づく軍用のエッチングまたは彫刻のType Aプレートは、少なくとも0.03 inを求めています。
FAQ:スクライブ加工したシリアル番号は、UL、CE、NECの銘板として十分ですか?
マーキング方法そのものより、視認性、耐久性、項目の網羅性のほうが重要です。NEC 670.3(A)とNFPA 79は、表示すべき電気データを定めており、CEの機械用銘板では、シリアル番号や製造年などの項目が求められます。合格するものと決めつけず、最初の検査の際に、スクライブ加工した項目を認証機関と確認してください。
FAQ:ブランク板と完全にマーキング済みのプレート、どちらを購入すべきですか?
ユニットごとに変わる項目が数項目を超える場合、または最終組立時にシリアル番号を製造記録と一致させる必要がある場合は、事前エッチング済みのブランク板に自社でスクライブ加工するほうが、一般に管理しやすくなります。全ユニットが同一の場合や、ライン脇にマーキング能力がない場合は、完全にマーキング済みのプレートのほうが簡単です。ブランク板の設計、数量、納期については、 カスタムステンレス銘板の見積もりをご依頼ください。.
重要ポイント
- スクライブ加工は熱を使わないプロセスのため、検査員が腐食と取り違えかねない熱変色が残りません。 — レーザーによる変色が錆と疑われたフォーラム事例が1件 (出典)
- 塩化物が存在する環境では、可変項目を316にスクライブ加工してください。 — Type 316は、Mo 2.00–3.00%を規定 (出典)
- 彫刻ステンレスは認められたプレート区分ですが、図面が求める刻印方法を確認してください。 — ASTM F992-17(再承認:2022)、Type III (出典)
- プレートの剛性がスクライブ加工の安定性を左右するため、薄い素材は全面を治具で支えてください。 — 最小0.03 in、対象はMIL-DTL-15024のType A (出典)
- 契約上のUIDマークには機械で読み取れるコードが必要で、通常はスクライブ加工した文字の横にレーザーまたはドットピーンで施します。 — MIL-STD-130N、2007、Change 1 in 2012 (出典)
- 少量のシリアル化こそ、外部業者がボトルネックになる場面です。 — ある実務者の事例では、月あたり約50枚のシリアル入りタグ (出典)
まとめ
スクライブ加工は、エッチングやレーザーマーキングの代わりになるものではなく、併用することで最も効果を発揮します。多くのOEMが行き着くパターンは、恒久的な内容や安全に関わる内容はすべてサプライヤー側でエッチングと色入れを行い、ユニットごとに変わる項目だけを、ライン上の治具固定でレシピ管理されたマーカーでスクライブ加工する、というものです。これによりシリアル番号を製造記録と一致させたまま、これらの項目では熱変色や塗料充填の摩耗を避け、最終組立のクリティカルパスからプレートのサプライヤーを外せます。コード、摩耗、塗料のオーバースプレー、可変データの大量処理が関わる場合は、それらの項目をレーザーまたはドットピーンに切り替えてください。
ハイブリッド運用を計画している場合は、まずブランク板から始めてください。スクライブ領域の確保、マット仕上げの面、適切な材種が要点です。当社の エッチング加工の304・316装置用銘板 は、可変データ欄を充填しない仕様で製作できます。図面と使用環境の詳細をお送りいただければ、お見積もりいたします。
参考文献
- Reddit r/lasercutting、スレッド「ステンレス銘板の切断/エッチング」、自社でのシリアル入りタグのマーキングに関する実務者の議論、2025-04-29。 https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International、ASTM F992-17(2022)、バルブラベルプレート標準仕様。 https://doi.org/10.1520/F0992 ↩
- Finishing.com、ステンレス鋼のレーザーマーキング後の変色に関するディスカッションスレッド。 https://www.finishing.com/151/41.shtml ↩
- ASTM International、ASTM A240/A240M-25a、クロム系およびクロムニッケル系ステンレス鋼の板、シート、ストリップ。 https://www.astm.org/a0240_a0240m-25a.html ↩
- 国防兵站局(Defense Logistics Agency)、QuickSearch文書画像、MIL-DTL-15024 機器識別用プレート、タグおよびバンド。 https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391.11007 ↩
- 米国国防総省、MIL-STD-130N w/Change 1、米国軍用資産の識別マーキング(2007;Change 1, 2012)。 https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- 国防兵站局、ASSIST QuickSearch、現行の軍用仕様・規格の公式データベース。 https://quicksearch.dla.mil/ ↩


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成