


 ブログPDF(オフライン用)
要点: フィンシールは、パウチの内側のシーラント層同士を接着し、立ち上がったフィンとして平らに折りたたまれる方式です。内側にヒートシール可能な層が一つだけあるラミネートであれば、ほぼどれにも対応でき、箔や金属蒸着構造も含まれます。ラップシールは、内層を外側の表面に重ね合わせる方式です。より平らに仕上がり、フィルムの使用量も少なくて済みますが、両方のフィルム面をヒートシールできる場合にしか成立しません。乾燥製品向けの多くのバリアラミネートには、フィンシールを指定してください。両面シール可能な単一素材フィルムを使い、フィルムを節約したい、または背面パネルを平らに保ちたい場合にだけ、ラップシールを選んでください。
フィンシールとラップシールのパウチを比較するとき、実際に選んでいるのは、センターシール(バックシール、Tシール、ピロー型とも呼ばれる)パウチの背面にある長い縦シームの作り方です。この選択によって、使用できるフィルムの種類、シームが荷重をどう受けるか、パウチ一袋あたりのフィルム使用量、そしてデザインがどこで途切れるかが決まります。バイヤーはこれをRFQから抜かしてしまうことが多く、その抜けこそが比較できない見積もりが多い理由です。
バックシールの種類を仕様書に含める理由
問題点: 二社がどちらも「センターシールパウチ」を見積もっています。一方は、リバース印刷されたPET/PEラミネートをフィンシールで価格設定しています。もう一方は、共押出フィルムをラップシールで価格設定しています。単価、フィルム幅、リードタイムの前提はすべて異なり、どちらの構造があなたのフォーム・フィル・シール機のラインで実際に稼働するのかは、誰も明言していません。
なぜ問題になるのか: 背面シームと、それが上下の横シールと交わる箇所は、柔軟パウチが最も壊れやすい場所です。FDAの細菌学的分析マニュアル(BAM)における柔軟包装のガイダンスは、チャンネルリーク、汚染されたシール、コーナーリークを欠陥として挙げ、検査官に、横シールが縦シールと交わる箇所を注意深く確認するよう指示しています( FDA BAM 柔軟包装の検査[1])。コストは仮定の話ではありません。2025年の査読付き分析では、2019年一月から2025年一月までのFDAリコールを対象に、シール完全性に関連する製品ID791件が確認されました。そのうちパウチまたはバッグが74.8%を占め、「不完全または不良なシール」に分類されたものの割合は54%、件数は430件、全体は791件でした( シール完全性リコール研究[2])。これらは医療製品であり、スナック用パウチではありませんが、ヒートシールの破損メカニズムは同じです。
解決策: バックシールの方式は意図的に決め、ブリーフに明記し、すべてのサプライヤーに同じ構造で見積もりを依頼してください。以下のセクションでは、それぞれのトレードオフを説明しているので、価格を依頼する前に判断を下せます。
フィンシールとラップシールの違いは何ですか?
どちらもバックシールパウチのシール方式です。フィルム一枚を成形チューブに巻き付け、両側の長い端を縦シームで接合し、上下を横シールで閉じます。違うのは、その縦シームだけです。
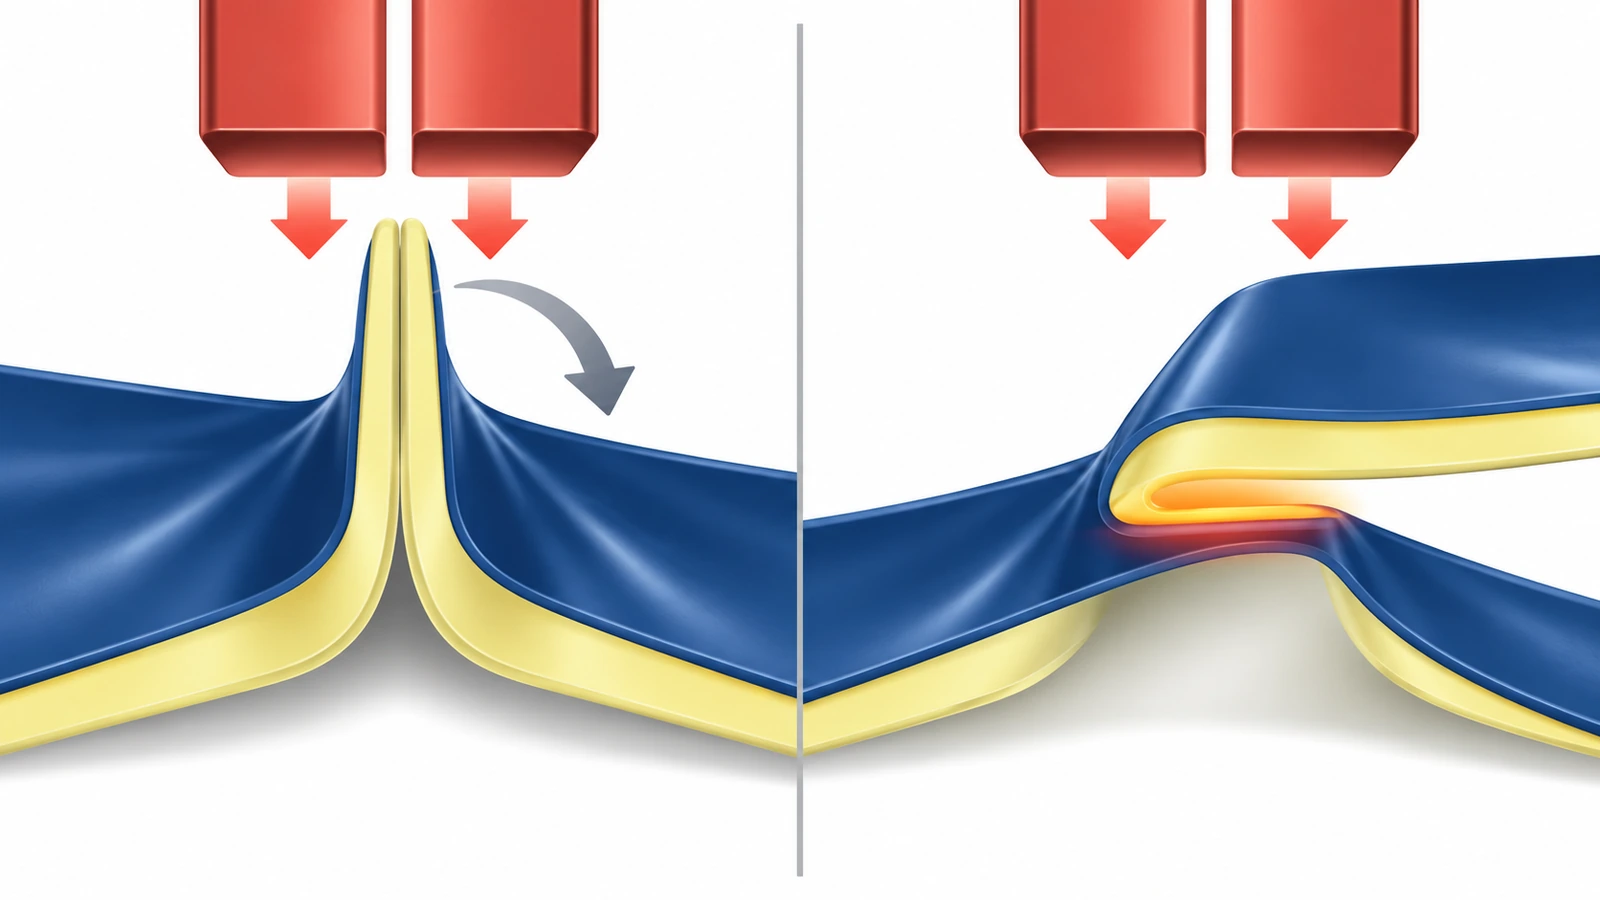
- フィンシール(内面同士): 両端を合わせ、内側のシーラント同士が向き合うようにします。接着された帯は、背面パネルからフィンのように立ち上がり、その後1つの側面へ平らに折りたたまれます。同じ材料同士が融着するため、フィルムに必要なヒートシール可能な面は一面だけです。
- ラップシール(内面から外面): 一方の端が他方に重なり、上端の内側のシーラントが下端の外側の表面に融着します。何も立ち上がらないため、背面はほぼ平らなままです。これは、外側の表面もジョー温度で接着できる場合にしか成立しません。
上下の横シールは、両方式とも同じ方法で作られます。したがって実際の使用では、ラップシールとフィンシールのパッケージングの違いは、フィルムの適合性、シームの力学、フィルム使用量、背面パネルの見た目に集約されます。
フィンシールパウチのフィルム要件と、ラップシールが加える要件
フィンシールは、構造への要求が非常に少ないため、積層フィルムの標準的な方式です。内側にヒートシール可能な層があるラミネートなら何でも対象になります:透明PET/PE、金属蒸着PET/VMPET/PE、または箔PET/AL/PE。外側のPETはPEシーラントより融点が高いため、ジョーは外側に貼り付くことなく内側を溶かせます。同じ性質によって、ラップシールは使えなくなります。通常のシール温度では、PETの外側表面はPEの内層に融着しません。
ラップシールには、次の二つのいずれかが必要です。一つ目は、両面がシール可能なフィルムです。通常は、両面にヒートシール用の表皮を持つ共押出フィルムです。二つ目は、重なり部分の外側表面に塗布する、ヒートシール用ラッカーまたはコーティングです。どちらの選択肢も材料の選択肢を狭め、コーティングの方法では、評価が必要な層が一つ増えます。
食品接触に関する文書も同じ区分に従います。どちらの方式でも、食品に接する内側のシーラントは通常オレフィン系ポリマーで、米国では使用条件への適合を次の規定で確認します: 21 CFR 177.1520(オレフィン系ポリマー)[3]。ラップシールでは、あまり目立たない二つの暴露リスクが加わります。第一に、重なり部分の内側の端はパウチの内側に位置するため、外側表面の細い帯(およびその上のインキやコーティング)が製品に向くことがあります。第二に、重なるウェブの切断端もパウチの内側に来るため、箔ラミネートの場合は箔の端が内容物に面します。フィンシールでは、両方の切断端がフィンの先端にあり、製品空間の外側に置かれます。ラップシールを選ぶ場合は、インキのない重なりゾーンと、コーティングが食品接触に適していることの書面による確認を求めてください。
パウチを将来欧州へ出荷する可能性がある場合は、コーティングも重要です。八月12日(2026年)以降、EUの食品包装には、単一物質で25 ppb以上、対象PFASの合計で250 ppb以上、または総フッ素として50 ppm以上のPFASを含めることはできません。これらの上限は包装中の濃度に適用されるもので、溶出には適用されません。また、その日付より前に製造されたものの、その日付以降に市場に出された在庫にも適用されます( PPWRに基づくEUのPFAS上限[4])。ヒートシール用ラッカーとバリアコーティングは、試験項目に加えてください。
リサイクル性は、ラップシールへ向かう理由になることがあります。両面シール可能な単一素材フィルムは、まさにラップシールに必要なものであり、リサイクル可能な設計が向かっている方向とも一致します。ただし、主張には注意が必要です。How2Recycleの店頭回収表示は米国にしか存在せず、路肩回収での受け入れとは同じではありません( How2Recycleの店頭回収ガイダンス[5])。EUでは、リサイクル性能の等級はまだ定義の途中ですが、一月1日(2038年)以降、包装は市場に出すために少なくとも等級Bに達している必要があります( 規則(EU)2025/40)。[6].
シール強度:各背面シームが荷重をどう受けるか
二つのシームは荷重のかかり方が異なるため、破壊の仕方も異なります。充填済みの枕型パウチが、カートン内で押し潰されたり、窒素を充填して膨らんだり、高地で空輸されたりすると、内圧によって二枚の壁が引き離されます。
- フィンシール:ピール荷重 内圧が、フィンを根元から引き剥がそうとします。ポテトチップスの袋を開けるときのような動きです。ピールは、あらゆるヒートシールにとって最も弱い方向なので、フィンシールの性能は、しっかり融着し、汚染のない根元に依存します。
- ラップシール:せん断荷重 内圧は、重なった層を引き剥がすのではなく、互いの上をずらすように働きます。一般に、シールはピールよりもせん断に強く耐えます。トレードオフとして、接着は外側表面に依存します。外側表面では、スリップ添加剤、インキ、コーティング量、粉塵がロールごとに変動することがあります。
Tジャンクションとは、縦シームが横シールと交わる箇所であり、ここでは二つの方式が非常に異なる振る舞いをします。折り返したフィンは背面の壁の上に余分な層を二層重ねるため、横シールのジョーは数ミリメートル以内で二層から四層へ移行しなければなりません。ラップシールは二層から三層へ変化します。段差が大きいほど、その段の端を完全に融着させるのが難しくなり、わずかな未融着の経路がチャンネルリークになります。そのため、フィンシールのラインでは、横シールでジョー圧を強めたり、温度をわずかに上げたりする必要があることがよくあります。サプライヤーには、平坦なシール部だけでなく、初品でTジャンクションも検査するよう求めてください。
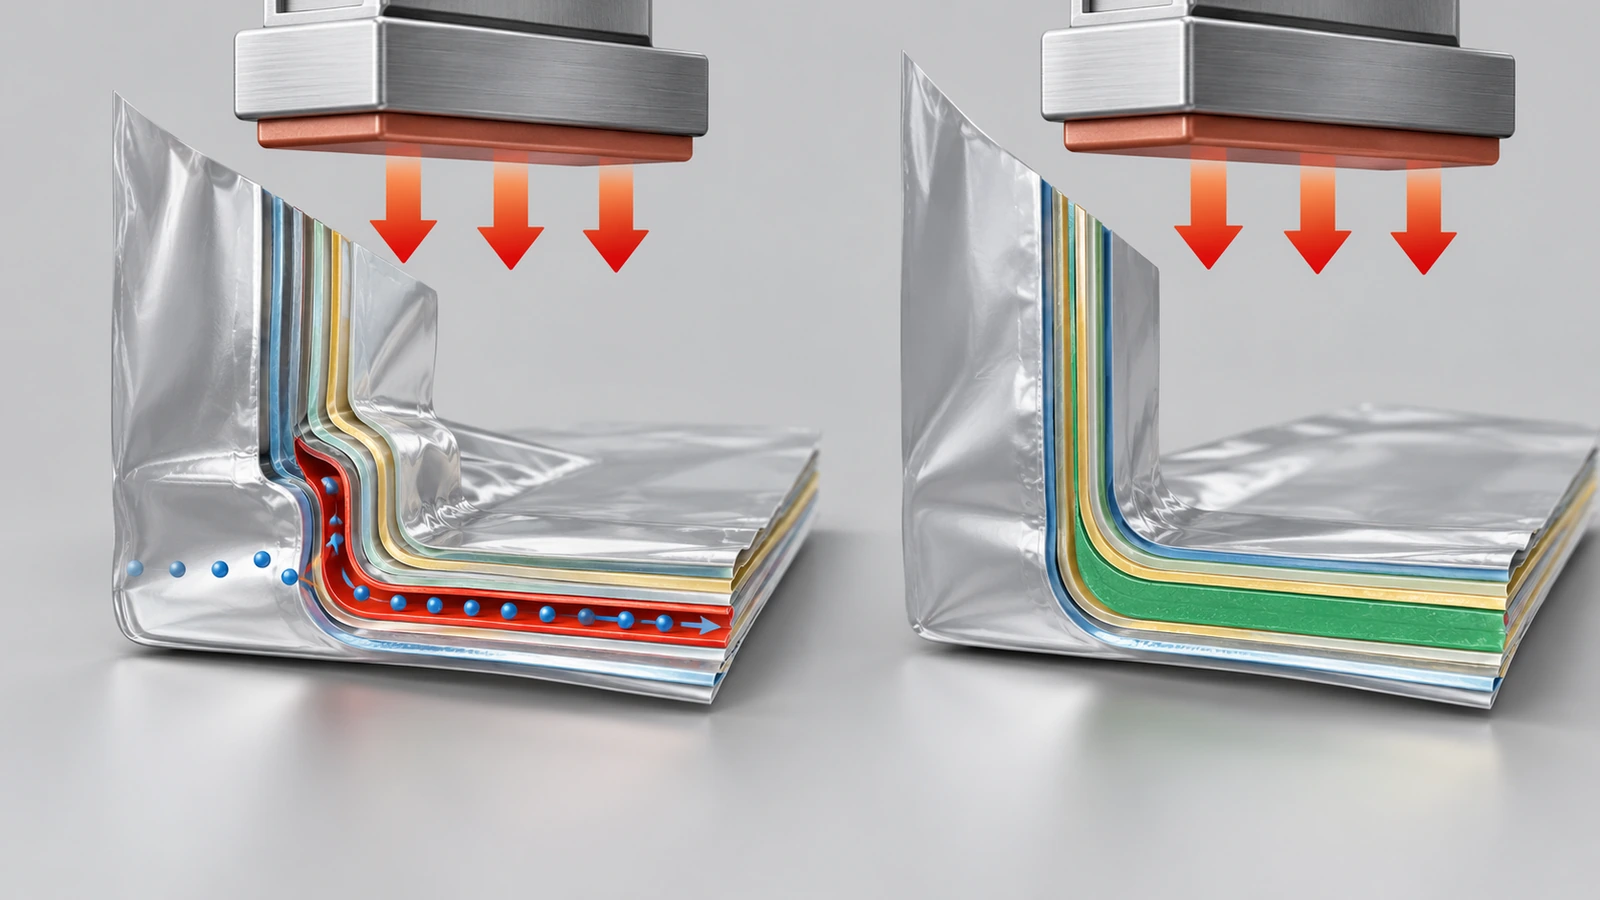
ASTM F88は、シールを引き剥がすのに必要な力を測定します。フィンシールの試験片はピールで引っ張られます。同じ方法で引っ張られたラップシールの試験片は、ほとんどせん断で荷重を受けるため、単位が同じでも、二つの結果は直接比較できません。背面シームと両方の横シールについて、F88の結果を別々に、平均値と最小値を報告して求めてください。規模感をつかむために言うと、米国防兵站局(DLA)のレーション用パウチに関する品質規定では、平均シール強度がインチ幅あたり6 lb未満、または単一の試験片でインチ幅あたり5 lb未満の場合、重大欠陥に分類しています。同じ文書では、有効なシールを、汚染がなく、融着され、連続した経路で、少なくとも1/16インチ幅のものと定義しています( DLAレーション用パウチ品質規定[7])。軍用柔軟食品パウチの仕様では、さらに踏み込んで、従来型ヒートシールには少なくとも1/8インチ幅が求められ、欠陥を隠すエンボス模様があってはなりません( MIL-PRF-44073J[8])。これらは厳しい用途の参照値であり、乾燥スナック用パウチの一律の合格基準ではありません。独自の上限値は、書面で合意してください。
欠陥の分類方法についても合意しておいてください。世界食糧計画(WFP)の柔軟包装欠陥ガイダンスでは、チャンネルリークを重大欠陥、多層の折り返し部分における不完全なシールを致命的欠陥として分類しています( WFP欠陥分類[9])。その折り返し部分に関する記述は、フィンシールのTジャンクションによく当てはまります。「シールされているように見える」パウチを、外観だけで合格にしないよう、この記述を使ってください。
フィルム使用量と印刷エリア
フィルム使用量: フィンは、ウェブの両端からフィルムを消費し、およそフィンの高さの二倍になります。ラップシールが消費するのは重なり幅の分だけで、一回分です。同じ完成パウチであれば、ラップシールのウェブは相対的に狭くなります。パウチ一袋では節約分は小さいものの、大量生産のリールでは積み重なります。各方式のウェブ幅をサプライヤーに明示してもらい、推測ではなく、千袋あたりのフィルム使用量を計算できるようにしてください。
印刷エリア: どちらの方式も、正面パネルにシームがないため、これはセンターシールパウチの主要なブランディング上の利点であり続けます。背面パネルの扱いは異なります:
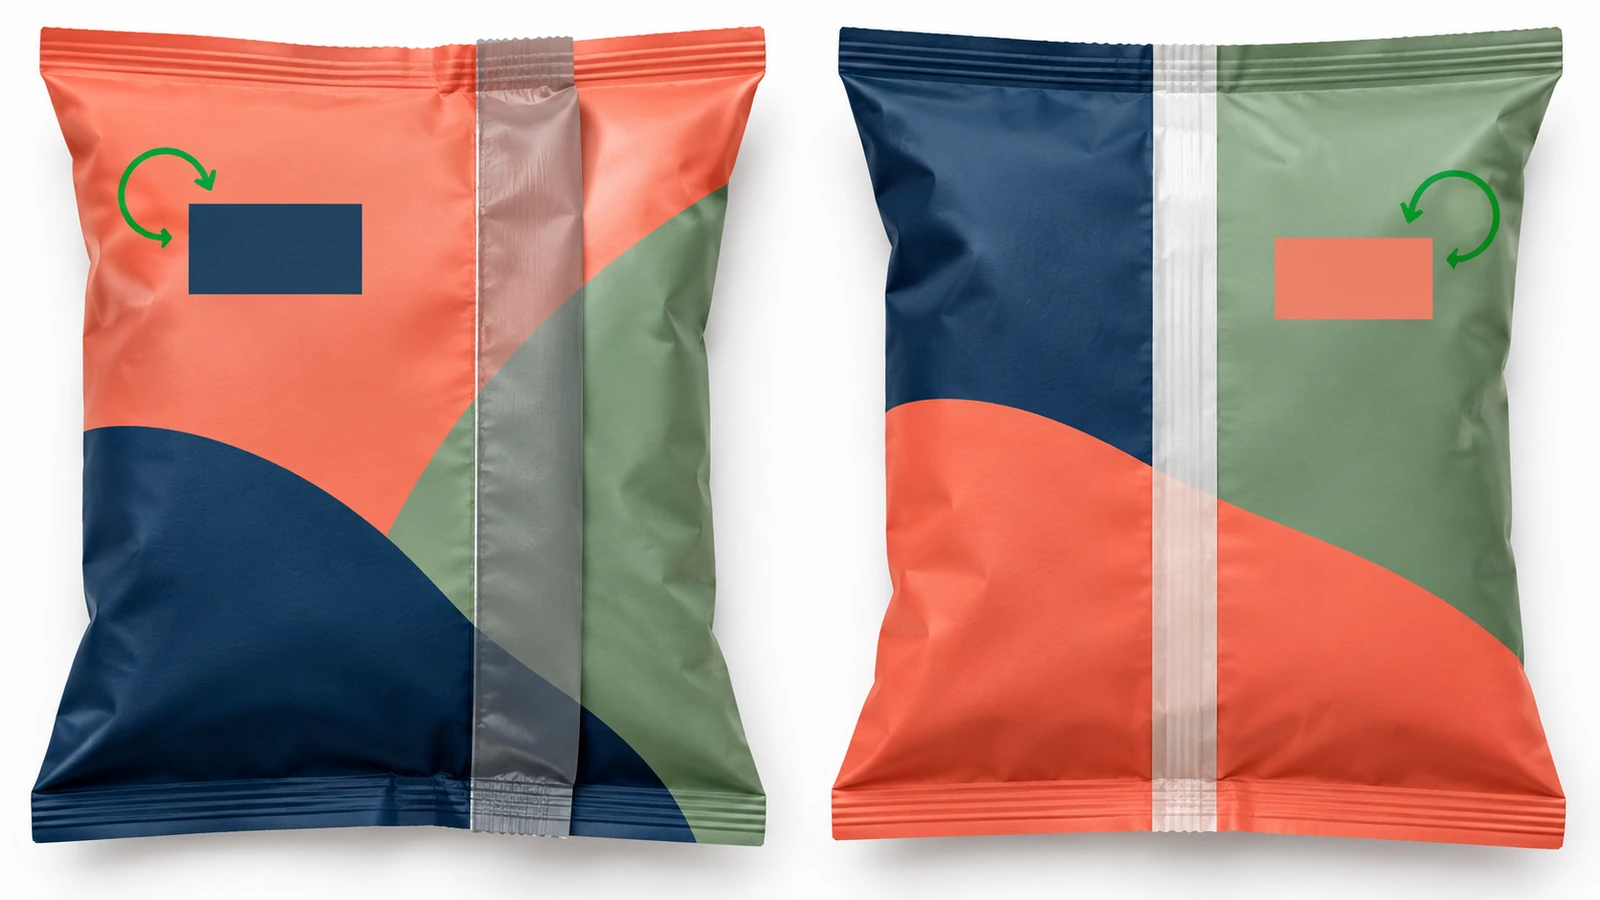
- フィンシール: フィンゾーンに印刷されたデザインは、すべてシームに隠れます。フィンを平らに折ると、背面パネルの1つの側面にある帯も覆われます。デザイナーがどちらの側が隠れるかを把握できるよう、折り方向(左または右)を指定してください。
- ラップシール: 背面はより平らに保たれ、ラベル、日付コード、カートンの積み重ねに適しています。重なった外側デザインの帯は隠れ、接着部のインキはシールを弱める可能性があるため、通常は重なり部分にインキなし、またはコーティングされた帯が必要です。
どちらの方式でも、バーコード、栄養成分表示、ロットコードの窓は、シームとTジャンクションから離して明瞭に保ってください。デザインの版下設定の詳細は、当社の カスタムセンターシールパウチ ページで説明しているため、ここでは繰り返しません。
ラップシールパウチを使うとき:乾燥製品向けの五段階の判断
- まずシールではなく、必要なバリアから考えてください。 製品にPET外層の金属蒸着または箔ラミネートが必要な場合、判断はすでに決まっています:フィンシールです。上限の目安として、軍用パウチ仕様では材料のO2TRを0.06 cc/m²/24 h/atm、WVTRを0.01 g/m²/24 h以下に [8]抑えています。ほとんどの乾燥小売品はそれほど厳しい値を必要としないため、箔に費用をかける前に、実際の目標値を確認してください。
- 充填物を確認する 香辛料、小麦粉、ドリンクミックスなどの細かい粉末は、シール部に粉が付着することがあります。密度が高い、または重い充填物は、下側のTジャンクションに荷重をかけます。窒素置換したスナックは、流通を通じて枕型パウチに内圧をかけ続けます。この三つのケースすべてで、Tジャンクションに余裕を持たせ、空のパウチではなく、充填済みパウチの試験データを求めてください。
- フィルムがすでに対応している場合は、ラップシールを検討してください。 背面をフラットにする、またはフィルムを節約することが重要な場合に、両面シール可能な単一素材フィルムに詰めた比較的軽い乾燥製品は、ラップシールの自然な適用例です。接着するためだけに追加コーティングが必要なラミネートには、無理にラップシールを適用しないでください。
- 機械を確認する 成形カラーとバックシールユニットは、一つの方式に合わせて設定されています。既存のVFFSラインで切り替える場合、通常は部品交換と新しいシール検証が必要になります。充填機でシールできないパウチは、コスト削減にはなりません。
- RFQに明記する シールの種類、フィンの折り方向またはラップの重なり側、シール可能にすべきフィルム面、インキなしゾーン、そして平均値と最小値を報告するシール試験方法を明記してください。これにより、見積もりを一行ずつ比較できるようになります。
フィンシールとラップシールのパウチ:並べて比較
| 項目 | フィンシール | ラップシール |
|---|---|---|
| 接合 | 内側のシーラント同士 | 内側のシーラントと外側表面 |
| フィルム要件 | ヒートシール可能な内層が一層 | 両面がシール可能、または外面にヒートシールコーティング |
| 代表的な構造 | PET/PE、PET/VMPET/PE、PET/AL/PEラミネート | 両面シール可能な共押出フィルム、コーティングフィルム |
| 圧力下でシームにかかる荷重 | ピール(弱い方向) | せん断(一般に強い方向) |
| Tジャンクションでの層の段差 | フィンを折りたたんだ場合は2 to 4層 | 2 to 3層 |
| 切断端 | 製品空間の外側 | 内側の一つの端(箔ラミネートの場合、箔の端が露出) |
| フィルム消費量 | フィンの高さのおよそ二倍 | 重なり幅一つ分 |
| 背面パネル | 立ち上がったフィンを1つの側面へ折りたたむ | より平らで、わずかな重なりの段差あり |
| 適正シール条件は次に依存 | 一つの材料が自分自身に融着 | 外側のインキ、コーティング、添加剤を含む二つの面 |
| 乾燥製品に最適 | 箔または金属蒸着フィルムのバリアラミネート、粉末、ガス置換されたスナック、コーヒー、香辛料 | 平らさやフィルム節約が重要な、単一素材フィルムの軽量な乾燥製品 |
よくある質問
FAQ:フィンシールとラップシールのどちらが強いですか?
内圧がかかると、ラップシールはせん断で荷重を受けるため、一般にピールで荷重を受けるフィンシールより開きにくくなります。実際には、シールの形状よりも、Tジャンクションとシールの汚染の方が多くの故障を決めます。十分に検証されたフィンシールは、接着が不十分なラップシールよりも優れています。自社フィルムのASTM F88データで強度を判断し、各シールを個別に報告して、最小値を示してください。
FAQ:どのラミネートでもラップシールできますか?
いいえ。ラップシールでは、外側表面が内側のシーラントに融着する必要があります。通常のリバース印刷されたPET/PEおよびPET/AL/PEラミネートは、PETの外層がシール温度でPEに接着しないため、重なり部分にヒートシールコーティングを施すか、代わりにフィンシールを選ぶ必要があります。
FAQ:コーヒー、香辛料、粉末にはどちらのバックシールが適していますか?
これらの製品は通常、金属蒸着または箔のバリアラミネートが必要で、フィンシールが適しています。粉末はシール部に粉が付着することもあるため、Tジャンクションで充填済みパウチの試験を求め、チャンネルリークを重大欠陥として扱う欠陥分類を求めてください。
FAQ:ラップシールパウチは必ず安く済みますか?
ラップシールは細いウェブを使うため、パウチ一袋あたりのフィルムは少なくなります。しかし、フィルムに特殊なコーティングや、より高価な両面シール構造が必要な場合、またはフィラーで部品交換が必要な場合、その節約は消えることがあります。ウェブ幅、構造、コーティングを明示した見積もりで、総コストを比較してください。
FAQ:フィンシールとラップシールのパウチはリサイクル可能ですか?
リサイクル性はシームではなく、フィルムによって決まります。ラップシールに向くことが多い単一素材のPEまたはPPフィルムは、リサイクル流通のために設計されています。多層構造の箔ラミネートは通常そうではありません。米国では、店頭回収の受け入れは路肩回収とは同じではないため、リサイクル性の主張は、該当する特定のフィルムと流通経路についてのみ行ってください。
FAQ:どの食品接触関連文書を求めるべきですか?
汎用的な「食品グレード」の表示ではなく、食品の種類と使用条件に結び付いた、層ごとの材料申告書と適合証明書を求めてください。食肉と家禽については、USDA FSISは、事業者が包装材料の保証書を検査用に保管しておくことを求めています( FSIS包装材料ガイダンス[10])。ラップシールの場合は、コーティングと、重なり部分付近のインキも確認してください。
重要なポイント
- シールの完全性は、パウチがリコールされる最も一般的な理由です。そのため、背面シームには明示的な仕様が必要です。 — シール関連のFDAリコール製品IDのうち、54%(430件、全体は791件)が「不完全または不良なシール」に分類され、74.8%はパウチまたはバッグに関係していました(出典))
- フィンシールはほぼどのバリアラミネートにも対応しますが、ラップシールには両方のフィルム面がシール可能であることが必要です。 — 内層のシーラントは通常オレフィン系ポリマーで、21 CFR 177.1520に基づき確認されています(出典))
- 公表されているベンチマークは、シールの許容限界を設定する際の参照値として使ってください。 — レーション用パウチでは、平均値が6 lb/in未満、または任意の試験片が5 lb/in未満の場合、重大欠陥に分類されます(出典))
- シール幅と隠れた欠陥は、強度と同じくらい重要です。 — 欠陥を隠すエンボスがなく、少なくとも1/8インチ幅の従来型ヒートシールで、MIL-PRF-44073Jに規定されています(出典))
- ラップシールを可能にするコーティングは、輸出する場合、EUのPFAS上限にも適合する必要があります。 — 単一物質で25 ppb、合計で250 ppb、総フッ素で50 ppm、八月12日(2026年)以降(出典))
結論
フィンシールとラップシールのパウチの選択は、フィルムによって決まります。乾燥製品にPET外層の金属蒸着品または箔ラミネートが必要な場合は、フィンシールを指定し、折り方向を明示して、Tジャンクションでの試験を求めてください。両面シール可能な単一素材フィルムを使い、背面を平らにしたい、またはフィルムを節約したい場合は、重なりゾーンを管理し、自社の充填機で検証できるなら、ラップシールの見積もりを取る価値があります。いずれの場合も、シールの種類、シール可能な面、試験方法を書面で明記し、すべてのサプライヤーが同じパウチを見積もれるようにしてください。バックシールの選択が固まったら、ブリーフは当社の センターシールパウチ見積ページ から送ってください。指定いただいた構造で見積もりいたします。
参考文献
- 米国FDA、『細菌学的分析マニュアル』、 柔軟包装の試験 (ウィスコンシン大学マディソン校食品安全部門掲載)。 https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., 「シール完全性関連リコール」、 AAPS Open 11:30、2025-12-15公開。 https://link.springer.com/article/10.1186/s41120-025-00134-2 ↩
- eCFR、21 CFR 177.1520 オレフィン系ポリマー(現行版)。 https://www.ecfr.gov/current/title-21/section-177.1520 ↩
- Food Packaging Forum、「PPWRのPFAS上限は八月12日から適用」、2026-08-12。 https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle、「店頭回収(米国のみ)」、2023-11-22。 https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- 包装および包装廃棄物に関する規則(EU)2025/40、EUR-Lex。 https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- 米国防兵站局(DLA)、PKG&QAP A-A-20177E, 2013-08-01。 https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J、 柔軟パウチによる食品包装、変更01, 2024-02-13付き。 https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- 世界食糧計画(WFP)、柔軟包装の欠陥ガイダンス(WFP-0000156789)。 https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- USDA食品安全検査局、「食肉・家禽包装材料」。 http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成