結論: フラットパウチのサイズを決めるには、内容物の嵩密度を使って正味重量を体積に換算し、ヘッドスペースを含めてその体積を収められる内寸の幅と長さを選びます。そのうえで、シール幅、ティアノッチの領域、吊り下げ穴用のヘッダー部を加えて、見積もりに記載する外寸を求めます。
見積もりを依頼する前にフラットパウチのサイズの決め方を理解しておくと、サンプリングの一往復分を省けます。サイズ選定のミスの多くは、一つの習慣に起因します。それは、標準サイズを目測で選び、製品が入ることを期待することです。このガイドでは、内容物の体積、重量、形状、充填方法から出発し、シール、ティアノッチ、ヘッドスペース、吊り下げ穴の余裕を含めて、完成品の幅と長さを求める再現性のある計算方法を紹介します。
フラットパウチのサイズ決定がうまくいかない理由
問題点。 フラットパウチは単純に見えます。二面、工場シール三か所、開口辺一か所からなる形式です。フラット型は市場で最も一般的なパウチでもあります。Smithersは、 620.5十億のスタンドアップパウチおよびフラットパウチ [1]
なぜ問題になるか。 小さすぎるパウチは、密封時に内容物をシールジョーの間に挟み込み、最終シールを弱めたり、漏れの原因になったりします。大きすぎるパウチは、目に見える余剰空間を生じさせ、フィルムを無駄にし、余分な表面積を通じて酸素や水分が透過しやすくなります。ヘッダー部を確保せずに吊り下げ穴を追加すると、穴あけ加工が内容物ゾーンを傷つけるおそれがあります。これらの不具合は、いずれも注文品の印刷後に初めて判明します。
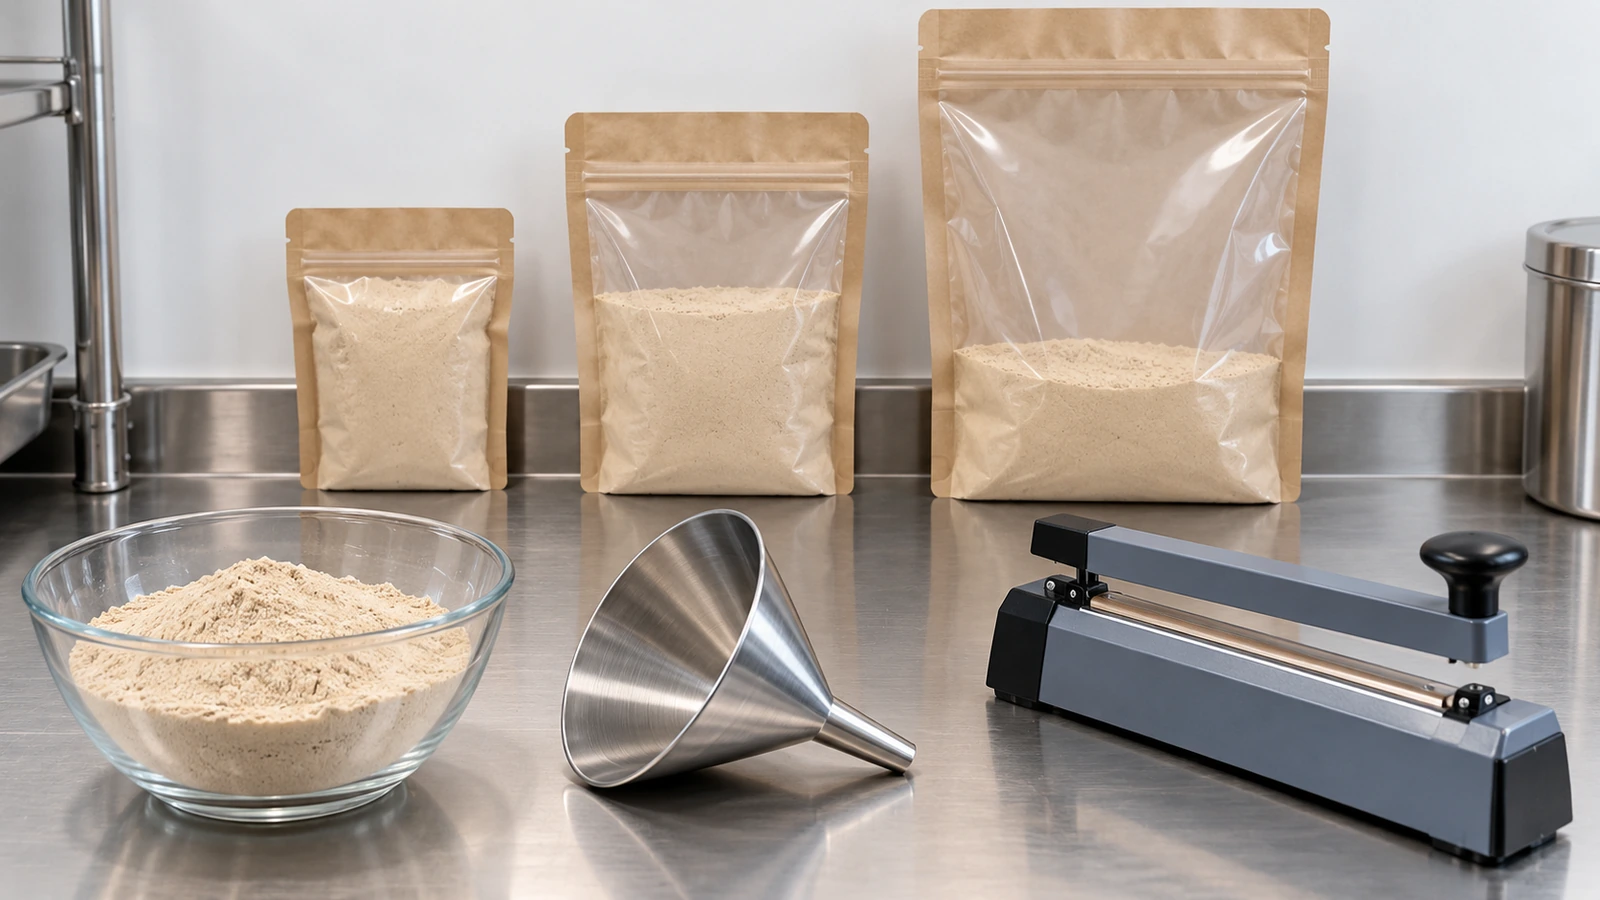
解決策。 内側から外側へ向けてサイズを決めます。まず製品が実際に必要とするスペースを計算し、製品以外のすべてのゾーンに対して固定の余裕を加えます。以下の方法は、粉末、顆粒、クリームの小袋、固形物のいずれにも使えます。
目次
「フラットパウチのサイズ」の実際の意味 八つの手順でフラットパウチのサイズを決める方法 計算例:30 gの粉末 サイズ決定方法の比較 よくある質問 重要ポイント 見積もり依頼の前に
「フラットパウチのサイズ」の実際の意味
カナダ食品検査庁のレトルトパウチマニュアルでは、最も一般的な成形済みパウチを、 3辺をパウチメーカーがあらかじめシールした構造のもの [2]
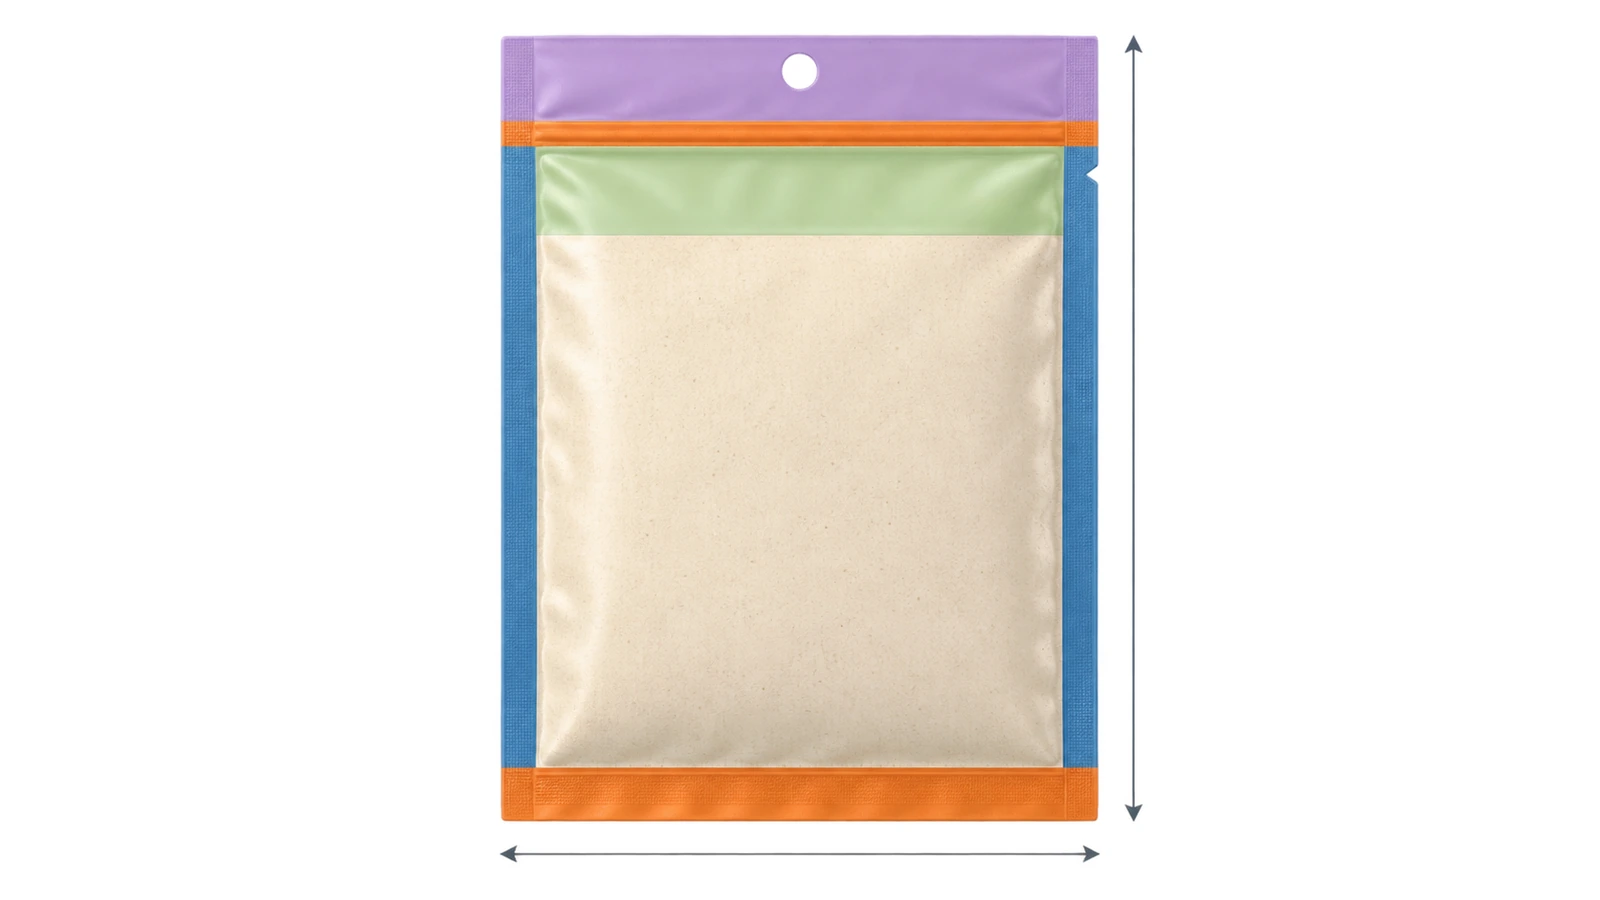
外寸の幅(W): パウチの端から端までの幅で、両側のサイドシールを含みます。外寸の長さ(L): 下端から上端までの長さで、ボトムシール、内容物ゾーン、ヘッドスペース、最終トップシール、およびヘッダー部(ある場合)を含みます。内寸(有効)の幅と長さ: シールの内側の端同士の間の寸法です。内容物を収容するのはこの領域だけです。シール幅: 各ヒートシールの帯状部分です。ここにある一ミリずつが、何も収めていないのに費用がかかるフィルムです。
加工業者は通常、外寸を幅 × 長さの形式で見積もり、開口部は長さの上端に置きます。あなたの計算は逆向きに進みます。まず内寸のスペースから始め、そこからシールを外側に加えていくのです。シールのコストは無視できません。1999 US年の3サイドシールパウチに関する米国特許では、四つ目のシールを省くと、 材料費が約10%減ったと指摘されています [3]
フラットパウチのサイズを八つの手順で決める方法
手順1:正味重量を充填体積に換算する
パウチが保持するのは重量ではなく体積です。充填機に実際に届いた状態の製品について、既知の体積を計量してください。出荷後に沈降した状態ではなく、充填機に届いた実際の状態で測るのがポイントです。正味重量を、ゆるめ嵩密度で割って充填体積を求めます。粉末の場合は、振動後のタップ密度も測定してください。両者の差から、製品がどの程度沈降するか、また輸送後に目に見える余剰空間がどの程度生じるかが分かります。ゆるめ嵩密度が0.45 g/mLの粉末では、約67 mLの体積が、30 g分の充填に相当します。嵩密度が0.65 g/mLの粉末なら、同じ重量でも46 mLの体積で足ります。そのため「フラットパウチにはどれだけ入るか」は、密度が分からない限りグラム単位では答えられません。
手順2:充填方法から内寸の幅を決める
幅は通常、デザインではなく充填方法によって決まります。次の三つを測定してください:充填ノズルまたはロートの外径、充填機(または手作業)でパウチの口がどれだけ開くか、そして固形物があればその最大幅です。内寸の幅は、オペレーターやグリッパーが口を開くための余裕を持ってノズルを通せるものでなければなりません。ウェットティッシュ、小袋の中に小袋が入ったもの、サンプルカードなどの固形物の場合は、両側に余裕を設け、シーラント層を擦らずに差し込めるようにしてください。
手順3:最大容量を見積もる
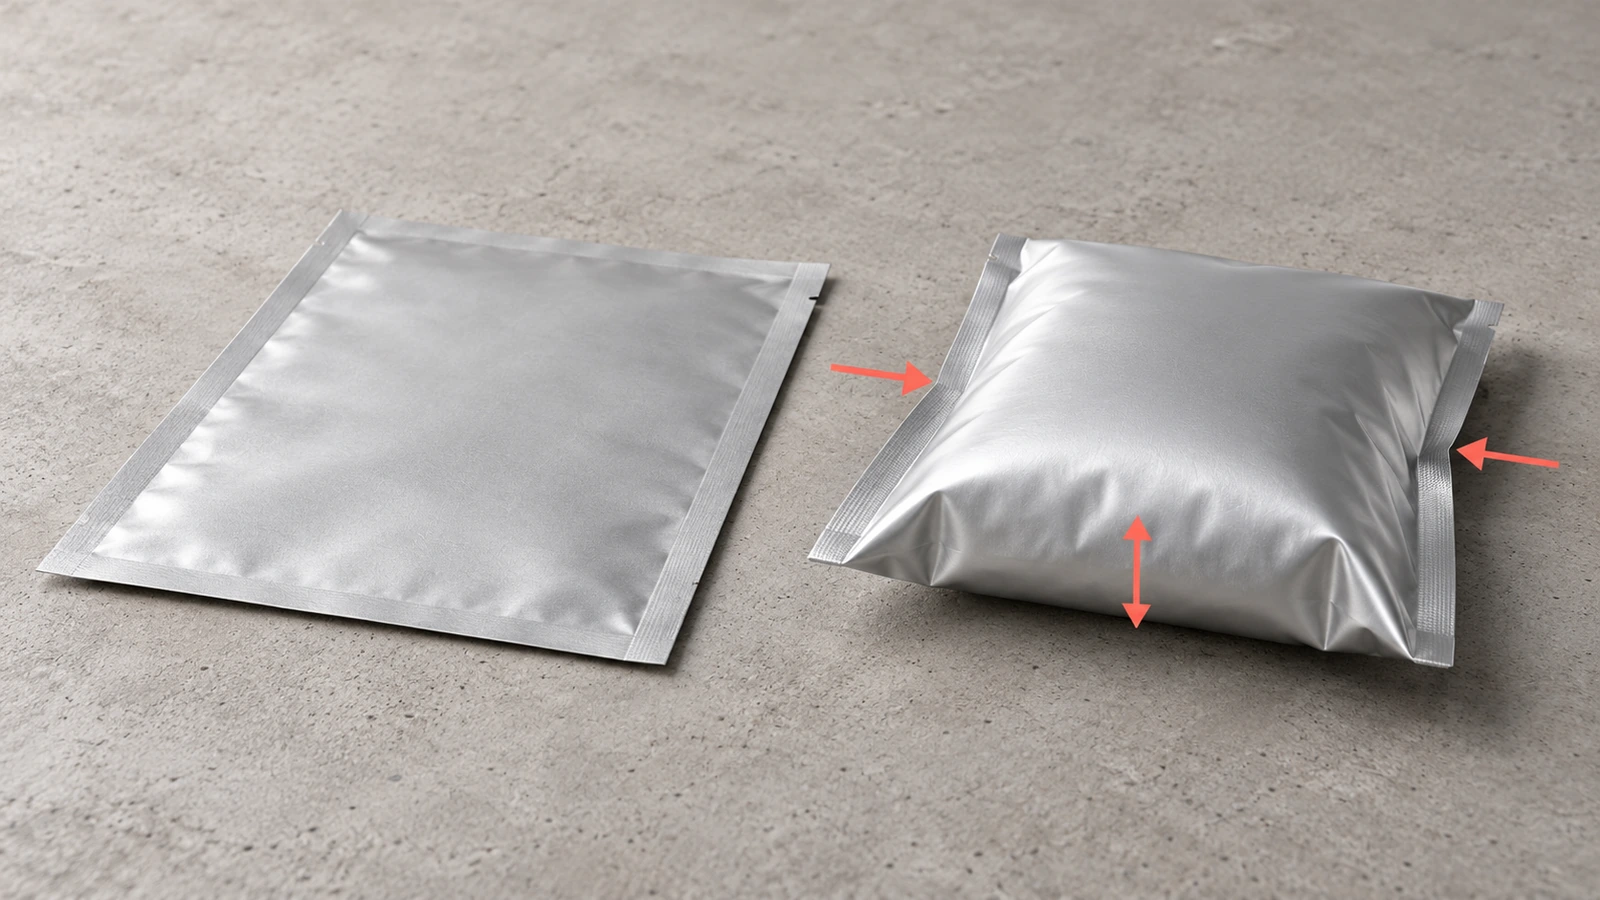
フラットパウチは充填されると膨らんでピロー形になり、その平らな占有面積は小さくなります。有用な上限は、数学の「紙袋問題」から得られます。これは、柔軟なフィルムで密封された長方形が保持できる最大の体積を近似するものです。内寸の幅をw、内寸の長さをl(ただし l ≥ w)とすると:
V_max ≈ w³ × [ l / (π × w) − 0.142 × (1 − 10^(−l/w)) ]
正方形のパウチでは、およそ0.19 × w³ になります。これは上限値として扱ってください。この時点まで充填されたパウチには、ヘッドスペースも、シールできる平らな領域もないためです。粉末が比較的平らに収まり、シールゾーンを清潔に保つ必要がある場合、最初の試作の目安は V_max の約40–60%です。この範囲は標準値ではなく、出発点の仮定にすぎません。手順8でこれを確認します。
手順4:シール幅の余裕を加える
パウチサイズ決定におけるシール幅の余裕には2つの側面があります。シールは、位置ずれ、しわ、取り扱いに耐えられるだけの幅が必要ですが、余分な一ミリごとに幅と長さが増えてしまいます。公開されている仕様は、有用な下限値を示しています。米国防兵站局(DLA)のレーション包装要件PCR-G-003Bは、有効なシールを、融着され、連続しており、内容物を含まないものと定義しています。その要件には 最小幅1/16インチ [4]
これらは設計目標ではなく、最低限の合格値です。加工業者は一般的に、公称シール幅として5, 8または10 mmの範囲を提示します。仕入先のシールジョーでどの幅が作れるかを確認し、そのいずれかを基準に設計してください。サイドシールの幅を広くすると、ティアノッチを開始できる余地も広がります。強度は別途検証されます: ASTM F88/F88M-23 [5] 不完全または欠陥のあるシール [6]
手順5:充填ラインの上にヘッドスペースを確保する
ヘッドスペースとは、内容物の上面と最終トップシールの内側の端との間にある透明なフィルム部分です。これにより、内容物がシールジョーに入り込むのを防ぎます。特に粉末では重要です。2019年のBampsらによる剥離試験では、シール部分への粉末の付着が、使用するシーラントに応じて、最適化後のシール強度を約16–79%低下させることが分かりました。CFIAのマニュアルは、液体についての関連する問題も指摘しています。密封前に真空度が強すぎると、内容物がシール部分に引き込まれることがあります。ヘッドスペースは充填方法に合わせて決めてください。オーガー充填の微粉末は顆粒よりも粉塵が多く飛散しますし、手作業で充填するパウチは、指で口を平らに保持するための余裕が必要です。見た目だけでヘッドスペースを決めないでください。余分な空きは、高級品を充填不足に見せてしまいます。
手順6:ティアノッチと、ジッパーがあればその位置を決める
ティアノッチはサイドシールの中にあります。消費者が内容物を破いてしまわないよう、充填ラインより上に位置し、トップシールより下になければなりません。パウチにジッパーがある場合、ノッチはジッパーより上に置きます。再封止テープより下にティアラインがあると、ジッパーは役に立たなくなります。シールの設計は、ノッチの位置と同じくらい開封力に影響します。FDAの有害事象報告では、毎日約400の試薬カードパウチを開封していた顧客が、スタッフの前腕の負傷を報告していました。調査では、 開けにくいパウチ [7]
手順7:吊り下げ穴用のヘッダー部を追加する
パウチを掛け具に吊るす場合は、トップシールの上にヘッダー部を追加してください。加工業者が公開しているサイズ決定ガイダンスでは、ユーロスロットまたは丸穴の場合、これを1 to 1.5インチ(約25–40 mm)とするよう示しています。穴の形状や、小売り用の掛け具に必要なフィルムの余裕によって異なります。ヘッダー部がないと、穴あけ加工がシールまたは内容物ゾーンに当たってしまいます。ユーロスロットは、小さな丸穴よりも多くのヘッダー高さを必要とします。ヘッダー部は純粋な余分な長さなので、カートンや封筒で出荷されるパウチには付けないでください。
手順8:フィルム面積を確認し、充填テストを実施する
パウチのサイズは、バリア性能も左右します。次の規格に基づく酸素透過度は、 ASTM D3985 [8]
小型のパウチは、内容物に対するフィルムの比率も高くなるため、食品接触の評価で重要になります。米国では、食品に接触するシーラント層は通常ポリオレフィンであり、これは 21 CFR §177.1520 [9] 規則(EU)No 10/2011 [10]
最後に、計算したサイズと、その前後それぞれ一段階のサイズで、無地パウチを発注してください。実際のラインまたは実際の手作業で充填し、密封したうえで、四つの点を確認します:内容物がノッチより下にあること、シールゾーンが目視で清潔であること、充填済みパウチがカートンや封筒に収まること、そして沈降を再現する振とうテストの後に余剰空間が許容範囲に見えること。
計算例:粉末向けフラットパウチの寸法(30 g)
この例は、計算の流れを示すための仮の値を使用しています。それぞれ、ご自身の測定値に置き換えてください。
充填体積。 30 g(ゆるめ嵩密度0.45 g/mL)では、充填体積は約67 mLです。内寸の幅。 充填機のノズルと口の開口部から、内寸の幅は80 mmが適切と考えられます。内寸の長さ。 まず、ボトムシールとトップシールの内側の端との間を115 mmとします(ヘッドスペースを含む)。l/w = 1.44 の場合、V_max ≈ 80³ × [0.458 − 0.137] ≈ 164 mL となります。67 mLの充填は、その上限の約41%にあたり、最初の目安の範囲である40–60%の内側に収まります。幅の余裕。 2つのサイドシールを、それぞれ想定8 mmとすると、80 + 16 = 96 mm が外寸の幅になります。長さの余裕。 ボトムシール8 mm + 内寸115 mm + トップシール8 mm = 外寸の長さ131 mm。パウチを吊り下げる場合は、30 mmのヘッダー部を追加し、全長は161 mmになります。面積の確認。 96 × 131 mmの場合、パウチは両面合わせておよそ0.025 m²のフィルムを使用します。「まあまあ合う」110 × 150 mmの在庫サイズを選ぶと、フィルム面積が約0.033 m²に増え、おおよそ31%多くなります。また、同じフィルムの酸素透過度(OTR)では、酸素の侵入がおおよそ31%多くなります。
結果として得られる仕様は次のとおりです:外寸96 mm W × 131 mm L、シール8 mm、ティアノッチは充填ラインとトップシールの間のサイドシールに配置し、上端で開封します。これは、加工業者が推測せずに見積もれる、この種のブリーフです。
フラットパウチのサイズ決定方法の比較
方法 依拠する入力情報 失敗する場面 適した用途
在庫サイズを目測で選ぶ 目視での推測と、机上のサンプル 密度、沈降、ヘッドスペースを考慮しない。多くの場合サイズが大きすぎ、余剰空間と余分なフィルム面積が生じる 非常に初期のムードボードにのみ使用 競合他社のパウチを模倣する 定規で測定したパウチ 相手の製品の密度、充填方法、シール幅は、あなたの場合と異なる 大まかな参考値 体積から計算(本ガイド) 嵩密度、ノズルサイズ、シール幅、ノッチとヘッダーの要件 容量の計算式は近似値であり、実際の充填挙動は依然として変動する 見積もり依頼に使える仕様書の作成 計算のうえ、充填テスト 上記すべてに加え、実物の試作品 短いサンプリング工程が必要 自動化ラインに投入する製品、または小売店向けの製品すべて
計算方法により、根拠のあるサイズに到達できます。充填テストは、刷版の作成や大量のデジタル印刷で確定させる前に、そのサイズを確認するものです。
よくある質問
よくある質問:フラットパウチにはどれだけ入りますか? 内寸と製品の密度によって決まります。紙袋近似では、内寸の幅をwとした正方形パウチの理論上の上限は、およそ0.19 × w³ になります。内寸80 × 115 mmのパウチでは、上限は約164 mLになります。平らに置く粉末パックの場合は、その上限の約40–60%まで充填する計画を立て、そのうえで充填テストで確認してください。グラムへの換算は、製品の嵩密度を測定した後に行ってください。
よくある質問:フラットパウチの幅と長さは、内寸で測りますか、外寸で測りますか? 加工業者は通常、端から端までの外寸を、幅 × 長さの形式で見積もります。計算は内寸から始め、シール幅、ヘッドスペース、ノッチ部分、ヘッダー部を加えてください。シール幅の想定値と合わせて両方をブリーフに記載し、誰もシールを二重に差し引かないようにしてください。
よくある質問:パウチサイズ決定では、どのシール幅の余裕を使えばよいですか? 仕入先のシールジョーが実際に作れる公称幅を使用し、一般的には5–10 mmの範囲のものを選んでください。その幅を、すべての密封辺に加えてください。対象は両側、ボトム、充填後のトップシールです。公表されている合格下限値はもっと狭く、例えば、1/16インチの最小有効シール(DLA PCR-G-003Bの規定)や、CFIAのレトルトパウチマニュアルにおける残存シールの閾値3 mmなどがあります。そのため、これらを大きく上回るように設計してください。
よくある質問:粉末に適したフラットパウチの寸法は? 粉末は、シールゾーンの粉塵がシールを弱めるため、固形物より多くのヘッドスペースが必要です。2019年の剥離試験研究では、強度低下が約16–79%と測定されています。内寸の幅はオーガーまたはロートを通せるように決め、充填量はトップシールよりずっと下に抑え、輸送後にパウチが半分しか入っていないように見えないよう、タップ密度も確認してください。
よくある質問:吊り下げ穴には、どれだけ余分な長さが必要ですか? 加工業者のサイズ決定ガイダンスでは、丸穴またはユーロスロットのために、トップシールの上に約25–40 mm(1–1.5インチ)のヘッダー部を確保するのが一般的です。パウチをカートンに入れて出荷する場合は、ヘッダー部を省いてください。容量を増やさずにフィルムだけが増えてしまうためです。
よくある質問:標準の在庫サイズをそのまま使ってもよいですか? 計算したサイズがたまたま在庫サイズと一致するなら、それを使用できます。最も近い在庫サイズが大幅に大きい場合は、余分なフィルム代を払うことになり、追加された面積を通じて酸素の侵入が増え、余剰空間が目立つおそれもあります。まず計算を行い、そのうえで利用可能なサイズと比較してください。
重要ポイント
フラットパウチはパウチ全体の数量の大半を占めるため、在庫サイズはどこにでもありますが、製品に合わせてサイズ設定されたものではありません — 620.5十億のパウチのうち約四分の三(2024年、出典) )公表されているシールの合格下限値は狭いため、それを大きく上回るようにシールを設計してください — 最小有効シール1/16インチ、平均強度6 lb/インチ(米国のレーション仕様の一つ、出典) )剥離後に残るシール幅は、段階的に評価される欠陥です — 3 mm未満は重大な欠陥として扱われます(出典) )フィルムのピンホールではなく、シールの形成が、シール完全性に関するリコールの大半の原因です — 不完全または欠陥のあるシールを原因として挙げたリコール対象の製品IDは、54%(全791中)でした(出典) )サイズを大きくすると、酸素透過度(OTR)は単位面積あたりで測定されるため、バリア性への曝露が増えます — 計算例の過大サイズの選択肢では、フィルム面積が約31%増加します(出典) )シールゾーンは、フィルムコストのうち実際に無視できない割合を占めます — 一つのシールを省くと、材料を約10%節約できた(1999年の特許設計、出典) )
見積もり依頼の前に
サイズ決定は、ブリーフのうち、あなただけが提供できる部分です。製品の密度、充填方法、そしてパウチを出荷または陳列する方法は、あなたしか知らないからです。加工業者には、四つの数値を伝えてください:充填体積、内寸の幅と長さ、想定したシール幅、ヘッダー部の高さ(ある場合)、さらに上端から測ったティアノッチの位置です。これらがそろえば、素材の選定、書類、注文手続きを迅速に進められます。当社の「 カスタム3サイドシールフラットパウチ 」ページでは、これらの次のステップと、見積もり依頼に使えるブリーフの送り方を説明しています。


 ブログPDF(オフライン用)


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成