結論: 装飾用の2ピースブリキ箱は、通常、厚さ約 0.18–0.30 mm の電解ブリキを絞り加工して作られます。薄い板は鋼材の重量とコストを下げます。厚い板は凹みに強く、より深いエンボス加工に対応できます。調質グレードは、板の絞り加工のしやすさと蓋の戻り(スプリングバック)量を左右し、錫めっき量は基本的な防食性能を決めます。見積もりを依頼する前に、この3つをすべて指定してください。
なぜブリキ箱の板厚がこれほど重要なのか?
多くの包装バイヤーは、「標準ブリキ」とだけ書いた見積依頼書を送ります。すると各サプライヤーは異なる板を見積もります。ある会社は 0.21 mm で、別の会社は 0.25 mm で見積もり、さらに別の会社は自社の金型に合うという理由で、より硬い調質を提示します。これらの見積もりは比較できず、そのずれは通常、後になって表面化します。蓋が緩すぎたり固すぎたりし、エンボスのロゴがぼやけたり縁で割れたりし、輸送中に箱がへこみます。多くの場合、問題が素材にあるのか工程にあるのかを誰も断言できません。
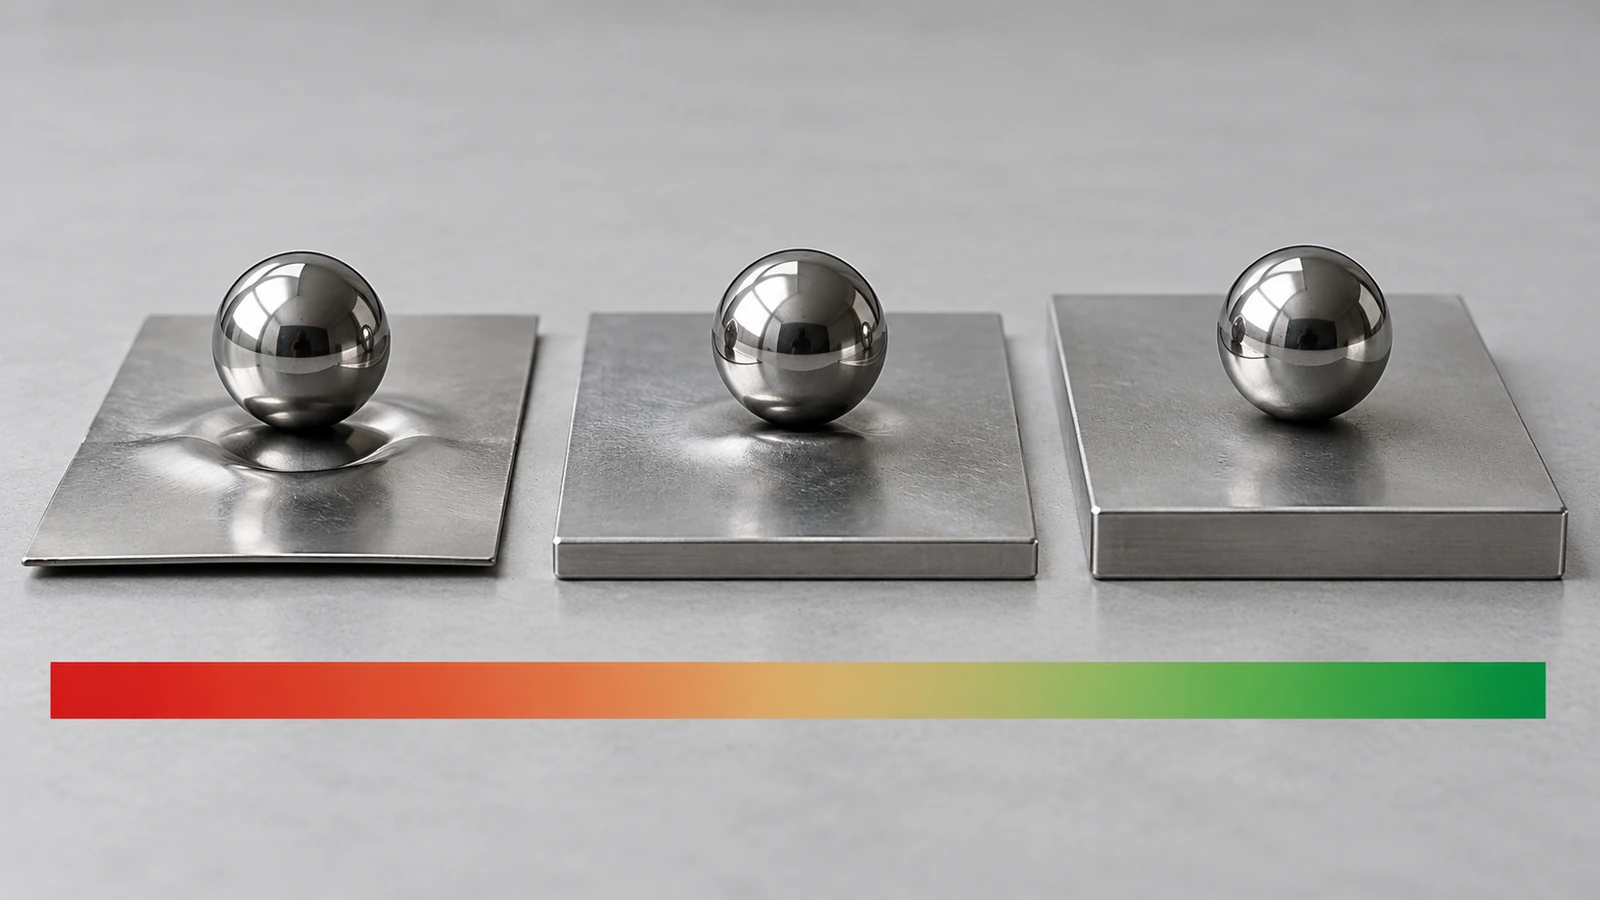
ブリキ箱の板厚のわずかな違いが、大きな影響を与えます。板厚を 0.23 mm から 0.28 mm に上げると、重量ベースで鋼材が約 22% 増え、材料費と輸送重量が上がります。同じ変更で平らなパネルの剛性は約 80% 高まります。曲げ剛性は板厚の三乗に比例するためです。0.05 mm の差は事務用紙一枚より薄いものの、コスト、手触り、へこみ方の挙動を同時に変えてしまいます。
本ガイドでは、バイヤーが管理できる素材のつの基本変数(板厚、調質グレード、錫めっき量)を取り上げ、それぞれが蓋のはまり具合、耐へこみ性、エンボスの深さ、印刷品質、単価にどう影響するかを説明します。目的は、どのサプライヤーも同じ方法で見積もれる素材の指定行を書けるようになっていただくことです。
目次
電解ブリキとは何か、どのように仕様を指定するか? 2ピースのブリキ箱向けにブリキを指定する六つの手順 板厚帯、調質グレード、ブリキとアルミ包装の比較 よくある質問 要点 まとめ 参考文献
電解ブリキとは何か、どのように仕様を指定するか?
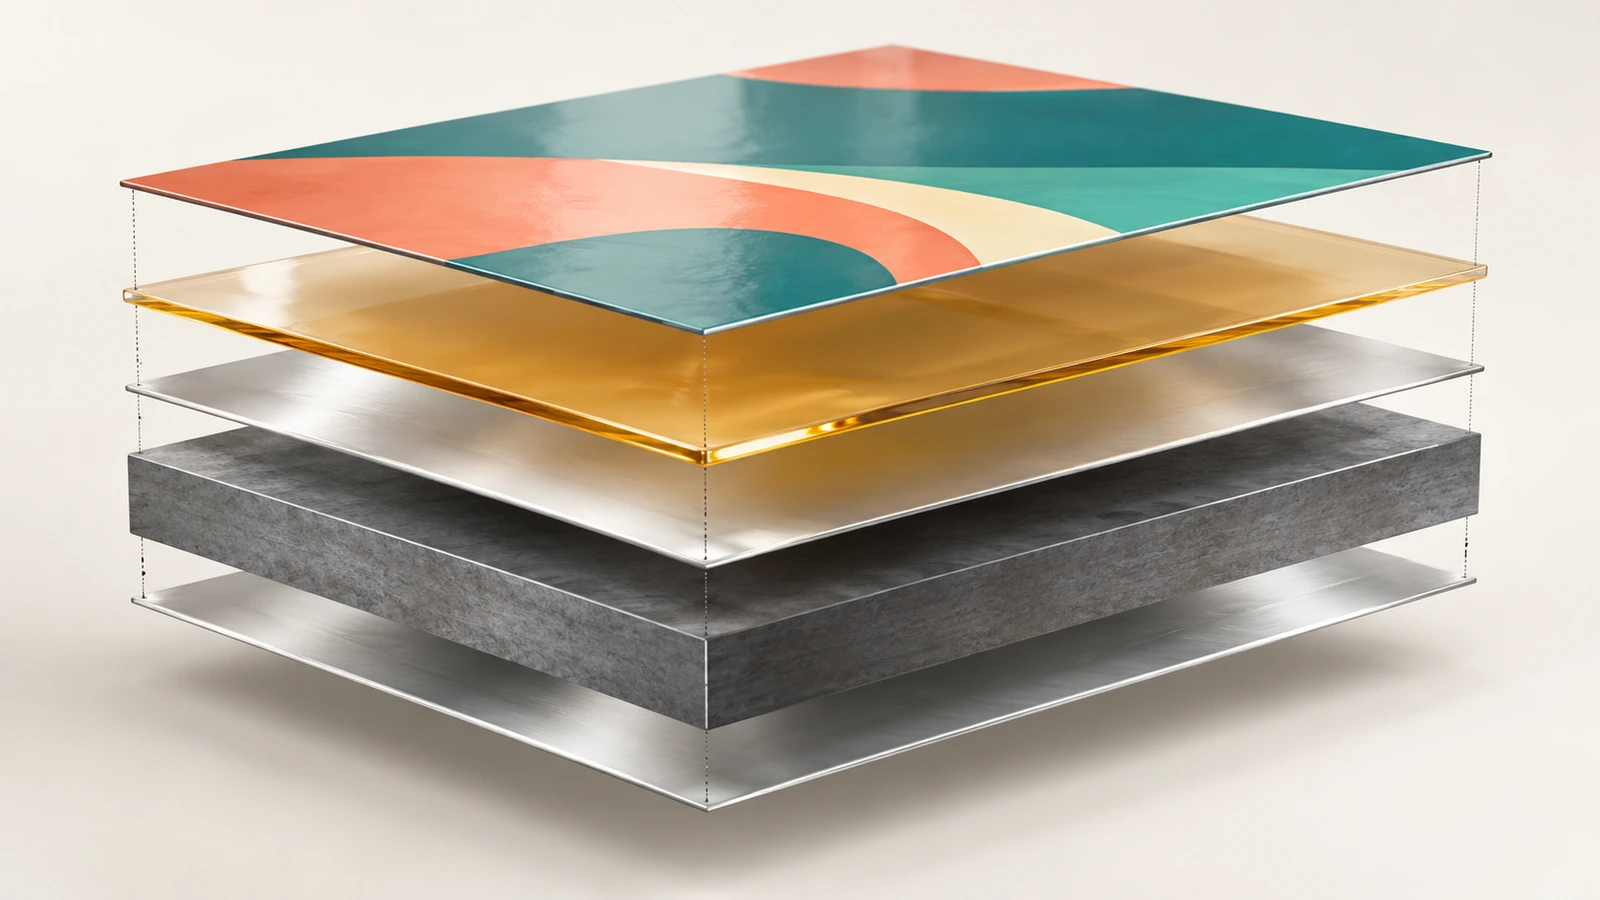
電解ブリキは、低炭素の冷延鋼板の両面に極めて薄い錫層を電気めっきしたものです。錫の上には化学不動態皮膜と薄い油膜が施されます。包装用途では、この板にラッカーを塗布して印刷します。欧州では EN 10202 で規定されています。[1] [2]
完全なブリキ仕様は四つの要素から成ります。
板厚: ミリメートル単位で示されます(例:0.23 mm)。古い米国の文書では 基準重量 (ポンド/ベースボックス単位)で表されます。ベースボックスは 112 枚の板(寸法 14 × 20 in)です。ポンド/ベースボックス当たりは約 0.0028 mm に相当し、82 lb は約 0.23 mm、100 lb は約 0.28 mm です。この換算は、「包装用ブリキのゲージ(板厚)」について尋ねられた際に混乱が生じやすい典型的な原因です。調質グレード: 硬さと強度の指標です。ASTM の等級は、T-1(最も軟質。ロックウェル HR30Tm の目標値は約 49)から、T-6(最も硬質。目標値は約 70)までです。EN 10202 では、代わりに TS230 や TH415 のような降伏強度による記号を用います。圧延方式: 単回圧延(SR)板は一度圧延され、焼鈍によって成形可能な板になります。二回圧延(DR)板は二回目の圧延を受けるため、より薄く強くなりますが、成形性は低下します。錫めっき量: 片面あたりの量は g/m² で表され、例えば 2.8/2.8 のように記載されます。5.6/2.8 のような差別めっきでは、片面により多くの錫を載せます。2.8 g/m² の場合、錫層は約 0.38 µm の厚さにすぎず、0.2% 未満(基準は 0.23 mm の板)です。板厚と調質は、ほぼ完全に鋼材によって決まります。
2ピースのブリキ箱(絞り加工の本体とスリップ式蓋)は、四つの要素すべてに依存します。各パーツは、平らな印刷済みブランクからカップ状にプレス成形されるからです。フォーマット自体の概要を確認したい場合は、当社の カスタム2ピースブリキ箱 ページでは、構造と閉鎖方式を扱っています。本記事は板材に絞って解説します。
2ピースのブリキ箱向けにブリキを指定する六つの手順
ステップ 1:内容物と取り扱い負荷から始める
金属について議論する前に、三つの数値を書き出してください。充填重量、占有サイズ(ミントやバームの小型品、中型のギフトボックス、大型のハンパーなど)、そして缶が受ける最も過酷な取り扱い条件です。その条件は、単独の宅配、パレット積み、陳列時の取り扱いのみの場合もあります。パッド入りの封筒で配送する 40 g のバーム用ブリキ箱と、カートンにばら積みで配送する 600 g のクッキー用ブリキ箱は、デザインが同一でも必要な鋼材が異なります。
ステップ 2:コストと剛性の計算で板厚帯を選ぶ
鋼材は重量単位で取引されます。密度 7.85 g/cm³ として計算すると、ブリキ一平方メートルの重さは、約 1.57 kg(板厚 0.20 mm)、約 1.81 kg(板厚 0.23 mm)、約 1.96 kg(板厚 0.25 mm)、約 2.20 kg(板厚 0.28 mm)です。材料費と出荷重量は、板厚にほぼ比例して上がります。
耐へこみ性は、はるかに速く向上します。平らな蓋パネルの曲げ剛性は板厚の三乗に比例して増すため、0.20 mm から 0.25 mm に上げると剛性はほぼ倍になり(×1.95)、0.23 mm から 0.28 mm に上げると剛性は約 80% 高まります。大きな平らな蓋は、板厚を増やす恩恵を最も受けます。支えのない広いパネルは、凹みや「オイルキャニング」(指で押すとパネルがパチパチと凹んだり戻ったりする現象)が最初に現れる場所だからです。小さな丸型の箱は、剛性の多くを形状から得るため、板厚範囲の薄い側を使えることが多いです。
ステップ 3:絞り深さ、エンボス、蓋のはまり具合に合わせて調質グレードを選ぶ
調質は、バイヤーがサプライヤーに任せがちな変数であり、気付きやすい三つの点に影響します。
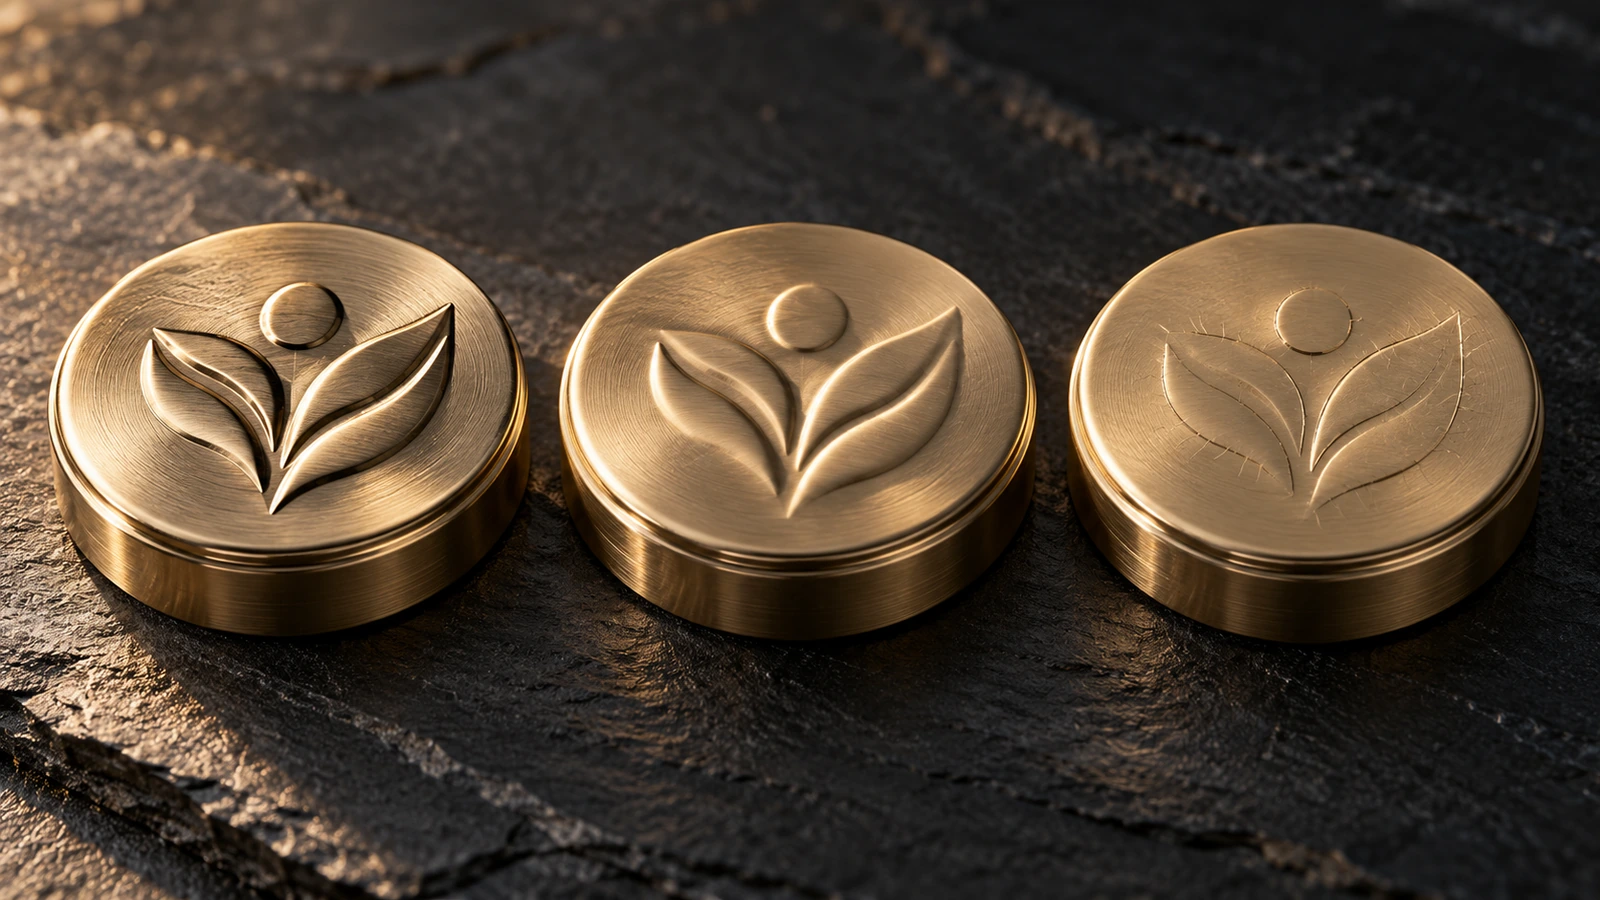
絞り深さ: より軟らかい調質(T-1 から T-3)は、破れる前によく伸びるため、深い本体や背の高い蓋に通常必要です。硬い調質は成形に抵抗し、深い角でしわやわれが生じやすくなります。エンボス深さ: エンボスは金属を局所的に伸ばします。軟らかい調質はシャープで深い浮き出しを作れます。硬い調質は元に戻る(スプリングバック)ため、デザインの縁がぼやけ、浮き出し部のラッカーや印刷にひびが入るリスクが高まります。デザインが深いロゴに依存する場合は、調質とエンボス深さを一緒に決め、サンプルで確認してください。蓋のはまり具合: スリップ式蓋は、蓋の内壁と本体の外壁との小さなしめしろによって保持されます。硬い板は成形後に元に戻る量が大きく、そのしめしろが変化します。ここでも板厚は影響します。直径方向では本体の壁が二回分効くため、板厚が 0.01 mm 増えると本体の外径は約 0.02 mm 大きくなります。これは、滑らかな蓋を固いものに変えてしまうのに十分な量です。
⚠️ 嵌合(フィット)用の金型は、特定の板厚と調質に合わせて切削されています。金型を作った後にどちらか一方を変えると、通常は金型の再調整が必要になるため、初回サンプルの前に両方を確定させてください。
DRグレードは、薄い板厚で高い強度を得られます。そのため浅くて平らな部品に向いています。深絞りされた装飾本体や強いエンボス加工にはほとんど向きません。
ステップ 4:内容物に合わせて錫めっき量と内面ラッカーを設定する
錫はバリアですが、装飾ブリキ箱では保護の大部分を内面ラッカーが担います。良好なラッカーの内側に乾燥した刺激の少ない内容物を入れる場合は、2.8/2.8 g/m² のような軽いめっきが一般的です。内容物が湿気を含む、油性、または酸性の場合や、切断面や傷が露出する場合には、より重いめっきや差別めっきが適切です。錫めっき量は、クリアニスを通して見える金属の光沢もわずかに変えます。
食品接触においては、錫よりもラッカーの化学組成のほうが重要です。ビスフェノールAをベースとしたエポキシ系コーティングは、数十年にわたり金属包装の主流でした。Food Packaging Forum がその経緯を次の 缶用コーティングの背景解説 [3] 金属包装の安全性に関するレビュー [4]
米国では、樹脂系および高分子系の食品接触用コーティングは FDA 21 CFR 175.300 の対象となります。[5]
EUの枠組みは、規則(EC)No 1935/2004 です。[6]
規則 (EU) 2024/3190[7]
一方、多くの米国の州が採用した Toxics in Packaging モデル法は、鉛、カドミウム、水銀、六価クロムの合計量を 100 ppm に制限しています[8]
ステップ 5:印刷品質のための表面仕上げを指定する
ブリキ箱は成形前にシート状に平らに印刷されるため、下地鋼板の表面仕上げが透明部分を通して見え、インキの乗り方にも影響します。
・ ブライト 仕上げは、クリアニスの下で鏡面のような金属光沢を生み出します。
・ ストーン 仕上げは、細かい質感を持ち、取り扱い時の傷を目立たなくします。
・ マット 仕上げは、細かいグラフィックの映り込みを抑えます。
不透明な外観が必要な場合は、白の下地コートで金属を完全に覆います。その後、絞り加工で印刷されたシートが引き伸ばされます。壁面と丸い角のアートワークは、成形後に正しく見えるよう事前に歪ませておく必要があり、深い絞りほど補正が多く必要です。
印刷の耐久性は、説明するのではなく測定で確かめます。その規格は ASTM D3359 で、[9] 包装業界の議論 [10]
ステップ 6:サンプル測定で仕様を固定する
サンプルが届いたら、次の項目を測定してください:
胴と蓋の数か所をマイクロメーターで測定したベアメタルの板厚。ラッカーや印刷は数ミクロンを加えるため、仕様が素地金属の厚さを指すのか、総厚を指すのかを明記してください。
少なくとも数個(ひと握り)のユニットにわたる蓋の開閉感。
エンボスの鮮明さ。
最も伸びた角部でのテープ密着性。
結果は素材の行の横に記録し、生産ロットをその結果と照合できるようにしてください。適合、仕上げ、コーティング、安全性に関する検査項目の詳細は、当社の 2ピースブリキ箱の製品ページ で扱っているため、ここでは繰り返しません。
板厚帯、調質グレード、ブリキとアルミ包装の比較
以下の板厚帯は、ブリキ箱の素材厚さの一般的な出発点であり、固定された規則ではありません。箱のサイズ、形状、絞り深さによって適切な選択は変わるため、いずれの帯もサンプルで確認してください。
板厚帯 概算基準重量 鋼材質量 一般的な適合 トレードオフ
0.18–0.21 mm 64–75 lb/bb 1.41–1.65 kg/m² 小型の丸型または角型のブリキ箱、軽い内容物、保護された輸送 最も低い鋼材コスト。大きな平らな蓋ではオイルキャニングが起こることがある 0.23–0.25 mm 82–89 lb/bb 1.81–1.96 kg/m² 一般的な小売用およびギフト用ブリキ箱、中程度のエンボス加工 コストと剛性のバランスが取れている。最も広く型が用意されている範囲 0.28–0.30 mm 100–107 lb/bb 2.20–2.36 kg/m² 大きな占有面積、重い内容物、深いエンボス、宅配便による配送 剛性は約 80% 高く(基準は 0.23 mm)、ただし重量ベースの鋼材は 20–30% 多い
ASTM 調質 HR30Tm 目標値 成形挙動 典型的な2ピースブリキ箱の用途
T-1 / T-2 ~49 / ~53 非常に軟らかく、伸びが大きい 深い本体、高い蓋、シャープな深いエンボス T-3 ~57 一般的な絞り加工 浅めから中程度に絞られた大半のブリキ箱および蓋 T-4 / T-5 ~61 / ~65 より硬く、スプリングバックが大きい 平らで剛性の高いパネルが必要な浅い部品 T-6 および DR グレード 約 70 以上 高強度、絞り量は限定的 平らな端部と浅い部品。深い装飾本体にはほとんど使われない
ブリキとアルミ包装(およびティンフリースチール)の比較
アルミは密度で見ると鋼より約 2.9 倍軽い(2.70 対 7.85 g/cm³)ものの、約 3 倍剛性が低くなります(弾性率は約 70 GPa 対 約 205 GPa)。0.23 mm のブリキのパネル剛性に合わせるには、アルミは約 0.33 mm が必要です。その厚さでも、平方メートル当たりの重さは約 50% 軽くなります。ティンフリースチール(ECCS、錫の代わりにクロムをコーティングした鋼板)も選択肢です。ブリキに近い強度を備え、全面ラッカー塗装と組み合わせて使われることが多いですが、透明インキ越しに見える明るい錫の表面はありません。
特性 ブリキ アルミ ティンフリースチール(ECCS)
密度 7.85 g/cm³ 2.70 g/cm³ 7.85 g/cm³ 同等のパネル剛性に必要な板厚 0.23 mm(基準) 約 0.33 mm 0.23 mm 同等剛性時の質量 約 1.81 kg/m² 約 0.89 kg/m² 約 1.81 kg/m² エンボスと凹みの挙動 くっきりした浮き出し、良好な耐へこみ性 柔らかく深い浮き出し、凹みやすい ブリキに近い クリアニス越しに見える 明るい金属光沢 明るい金属光沢 くすみ、通常は全面コーティング 切断面での腐食 ラッカーによる保護が必要 独自の酸化皮膜を形成 ラッカーによる保護が必要 リサイクル時の分別 磁性 渦電流 磁性
リサイクル性は、欧州で販売するブランドにとって素材選択に影響するようになりました。EU包装・包装廃棄物規則 (EU) 2025/40 は、欧州委員会の 包装廃棄物に関するページ [11] ブリキ箱ページ .
よくある質問
よくある質問:小型のバームやミントのブリキ箱の典型的な板厚は何ですか? 小型で内容物の軽いブリキ箱は、サイズと曲面の壁がすでに剛性を与えているため、0.18–0.21 mm の範囲がよく使われます。箱を宅配便でばら積みする場合や深いエンボスを施す場合は、決定前に 0.23 mm のサンプルを、より薄いほうのサンプルと並べてテストしてください。
よくある質問:厚いブリキほど常に良いですか? いいえ。厚い板は、鋼材コストと輸送重量を板厚にほぼ比例して増やし、タイトな角への絞り加工も難しくなる場合があります。サンプルで凹み、はまり具合、エンボスの各チェックに合格する最も薄い板を選んでください。
よくある質問:ブリキ仕様の「T-3」とは何を意味しますか? ASTM の調質グレードで、ロックウェル硬さ HR30Tm の目標値は約 57 です。一般的な絞り加工用の等級で、T-4 〜 T-6 より軟らかく、T-1 および T-2 より硬いです。EN 10202 では、TS260 のような降伏強度の記号で同様の特性を表します。
よくある質問:金型製作後に板厚を変更できますか? 通常は、再調整なしには変更できません。0.01 mm の変更は本体の直径を約 0.02 mm 変化させ、スリップ蓋のしめしろを変えてしまいます。最初のサンプルを作る前に、板厚と調質を確定させてください。
よくある質問:箱に食品以外の物を入れる場合でも、錫めっき量は重要ですか? はい。ただし重要度はやや低くなります。キャンドル、化粧品、湿気の多い保管環境でも、露出した縁や傷は腐食する可能性があります。乾燥した内容物には、良好なラッカーと組み合わせた軽いめっきで十分です。内容物が油性、湿性、または酸性の場合は、より重いめっきや差別めっきを指定してください。
よくある質問:完成サンプルの板厚はどう測ればよいですか? 胴の壁と蓋の数か所をマイクロメーターで測定してください。ラッカーや印刷は数ミクロンを加えることを忘れないでください。仕様書では、板厚が素地金属を指すのか、コーティング後の総厚を指すのかを明記し、サプライヤーの測定値を比較できるようにしてください。
要点
厚さはミリメートルで指定し、従来のゲージ(板厚)表記は明示的に換算してください。 — 1 lb(ベースボックス当たり)≈ 0.0028 mm、つまり 82 lb ≈ 0.23 mm(出典 )調質グレードを明記してください。調質が絞り深さ、エンボスのシャープさ、蓋の戻りを左右するためです。 — ASTM の調質範囲は、HR30Tm の目標値で約 49(T-1)から、約 70(T-6)まで(出典 )EUの仕様に基づいて調達する場合は、欧州の呼称体系を使ってください。 — EN 10202 の TS230 や TH415 などの等級は、MPa 単位の降伏強度で命名されています(出典 )印刷の耐久性は、説明ではなく測定された評価で受け入れてください。 — ASTM D3359 の尺度は 0B から 5B まで、成形部分では 4B 以上が一般的な目標です(出典 )食品接触については、内面ラッカーの化学組成を確認してください。 — 食品接触材料に対する EU の BPA 禁止は規則 (EU) 2024/3190 です(出典 )インキやコーティングの重金属限度値を確認してください。 — Pb、Cd、Hg、Cr(VI) の合計 ≤ 100 ppm、Toxics in Packaging モデル法に基づく(出典 )欧州で販売する場合は、EU のリサイクル性ルールも計画に入れてください。 — PPWR は、八月 12 日、2026 年から全般的に適用されています(出典 )
まとめ
ブリキ箱の板厚は、調質グレードおよび錫めっき量と並ぶ、互いに関連する三つの選択事項の一つです。板厚はコストと剛性を決め、調質は板の絞り加工のしやすさと蓋のはまり具合を決めます。コーティングとラッカーは、腐食性能と食品接触時の性能を決めます。
見積依頼書には、三つすべてを数値で記入してください。具体的には、ミリメートル単位の板厚、調質グレード、片面当たりの g/m²、そしてラッカーの種類です。そうすればサプライヤーは同じ素材を見積もることができ、サンプルの結果を仕様まで遡って追跡できます。素材の行が決まったら、 カスタム2ピースブリキ箱 の見積もりを依頼し、その正確な仕様に基づいたサンプルを依頼してください。


 ブログPDF(オフライン用)


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成