カスタムEVAフォームステッカーは、独立気泡のエチレン酢酸ビニルフォーム芯材を使った、型抜き済みの自己粘着ステッカーです。ロゴ、キャラクター、ラベルに立体的でクッション性のある質感を加えます。包装のアクセント、教室用キット、イベント配布品に適しています。屋外、油分のある面、曲面、子どもが口にする用途では、それぞれ専用の粘着剤、コーティング、試験計画が必要であり、量産前に実物サンプルで確認します。
カスタムEVAフォームステッカーを買うのは誰で、どこで使われるのか? ↑
購入者は主につのグループに分かれます。ブランド、包装、販促チームは、玩具・文具包装、サブスクリプションボックス、イベント配布品向けに、盛り上がったロゴまたはキャラクターステッカーを注文します。重視するのは色の正確さ、版下承認、納期、子どもが触るかどうかです。教育・クラフト用途の購入者は、達成表や教室用キット向けに柔らかく鮮やかな形状を求めます。小規模クリエイターは小ロットと迅速な校正を望みます。米国のサプライヤーも同様に位置づけており、ある社は「玩具・ゲーム包装、子ども向け書籍・クラフトキット、文具・手帳シート、イベント・学校用配布品」を主要用途として、同社の フォームステッカー製品ページ[1].
より小規模なライフスタイル層は、ハードケース、クーラーボックス、カメラケースに厚手のフォームバッジを貼ります。あるギアブランドは、6 mm、CNCカットの高密度 3M 高接着粘着剤を裏面に備えたEVAステッカー[2] を工具箱やアクションカメラケース向けに販売しています。この製品は1 mmの教室用ステッカーと同じ名称ですが、仕様は異なります。電子機器、自動車、包装のエンジニアという第3のグループは、粘着付き型抜きガスケットやバンパーを探す際にこの用語にたどり着くことがあります。これらの部品は版下ではなく圧縮性、密度、粘着剤データで評価されるため、本ページでは比較対象としてのみ扱います。
なぜフォームステッカーの注文はサンプルに合格しても実使用で失敗するのか? ↑
問題。 フォームステッカーのサンプルは通常、手に取ると柔らかく、立体感があり、清潔な机によく貼り付きます。問題は量産品が実際の表面に使われたときに始まります。ボトルでは端が浮き、再注文品はわずかに色味が異なり、子どもはライナーからステッカーを剥がせないことがあります。
これらの原因の多くは、単に「接着剤が悪い」からではなく、機械的または化学的な要因によるものです。自己粘着フォームのガイドは、フォームが貼り付かなくなる最も重要な原因として、ほこり、油分、グリース、水分、洗剤の残留物を挙げています。また、角が鋭い、厚みが過剰、カーブがきついといった場合、柔らかいフォームが反発して、やがて 端が少しずつ剥がれていきます[3]。日光はつ目の落とし穴です。材料比較では、EVAの紫外線耐性とオゾン耐性が「普通」にとどまるとされています。長時間の直射日光で黄変し、もろくなるためです。同じ比較では、EVAの 耐油性・耐溶剤性は「不良」と評価されています[4]。剥がす作業がつ目の落とし穴です。実際の貼付面で剥離テストを行い、合意したサンプル確認に接着剤の除去も含めてください。プレミアムな海洋用EVAブランドでさえ、接着性と施工品質は 保証対象外[6]として記載しています。これは、誰も接着剤を指定していない場合にリスクがどこにあるかを示しています。
解決策。 注文はデザイン選択ではなく仕様として扱ってください。まず表面、環境、使用者を定義します。次に厚み、粘着剤、ライナー、カット方法を選びます。最後に、合意した検査項目に対して実物サンプルを承認します。以下ではこの順序を説明し、公開ベンチマークの範囲と、見積書、サンプル、試験報告書で確認すべき範囲を示します。
目次
カスタムEVAフォームステッカーとは何か、何ではないのか? ↑
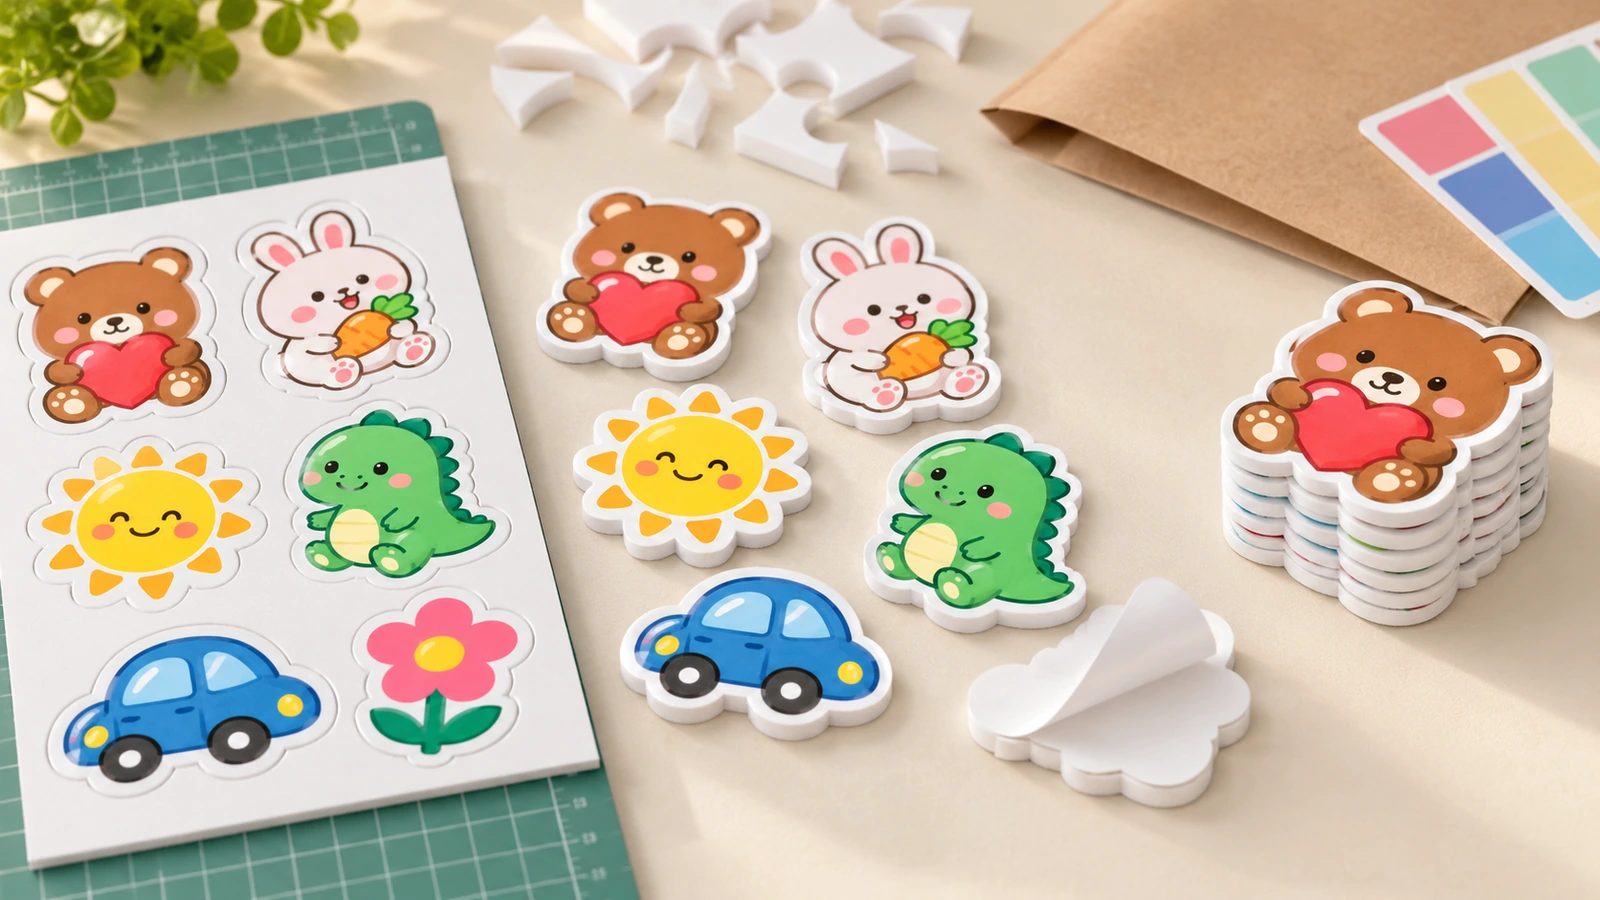
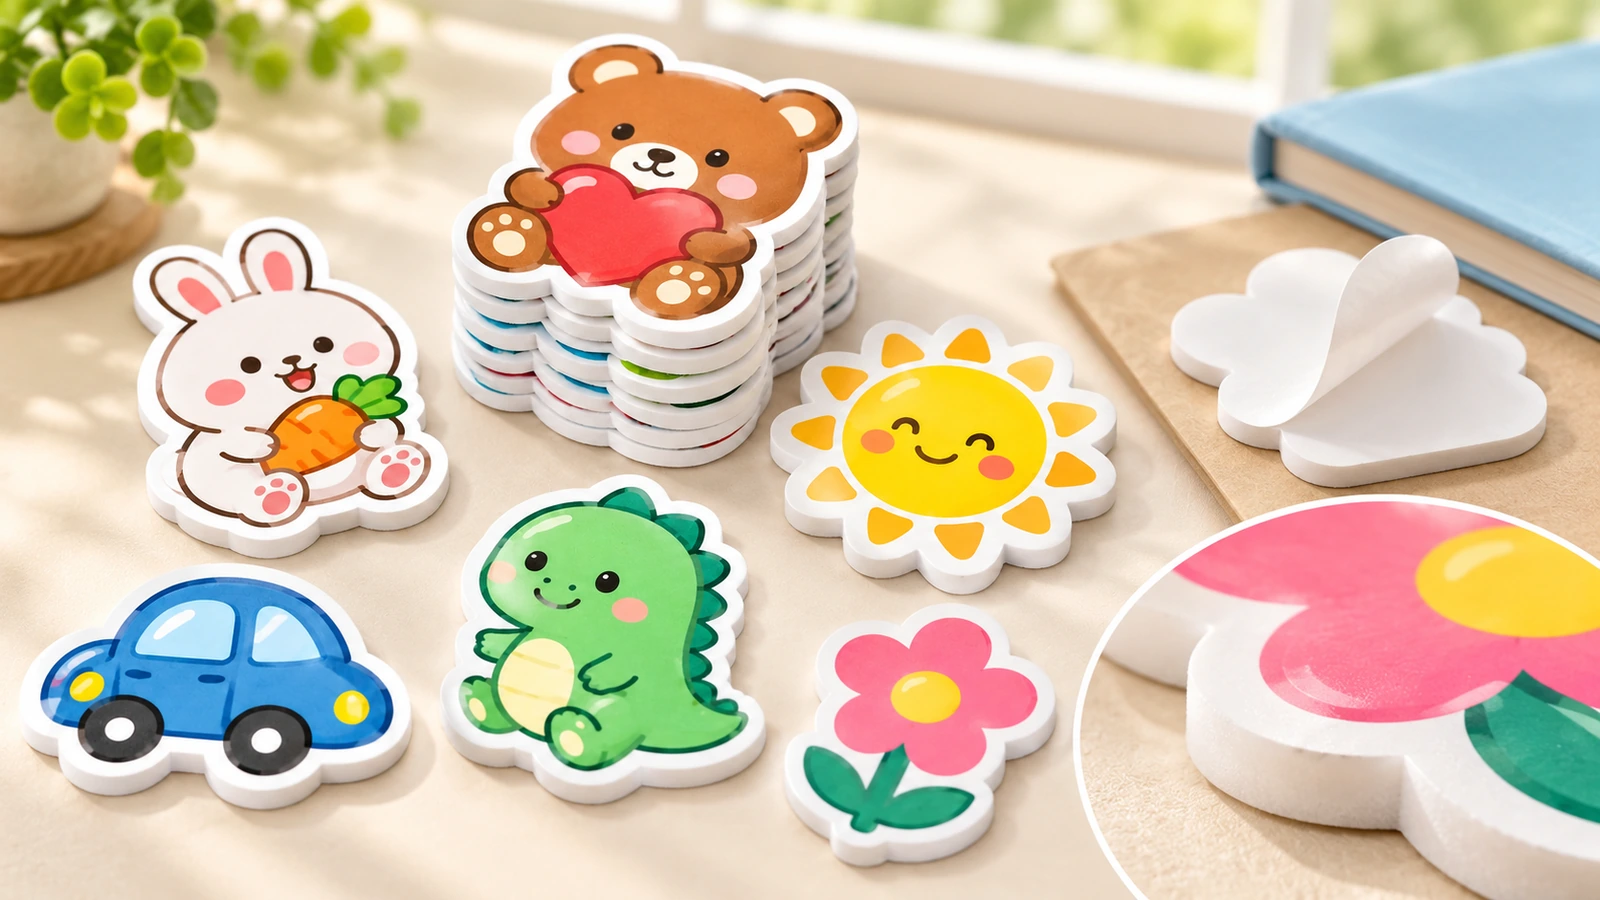
EVAはエチレン酢酸ビニル共重合体です。ステッカーにはつの構造があります。積層式の「ぷっくり」タイプは、あるサプライヤーにより、 印刷済み表面フィルムを柔らかいEVAフォーム芯材にラミネートする[7] ことで作る、立体感とクッション性を備えたステッカーと説明されています。その後、積層体を形状に型抜きします。一般的なクラフトタイプは、着色EVAフォームに粘着層と剥離ライナーを組み合わせます。生産ガイドでは、これらを シート上でハーフカット、または単品に全抜きできる[8]とし、クラフト用粘着剤は装飾用途向けであると説明しています。長期固定または屋外用途には別途試験が必要です。
独立気泡構造は重要です。前述の材料比較では、きめが細かく均一で非吸水性とされているため、水しぶきや雨はフォーム本体に浸透しません。ただし、完成ステッカーが屋外対応になるわけではありません。印刷、フィルム、粘着剤はそれぞれ異なる時期に劣化し、ビニールデカールの屋外耐用年数をフォームステッカーへ流用すべきではありません。フォームステッカーはガスケットでもありません。機能性パッドは密度、ショア硬さ、圧縮永久ひずみで購入され、装飾用ステッカーは見た目、手触り、剥離性で購入されます。両者をつのRFQに混在させることは、見積仕様の不一致を招く一般的な原因です。
サイズと可読性はフォームの挙動に左右されます。サプライヤーの指針では、フォームには太くシンプルな形状が最適です。細いセリフ文字、極細の輪郭、文字内の小さな抜きは、刃がフォームを圧縮すると裂けたり潰れたりしがちです。文字高と線幅は画面プレビューではなくカット工程に合わせて設計し、承認前に印刷モックアップを腕の長さの距離で確認してください。
フォームステッカーの注文を段階的に仕様化・承認する方法 ↑
ステップ1:表面、環境、最終使用者を定義する
コート紙器、PP樹脂、塗装金属、布地など、正確な基材を記載します。ステッカーを屋内・屋外のどちらで使うか、想定温度、子どもが扱うかを記録します。これらの回答が以後のすべての選択を左右します。水筒やヘルメットなどの曲面対象は、きつい曲面での戻りが実証済みの端浮き要因であるため、この段階で明記してください。洗浄方法も記録します。洗剤残りや端の方向に沿った拭き取りは、いずれも接着を妨げます。
ステップ2:明記した尺度で厚み、密度、硬さを選ぶ
グラフィック用フォームステッカーは、一般に 1, 2 または 3 mm の芯材で提供されています。フォームが厚いほど見映えは豊かになりますが、端部への負担が増え、カットも難しくなります。硬さが重要な場合は、使用する硬度スケールを明記して指定してください。密度ガイドでは、一般的なEVAの範囲を 30–200 kg/m³ および Shore C 20–70 として示したうえで、 Shore A と Shore C の値は互換性がない[9]ことを強調しています。ラボでの検証では、 ASTM D3575[10] は、柔軟な独立気泡オレフィンフォームの密度、圧縮永久ひずみ、引張、引裂、吸水性を対象としています。見積もりで密度と硬さを確認し、サンプルでも検証してください。
ステップ3:粘着剤とライナーを基材に合わせる
フォームの耐熱温度と粘着剤の耐熱温度は分けて扱ってください。ある2# EVAのデータシートには、 フォーム単体の使用温度範囲として−76°F~194°F[11] が記載されていますが、通常は粘着剤のほうが先に性能を失います。低表面エネルギー樹脂または持続的な加熱条件では、加工業者は一般的に 3M 467MPやVHBなどのアクリル転写粘着剤[12] を、通常のホットメルトゴム系粘着剤より推奨します。貼り合わせ圧と養生時間は、その粘着剤のデータシートに従ってください。永久粘着と再剥離粘着は別SKUとして扱ってください。「強力」と「簡単に剥がせる」は、製品では両立しにくいためです。子ども向け製品ではライナーも受入項目です。剥がしにくいと使いやすさが下がります。
ステップ4:版下データを入稿前確認する
AI、EPS、PDF、SVG、DXFなどの閉じたベクター輪郭を1:1スケールで送付してください。PantoneまたはCMYKの参照値を含め、カットラインは別レイヤーにし、ハーフカットシートが必要な場合はシートレイアウトも追加します。入稿前にデザインを簡略化してください。細いブリッジ、内部抜き、急な曲がり、分断された要素、狭い間隔は、 廃棄率を上げ、加工を不安定にする[13]要因です。内側の角を丸め、小さな島状部分を統合し、通常の見当ずれで端部に素地フォームが露出しないよう、印刷とカットの間に余白を確保してください。
ステップ5:カット方法を選び、公差を合意する
デジタルカットまたはレーザーカットは小ロットや複雑な輪郭に適しています。量産で繰り返す形状にはトムソン型が適します。現実的な公差を書面で合意してください。カスタムカットEVAガイドでは、厚みに応じて型抜きはおよそ±1.0–1.5 mm、CNCは±0.5–1.0 mmとしています。また、厚いフォームでは切断面にわずかな「くびれ」が現れる場合があり、 フォームで絶対ゼロ公差を約束するサプライヤーは材料を理解していない[14]と述べています。レーザーの端部には軽い熱跡やにおいが残ることがあり、同じ色名でもフォームのロット間で差が出る場合があります。重要寸法と許容できる端部ベベルを図面に記載してください。
ステップ6:書面の検査項目に対して実物サンプルを承認する
サンプルの輪郭、厚み、印刷見当を測定します。手でライナーから剥がし、実際の基材に貼り、一定の養生時間後に端部を再確認してください。剥離試験では力だけでなく、どのように破壊したかを確認します。接着ガイドでは、清浄な界面剥離、粘着剤の凝集破壊、および 接着がフォーム自体より強いことしか示さないフォーム破れ[15]を区別しています。試験方法を明記した試験報告書を依頼してください。公開されている粘着EVAロールの報告書には、 密度123.5 kg/m³(GB/T 6343-1995)および圧縮永久ひずみ6.0%(GB/T 6669-2008)[16]が記載されています。これは本製品のデータではなく、書式の参照として使用してください。屋外または車載用途では、室温での圧着試験だけに頼らず、出荷承認前に熱・湿度エージングを依頼してください。
| RFQ項目 | 材料・設計の参考情報 | ご注文時に確認する項目 |
|---|
| 芯材厚み | 1, 2、または3 mmのEVA芯材( 米国のぷっくりステッカーページ | デザインごとに見積り;サンプルで確認 |
| 密度/硬さ | 30–200 kg/m³;ショアC 20–70(Damao) | 購入者指定;サンプル試験待ち |
| カット公差 | 型抜き±1.0–1.5 mm;CNC CNC ±0.5–1.0 mm(Damao) | 校正段階で図面に合意 |
| 粘着剤 | 永久アクリル系、再剥離オプションあり;難接着面には3M 467MP/VHB | 基材ごとに選定;サンプルで剥離確認 |
| サイズ | 一辺0.75–8 in;ハーフカットシートは8.5 × 11 inまで(PuffSticker) | 版下に照らして確認 |
| 最小発注数量/納期 | お客様のデザインについて、最小注文数量と生産スケジュールを確認してください。 | 注文ごとに見積もり |
| 耐水性/UV | 独立気泡は耐水性あり;UV評価は「普通」(Damao) | 屋外用途には別途試験が必要 |
中央の列は、合意済みの仕様ではなく、材料と設計の参考情報を示しています。右の列は、ご注文時に確認する項目を示しています。見積もりとサンプル承認で、最小注文数量(MOQ)、リードタイム、密度、性能要件を確認してください。そうすることで、承認する数値はカタログの平均値ではなく、お客様のステッカーの仕様を表すものになります。
予算、数量、用途に合う立体ステッカーの選択肢は? ↑
| 選択肢 | 最適用途 | 注意点 |
|---|
| ラミネートEVAパフィー | ブランド販促品、包装シール、イベントキット | フォームの耐水性は「中」評価;細線には不向き |
| 3D EVA / パフィー | 販促ギフト、子ども向けクラフト、卸売 | 金型費、運賃、関税は別途;証明書にはロット報告書が必要 |
| 工業用型抜きEVAパッド | 緩衝材、滑り止め脚、スペーサー | 印刷品質が低い;グラフィック製品ではない |
| 破壊型EVAセキュリティラベル | 改ざん防止ボックス封緘 | 立体感なし;5–40°Cの使用温度範囲 |
| エポキシドームラベル(非EVA) | 銘板、ボトル、屋外バッジ | 硬質で非圧縮性;ソフトな手触りなし |
価格はサイズ、厚み、色数、接着剤、取引条件によって変わるため、条件をそろえて比較してください。柔らかく、フルカラーの製品にはラミネートEVAを選んでください。クッション性にはパッドを、改ざん防止には薄い破壊型フィルムを使ってください。やわらかさより光沢と耐水性が重要な場合は、エポキシの方が適しています。ある供給元の比較では、耐水性はエポキシが「非常に高い」、フォームは「中程度」と評価されています。
子ども向け・規制対象の注文にはどの文書が必要か?
通常のブランドステッカーが自動的に玩具規則の対象になるわけではありません。ステッカーが主に子ども向けに設計される、または玩具キットに販売される場合は、「無毒」という表現より試験文書のほうが重要です。
| 規則 | 規制対象 | 依頼すべきもの |
|---|
| 指令(EU)2015/2115[20] | -36か月未満向け、または口にする用途のフォーム玩具に含まれるホルムアミド:含有量の閾値は200 mg/kg;これを超える場合は20 µg/m³日以内に28の放散 | 方法とロットを記載した含有量または放散報告書 |
| EN 71-15:2025、以下により整合化 決定(EU)2026/2032[21]、2026-09-14に公布 | フォーム玩具材料中のホルムアミド含有量の試験方法 | EN 71-15:2025を引用する報告書 |
| 規則(EU)2025/2509[22] | 指令2009/48/ECを2030-08-01から置換;玩具モデルごとにデジタル製品パスポートを追加 | 玩具モデルごとの文書計画 |
| REACH附属書XVII エントリー77、 規則(EU)2023/1464[23] | フォーム製品を含む家具以外の製品の屋内ホルムアルデヒド放散量:0.080 mg/m³、2026-08-06から | フォーム、インク、粘着剤を対象とする放散データ |
| 米国CPSIA、16 CFR CFR パート1250(CPSC玩具安全[24]) | 主に12歳以下の子ども向けに設計された製品は、第三者試験と子ども用製品証明書が必要 | CPSC認定試験所の報告書;CPCはモデルとロットに紐付け |
報告書番号、方法、試料説明、各報告書が対象とするロットを求めてください。カタログ掲載のEN 71またはSGSの主張は、あなたの色とロットに関する報告書が届くまではサプライヤーの主張にすぎません。他の規制用途にはそれぞれ独自の証明が必要です。先述の2# EVAシートは、少なくともFMVSS 302の厚みでのみ0.250 inに適合しており、薄いステッカーでは通常その厚みに達しません。21 CFR 177.1350で認可されたEVA樹脂でも、インク、粘着剤、ライナーを含む組立済みステッカーの食品接触適合を保証するものではありません。
梱包、保証、再注文はどう扱うべきか?
承認済みサンプルをゴールデンリファレンスとして保管してください。再注文では、いずれかが変わると差異が生じるため、各生産ロットについてフォームの色ロット、粘着剤の種類、ライナーを記録します。柔らかいフォームには目に見える圧縮跡が残ることがあるため、ハーフカットシートまたは単品は、立体面がへこまないように合紙を挟んで平らに梱包します。粘着ラミネート品には製造日と保管条件を表示します。最後に、フォーム、印刷、粘着剤、施工を別々に扱う保証条件を作成し、未承認表面での端浮きが納品後に争点にならないようにしてください。
見積依頼前に押さえるべき要点は? ↑
- 見積もりは同じ仕様で比較してください。 サイズ、厚み、色数、接着剤、取引条件をそろえてください。
- フォームは金属部品ではないため、公差を書面で合意する。 — 型抜き±1.0–1.5 mm;CNC CNC ±0.5–1.0 mm(出典)
- 子ども向けフォーム製品にはEUのホルムアミド制限が適用される。 — 閾値200 mg/kg;28日以内に20 µg/m³放散(出典)
- EUの屋内ホルムアルデヒド制限は現在フォーム製品にも及ぶ。 — 0.080 mg/m³、6月2026日から(出典)
- EVAフォーム材料市場は着実に成長しているが、ステッカー需要を測るものではない。 — 2025; 5.3%年にUS$2,346.3百万米ドル;2033年まで年平均成長率2033(出典)
- パーソナライズドステッカーは、二次情報の要約によれば成長分野である。 — US$4.84十億米ドル、2025年;2035年までにUS$8.45十億米ドルの予測(出典)
版下を試験済みフォームステッカー仕様に仕上げる準備はできていますか? ↑
良いフォームステッカーの注文は、まず表面、環境、剥がす人から始まり、その後に版下へ進みます。厚み、粘着剤、ライナー、カット公差は見積書で確認し、実物サンプルで実証します。子ども向け、屋外、自動車、食品隣接用途にはそれぞれ追加の報告書が必要です。このページの内容はサンプルに代わるものではありません。何を依頼し、回答をどう評価するかを示します。 見積りと実物サンプルを依頼するには、ベクター版下、対象表面、想定用途、数量帯を送付してください。


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成