要点: スナップロック底箱は、底面の四枚のフラップを、接着剤もテープも使わずに3回の折りで手作業により噛み合わせる折りたたみカートンです。差し込み底よりも中程度の重さの高密度な商品をしっかり保持でき、糊付け済みのクラッシュロック底より低コストですが、カートン1つ1つを手でロックする必要があります。
小売用カートンの底は、箱を持ち上げたり、傾けたり、宅配用の箱に落とし込んだりするたびに、商品の全重量を受け止めます。一般的な差し込み底のカートンでは、その重さを摩擦で留めるタブ一つが支えています。キャンドルの容器、ガラスの美容液ボトル、サプリメントの缶といった商品は、このタブを緩めてしまうことがあります。タブが外れると、商品は底から落ちてしまいます。
このリスクは年々高まっています。商品の箱が店頭の棚に並ぶだけでなく、宅配ネットワークを経由する機会が増えているためです。米国国勢調査局の 四半期小売Eコマースレポート[1] によると、オンライン販売は米国の小売販売額の約六分の一を占めています。こうした注文の多くは小規模なチームが梱包しています。米国商工会議所は、小規模企業が 米国企業の99.9%[2]を占めるとしており、こうしたチームにカートン自動組立機があることはまれです。底面の不具合は、商品の損失、返金、そして悪いレビューにつながります。
スナップロック(1-2-3)底は、こうした現場のニーズに応えるために考案されました。クラッシュロック底のコストを押し上げている糊付け工程を省きながら、機械的にロックされた底面を実現します。本ガイドでは、フラップの仕組み、正しい折り方、このスタイルに向く商品、そして別の底構造を選ぶべき場面を解説します。
スナップロック底箱とは
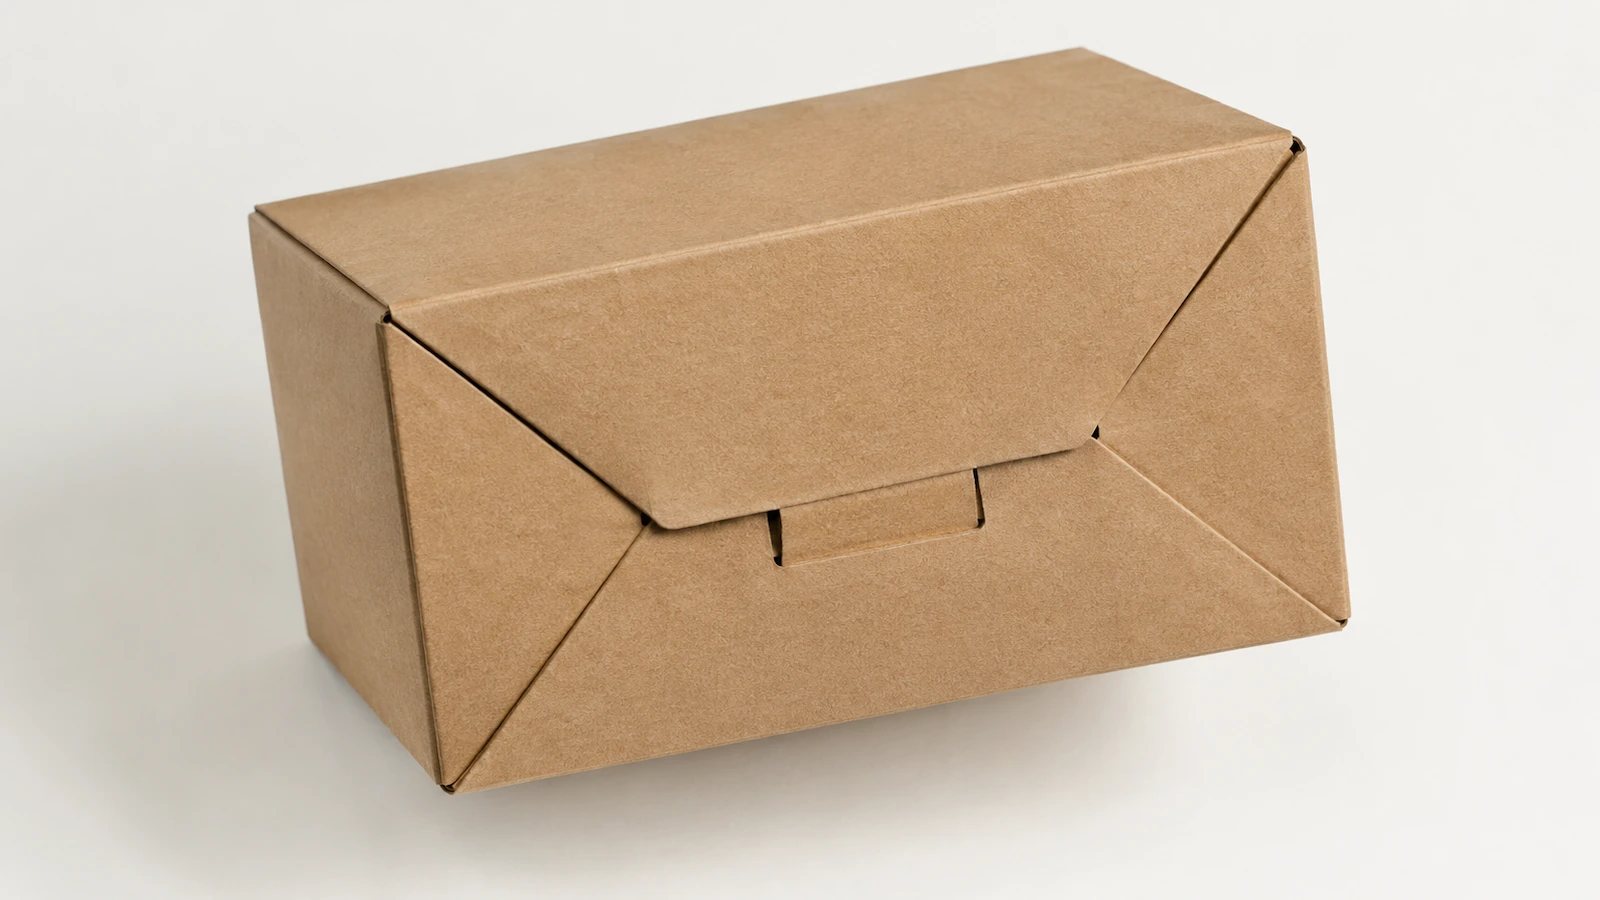
スナップロック底箱は、底面の四枚のフラップが互いに引っかかるように型抜きされた折りたたみカートンです。二枚は小さめのサイドフラップ、残りの二枚は大きめの前面フラップと背面フラップです。順番に折ると、接着剤ではなく形状の噛み合わせで固定された、閉じた底面ができあがります。業界では、この同じ構造がいくつかの名称で呼ばれています。
- 1-2-3底(三つの折り手順にちなんだ名称)
- ロック底
- スナップ底
ほとんどのタイプは差し込み式の天面と組み合わせるため、お客様は上から開封でき、底面はロックされたままです。
スナップロックカートンで工場で糊付けされるのは、側面の合わせ目(メーカーズジョイントとも呼ばれます)だけで、これが平らなブランクを筒状にします。底面のフラップは糊付けされず、平らな状態で納品されます。ここが、オートロック(クラッシュロック)底との決定的な違いです。クラッシュロックのカートンでは、底面のフラップが工場で糊付け済みのため、筒を箱の形に起こすと底が自動的に展開して所定の位置に収まります。
段ボールケースの型式に関する業界標準である FEFCOコード[3]では、糊付け済みのオートボトム設計は07の「糊付け済み」ファミリーにまとめられています。スナップロック底カートンは梱包担当者が仕上げるため、このファミリーには含まれません。
どちらのスタイルも、テープなしで閉じた状態を保つカートンを指す広い呼称「セルフロックボックス」に含まれます。購入担当者の間では「セルフロック」と「オートロック」が同じ意味で使われることがよくあります。しかし見積もりの上では別物です。一方は梱包担当者が組み立て、もう一方は加工メーカーが途中まで組み立てて納品します。価格を比較する前に、サプライヤーがどちらを指しているのかを必ず確認してください。
1-2-3底を手で組み立てる方法
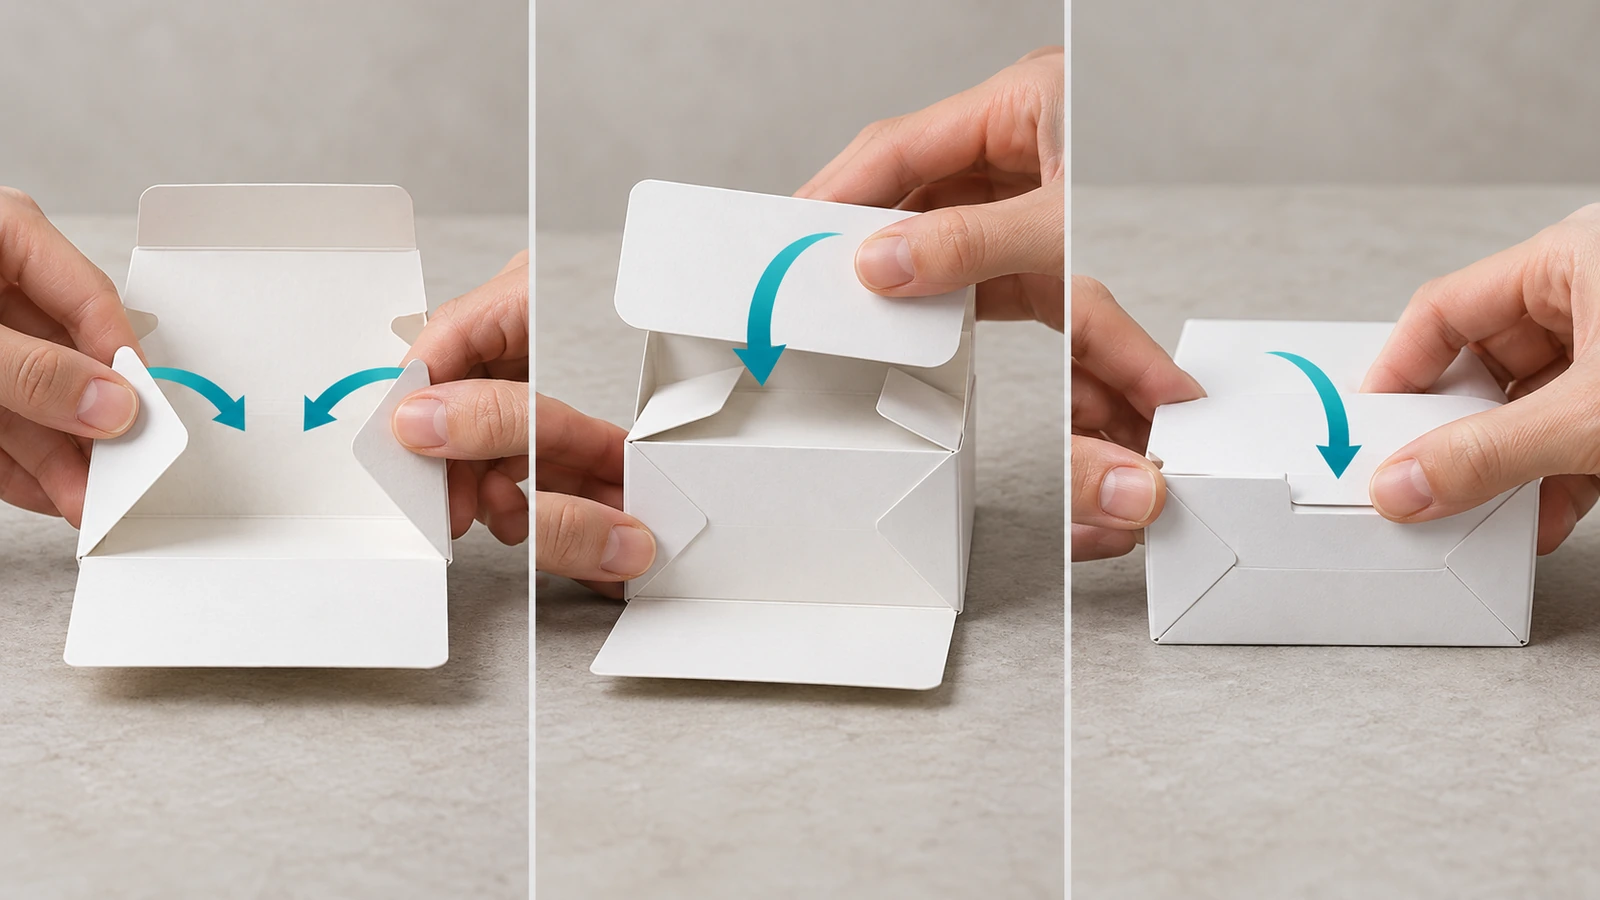
1-2-3底は決まった順序で折ります。順序を変えてしまうことが、見た目は閉じているのにロックされていない底になる最も多い原因です。以下の手順は標準的な型抜きを前提としています。お使いの展開図でタブの配置が異なる場合は、加工メーカーの折り手順書に従ってください。
- 筒状に整える。 平らなカートンの糊付けされた側面の合わせ目をつまみ、長方形に開きます。底面のフラップが上を向くように、平らで硬い台の上に逆さにして立てます。
- 2枚のサイドフラップを内側に折る(手順1)。 これらは小さいほうのフラップで、通常は切り欠きまたは斜めの肩部があります。折り目に沿って両方を内側に折り、開口部の上に平らに重ねます。
- 背面フラップを折り下げる(手順2)。 スロットまたは切り欠きのある大きいほうのフラップを、サイドフラップの上に折りかぶせます。その縁が、サイドフラップの切り欠きの下に引っかかる状態になります。
- 前面フラップを折ってタブをはめ込む(手順3)。 残った大きいフラップを折りかぶせ、ロック用タブを背面フラップのスロットに通すか、その下に差し込みます。合わせ目全体を押さえて、タブが面一になるまで押し込みます。注意すべき不具合は、片側の角だけが中途半端にはまっている状態です。
- 内側から確認する。 カートンを立てて、内側から手のひらで底面を押します。正しくロックされた底は平らなままで、どの角も開いてたわむことがありません。
梱包ラインでの二つの習慣を守れば、不具合の大半は防げます。
- 何かを入れる前に底をロックする。 先に商品を入れて、その周りを折るのはやめましょう。商品の重みは、正しくはまったロックを閉じたままに保つ助けになりますが、中途半端にはまったタブは引き離してしまいます。
- 作業者ごとに折る順序を揃える。 やり方がばらつくと、仕上がりもばらつきます。
フルフィルメント分野の業界記事によると、糊付け済みのオートロック底は約2–5秒で組み立てられるのに対し、折ってテープで留めるスロット式カートンは10–20秒かかるとされています。1-2-3底については、同等の数値が広く公表されていません。3回の折りが必要でテープは不要なため、両者の中間に位置します。一般的な数値に頼るのではなく、自社のチームで計測してください。二人の梱包担当者がそれぞれ20個のサンプルカートンを組み立て、箱ごとの平均秒数を記録し、内側から押さえる確認に通らなかった数を数えます。これで、本ガイドの後半にある比較に当てはめられる人件費とロックミス率が得られます。
スナップロック底に向く荷重と商品
すべての1-2-3底に当てはまる単一の重量上限はありません。耐荷重は、指定できる三つの変数によって決まります。
- ボード。 小売用カートンでは板紙の厚み(キャリパー)、段ボール仕様ではフルート(波形)と等級です。
- フラップの重なり。 前面フラップと背面フラップがどれだけ重なるかです。
- 荷重のかかり方。 商品が底面全体に荷重をかけるのか、一点に集中してかけるのかです。
サプライヤーが示す耐荷重の数値はあくまで出発点と考え、実際の商品で試験してください。
このスタイルは、次のような商品で最も力を発揮します。
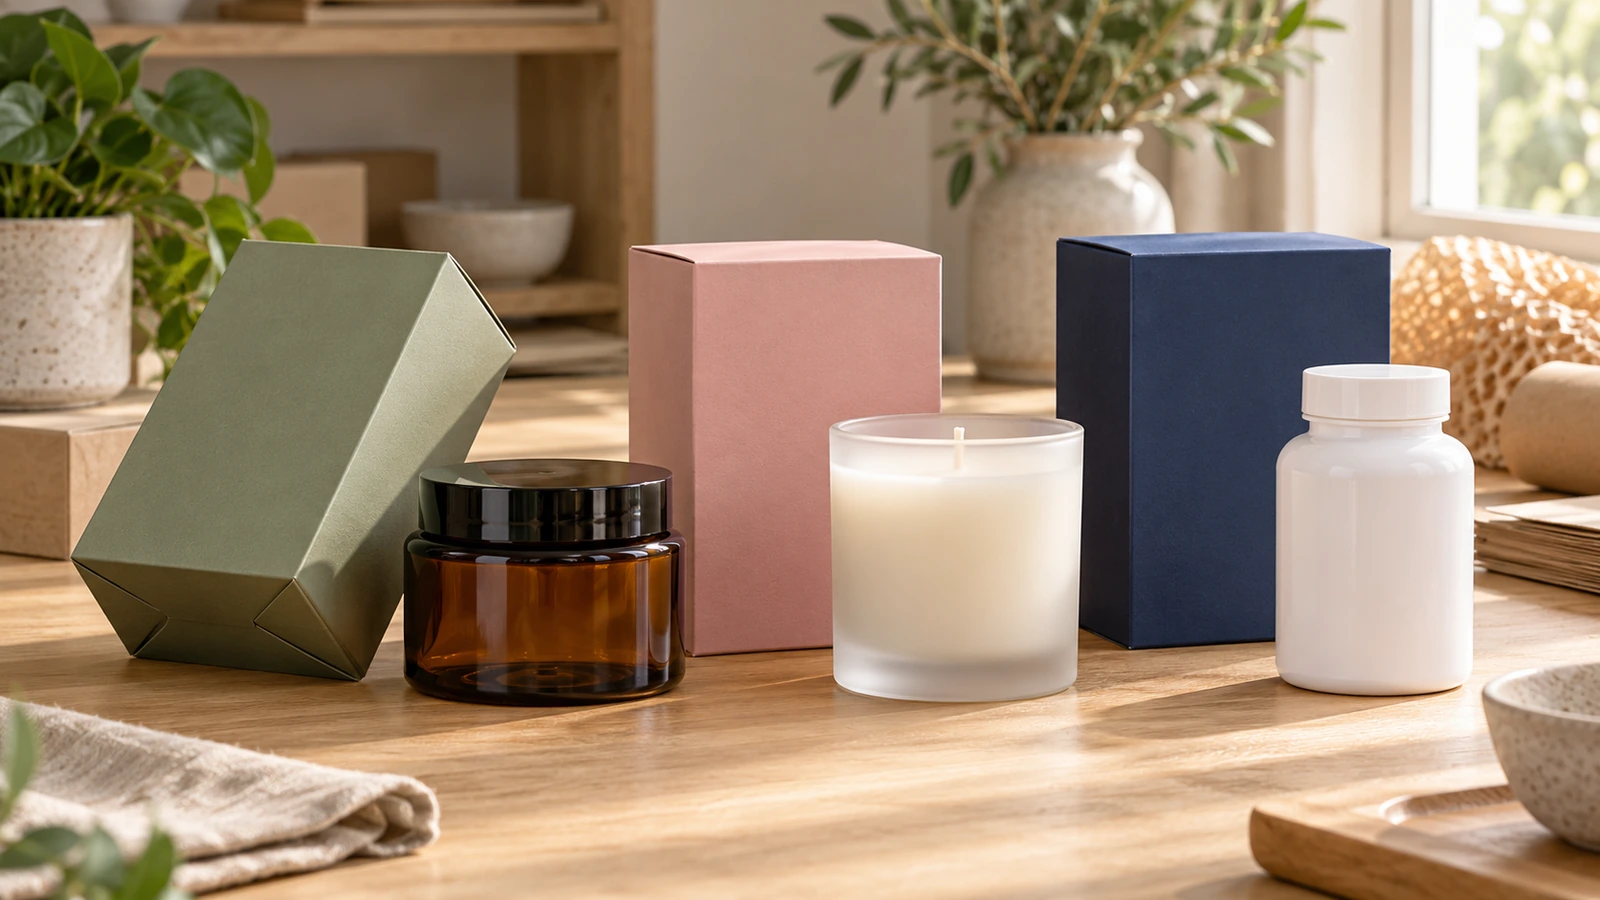
- 設置面積が小さく、密度の高い商品。 ガラス瓶、キャンドル容器、ボトル、缶、箱入りサプリメントは、底面の中央に重さが集中します。これはまさに、差し込みタブを外してしまう荷重です。このため、包装の実務者の間では、小さくて重いボトルには差し込み底を避けるよう勧めるのが通例になっています。
- 出荷も兼ねる小売用カートン。 ロックされた底は、持ち運び、傾け、宅配用の箱への梱包といった扱いに、摩擦で留めるだけの差し込み底よりよく耐えます。
- 梱包量が少量から中程度の現場。 カートンごとに数秒余分にかかっても、糊付け済みカートンの高い単価を正当化するほどではない作業量です。
- SKUやサイズの変更が頻繁にある場合。 小ロットで複数の商品サイズを扱うため、クラッシュロックの糊付け段取りの費用を少ない数量で負担することになる場合です。
次の四つの場面では、あまり向きません。
- 日々の処理量が非常に多い場合。 手で折る時間がすぐに積み上がります。
- 背が高く、細くて不安定な商品。 フラップが重なるため内側の底面にわずかな段差ができます。こうした商品には、平らなパッドやインサートを追加してください。
- 非常に小さなカートン。 フラップが短くなりすぎて確実に噛み合わなくなることがあるため、最小寸法を加工メーカーに確認してください。
- 重量のある複数個入りのパック。 その場合は、小売用カートンではなく、段ボールの出荷用箱が必要になるのが普通です。
段ボール仕様でのファイバーボード箱の製作実務については、 ASTM D5118[4]に記載があります。底面が実際の流通に耐えられるかを確認するには、 ASTM D4169[5] が、三つの保証レベルで落下・振動・圧縮のシーケンスを定めています。実用的な進め方は、中身を充填したサンプルを自社の流通経路に合ったシーケンスにかけ、とくに底面の角を点検することです。ロックが不完全な場合や過積載の場合に最初に裂けるのが、そこだからです。
こうした判断を迫られる場面は幅広くあります。 カスタム包装に関する市場調査[6] は、このカテゴリーの成長をEコマースとブランドの差別化に結びつけています。ロック底カートンの中心的なユーザーである化粧品、キャンドル、食品、サプリメントのブランドは、まさにこの成長の真っただ中にいます。
スナップロック底・クラッシュロック底・差し込み底の比較:どのセルフロックボックスが合うか
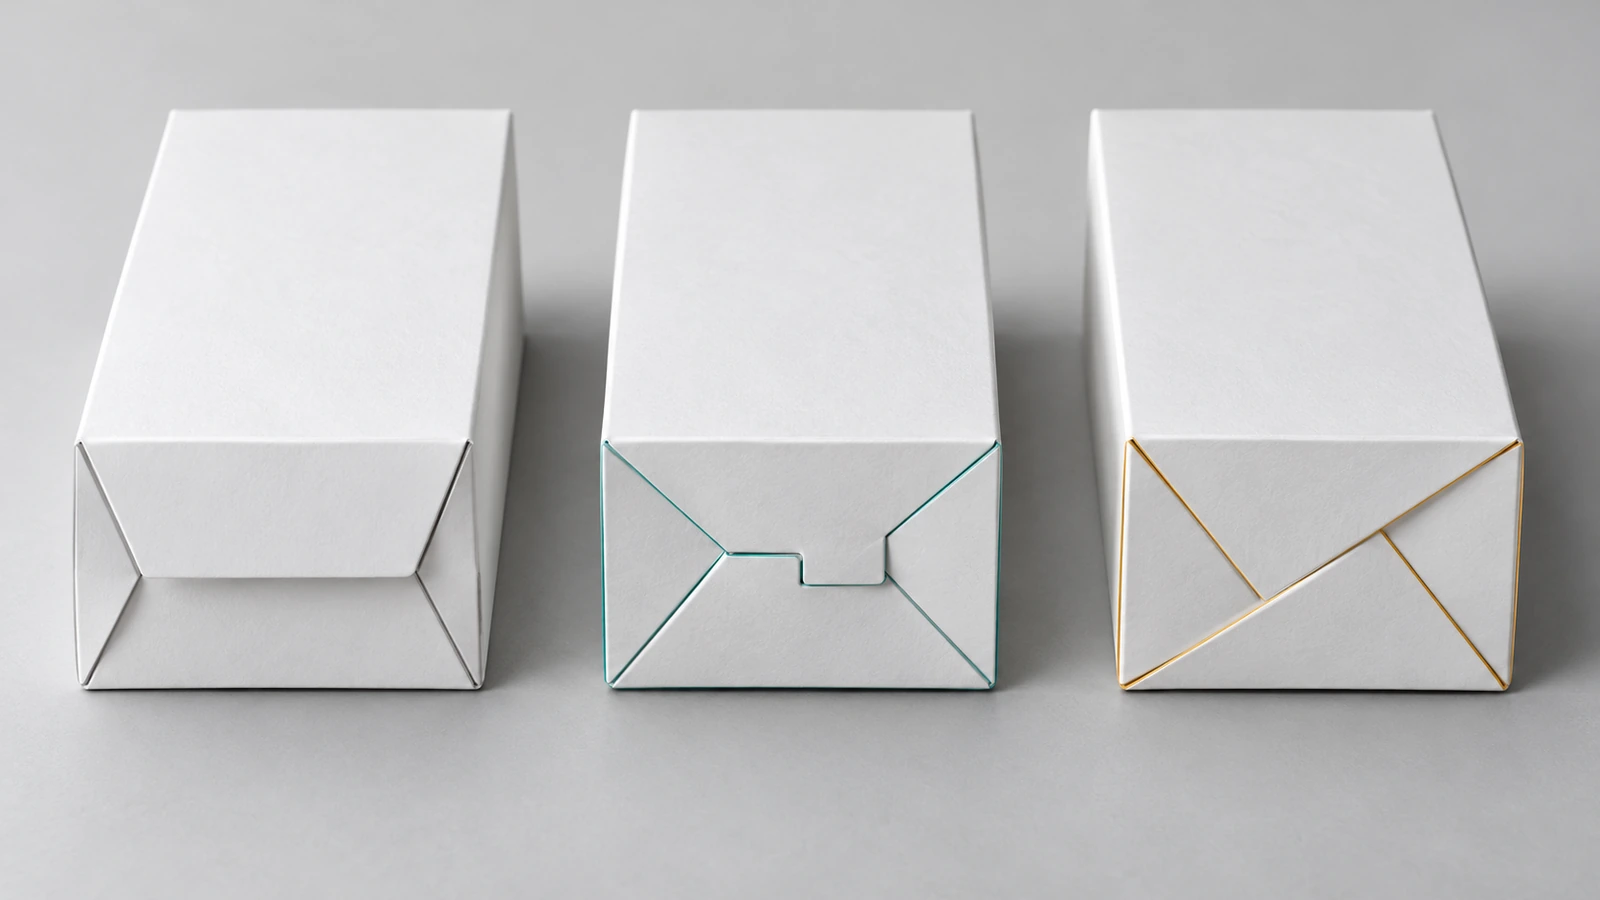
三つのスタイルとも、同じアートワークと表面加工を施せます。違いは、誰が底を仕上げるのか、どれだけ確実か、そして購入と折りの作業にそれぞれいくらかかるのかという点です。
| 項目 |
差し込み底 |
スナップロック(1-2-3)底 |
クラッシュロック/オートロック底 |
| 底の閉じ方 |
フラップ一枚を摩擦で差し込む |
四枚のフラップを手で噛み合わせる |
糊付け済みのフラップが、筒を起こすと展開してロックされる |
| 底面の工場での糊付け |
なし |
なし(側面の合わせ目のみ) |
あり(フォルダーグルアーでの工程が追加) |
| 梱包担当者の手間 |
1回折る |
3回折る+ロック確認 |
一押しで底が自然に形成される |
| 相対的な単価 |
最も低い |
中程度 |
最も高い |
| 底の確実性 |
軽い商品のみ |
完全にはまっていれば、高密度で中程度の荷重に適する |
ボードの定格内であれば、中程度から比較的重い荷重に適する |
| 典型的な不具合 |
荷重でタブが外れる |
手組みの際にタブが完全にはまっていない |
糊付け部の弱さ、公差のゆるさによるロックミス、または過積載 |
| 最適な用途 |
軽量の小売商品、低予算 |
比較的重い小物、少量から中量、SKU数が多い場合 |
大量梱包ライン、SKUが均一な場合 |
公表されている比較では、どちらのロック底が強いかについて意見が分かれています。1-2-3底のほうが頑丈だとする説明もあれば、しっかり作られたクラッシュロックはテープ留めのカートンと同等だと評価するものもあります。実際のところ、構造的な強度は、底のスタイルの名称よりも、ボードの選定とフラップの設計に左右されると読むのが妥当です。本当のトレードオフは単価と人件費の間にあります。スナップロックは購入が安く、クラッシュロックは折るのが楽です。
判断の簡単な方法
計時テストの数値を使います。
- スナップロックカートンごとの追加秒数に、月間のカートン数と、諸経費込みの人件費単価を掛けます。
- その人件費の額を、同じカートンのクラッシュロック仕様で提示された単価差と比較します。
人件費の額のほうが大きい場合や、ロックミス率のせいで破損した出荷が出続ける場合は、糊付け済みのスタイルのほうが元が取れます。単価差のほうが大きく、チームが確実にロックをはめられているなら、スナップロックのままにしましょう。
次の三つの運用面のサインが出ると、切り替えを検討するブランドが多くなります。
- 梱包作業が創業者の作業台から、専任のフルフィルメントチームに移る。
- 特定のSKUが出荷量の大半を占めるようになる。
- 繁忙期に、注文ごとにかかる秒数の差がはっきり見えるようになる。
その段階では、 カスタムオートロック底折りたたみカートン を使えば、同じ印刷デザインを保ったまま、手で折る工程をなくせます。リンク先のページでは仕様、承認テスト、見積もりも扱っているため、ここでは繰り返しません。
逆方向の移行も同じように有効です。大きな数量でクラッシュロックカートンを立ち上げ、その後に少量多品種へ分かれたブランドは、それらのバリエーションを1-2-3底に移して、単価を下げることができます。
FAQ
FAQ:スナップロック底はオートロック底と同じですか?
いいえ。どちらもテープなしで機械的にロックされますが、スナップロック底は糊付けされていないフラップの状態で納品され、梱包担当者が三つの手順で折ります。オートロック(クラッシュロック)底は工場で糊付け済みで、カートンを箱の形に起こすと自然に底が形成されます。この追加の糊付け工程が、オートロックのカートンの単価が高くなる理由です。
FAQ:1-2-3底を閉じるのにテープや接着剤は必要ですか?
いいえ。正しくはまった1-2-3底は、フラップの形状だけで保持されます。テープを追加する価値があるのは、自社の輸送試験で角が開くことが分かった場合に限られます。その場合も、接着剤が足りないというより、はめ込み不良かボードの不足が原因であることがほとんどです。
FAQ:スナップロック底カートンはどれくらいの重さに耐えられますか?
あらゆる場合に通用する定格はありません。耐荷重は、板紙の厚みまたは段ボールのフルートの等級、フラップの重なり、そして商品が小さな一点に荷重をかけるのか底面全体にかけるのかによって決まります。想定するボードでサンプルを用意し、実際の商品を充填して、自社の出荷経路に合ったASTM D4169のシーケンスにかけたうえで、採用を決めてください。
FAQ:スナップロックカートンは単体で宅配便に出せますか?
板紙のロック底カートンは一般に小売用の包装で、段ボールの出荷用箱やメーラーに入れて輸送されます。段ボール仕様の1-2-3底であれば、ボードの等級が荷重に合っていて、箱が流通試験に合格するなら、単体で出荷できます。
FAQ:スナップロックからクラッシュロックに切り替える場合、アートワークは再利用できますか?
多くの場合、そのままでは使えません。二つの底構造では展開図が異なるため、前面と側面のパネルが同じでも、底面パネルのアートワーク、糊付けゾーン、塗り足しを配置し直す必要があります。新しい抜き型のための校正の工程を予算に見込んでおいてください。
FAQ:スナップロック底が閉じているように見えるのに、中身を入れると垂れ下がるのはなぜですか?
ほとんどの場合、前面フラップのタブが1辺にしか掛かっていないか、フラップを違う順序で折ったことが原因です。平らな面の上で1-2-3の順序で折り直し、合わせ目全体を押さえてください。正しく折っても垂れ下がるようなら、そのボードは荷重に対して薄すぎます。
重要ポイント
- スナップロック底は梱包担当者が仕上げ、クラッシュロック底は加工メーカーが糊付けして納品します。 — FEFCOは、糊付け済みのオートボトム型ケースを07の「糊付け済み」ファミリーに分類しています(出典)
- 宅配での輸送はカートンの底により大きな負荷をかけるため、ロックされた底面の重要性は年々高まっています。 — Eコマースは、約1 in 6 USの小売売上高を占めています(出典)
- このスタイルは、手作業で梱包し、糊付けの割増費用を正当化できない小規模チームに向いています。 — 小規模企業は米国企業の99.9%を占めています(出典)
- ロック底は、仕様書ではなく、中身を充填したサンプルを模擬流通条件下で試験して検証してください。 — ASTM D4169は、3つの保証レベルで試験シーケンスを定めています(出典)
- 人件費と単価のバランスで選びましょう。梱包担当者ごとに20個のカートンの組み立て時間を計り、その結果をクラッシュロックの単価差と比較します。 — 段ボール仕様はASTM D5118の製作実務に従うべきです(出典)
まとめ
スナップロック底は、カートン構造の中間に位置する選択肢です。糊付け済みカートンより低コストで、高密度の商品に機械的にロックされた底面を与えますが、その代わりに、チームが毎回確実にこなさなければならない三手順の折りが必要です。比較的重い小物、中程度の数量、頻繁に変わるSKU構成に最も適しています。
実際の商品と実際の梱包担当者で試してください。カートン設計の動向については、 Packaging Digest[7] のような独立系業界誌の報道と、より広範な Eコマース統計[8] のどちらも、同じ方向を示しています。量が増えるにつれて、梱包にかかる秒数は実際のコストに変わるということです。
手で折る作業のコストが糊付けの割増費用を上回ることが計測データで分かったら、糊付け済みの オートロック底カートン を同じ商品で比較し、寸法と数量に基づく見積もりを依頼しましょう。


 ブログPDF(オフライン用)


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成