カスタム自動底ロック箱は、あらかじめ接着された底面を備え、箱を角形に起こすと開いてロックされる折り箱です。底面を閉じる工程を減らし、平らな状態で輸送でき、オリジナルグラフィックに対応し、キャンドル、化粧品、ボトル製品、乾物、サプリメント、店舗用アクセサリーなどに、より安全な底部を提供できます。最終寸法、板紙グレード、耐荷重、最小発注数量、製造期間、単位重量は、見積もり、現物サンプル、用途別試験の結果に基づき決定されます。
自動底ロック折り箱のメリットを最も大きく得るのは誰ですか?↑
これらの箱は、組み立て速度、再現性のある外観、底部の安全性が同時に重要となるB2B向け包装プログラムを主な対象としています。典型的な購入者には、ECブランド、小売製品チーム、受託包装業者、購買担当者、サブスクリプションボックス運営者、既製箱やラベルから移行する個人メーカーが含まれます。
一般的な用途には、キャンドル容器、化粧品ジャー、ボディケア用ボトル、茶・コーヒー製品、乾物、サプリメント、小型電子機器、ギフト用品など、基本的な差し込み式より安全な底部を必要とする製品があります。板紙仕様は軽量な店頭展示に適する場合があり、段ボールまたは厚手の構造は集中荷重や流通時の負荷が大きい場合に検討できます。どちらも汎用的な耐荷重として扱うべきではありません。適合性は、製品寸法、梱包方向、重心、板紙仕様、インサート、検証済みサンプルの性能によって決まります。
同じ箱サイズを繰り返し梱包する場合、自動底ロック箱は特に有効です。1日の梱包量が非常に少ない場合や、SKU寸法が頻繁に変わる場合は、追加の加工・事前接着コストが省力効果を上回ることがあります。したがって購入判断では、箱単価だけでなく梱包総コストを比較すべきです。
従来型の箱底が梱包のボトルネックになるのはなぜですか?↑
低価格の箱でも、梱包台に届くと高コストになることがあります。作業者は複数のフラップを順番に折り、底を直角に保ち、テープを貼り、封緘を確認し、均等に閉じられていない箱を修正しなければならない場合があります。注文量が増えるほど、こうした追加動作の影響は大きくなります。テープの使用には、購入、補充、廃棄、作業台の管理作業も伴います。
ガラスジャー、ボトル、その他の集中荷重では問題がさらに深刻になります。板紙が弱い、製品との適合が悪い、罫線が不正確、底が完全に閉じていないといった要因により、たわみ、箱のゆがみ、グラフィックの損傷、製品損失が生じる可能性があります。さらにブランドチームは、製品自体が高級でも、汎用的または変形した箱によって店頭での見栄えが損なわれるという問題に直面します。
自動底ロックは、事前接着された折り構造によって、これらの関連問題に対応します。平らな箱を開いて角形に起こすと、底面パネルがロック位置に移動します。ただし、この方式が初めから強いとは限りません。構造精度、接着性能、板紙選定、正しい組み立て、耐荷重試験が不可欠です。
目次
カスタム自動底ロック折り箱とは何ですか?↑
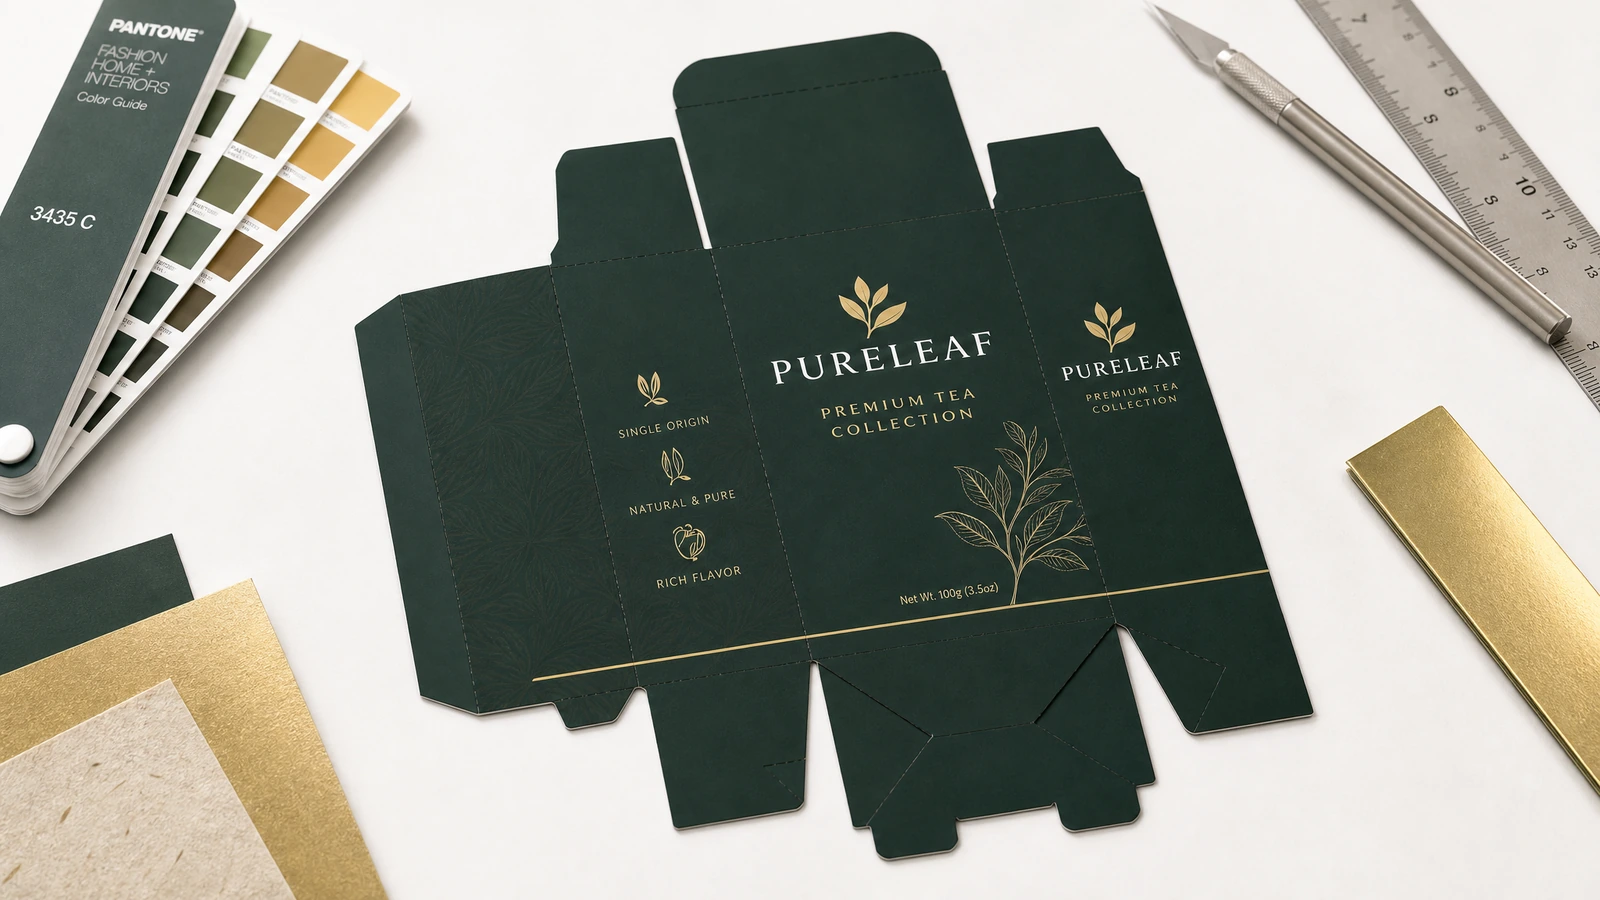
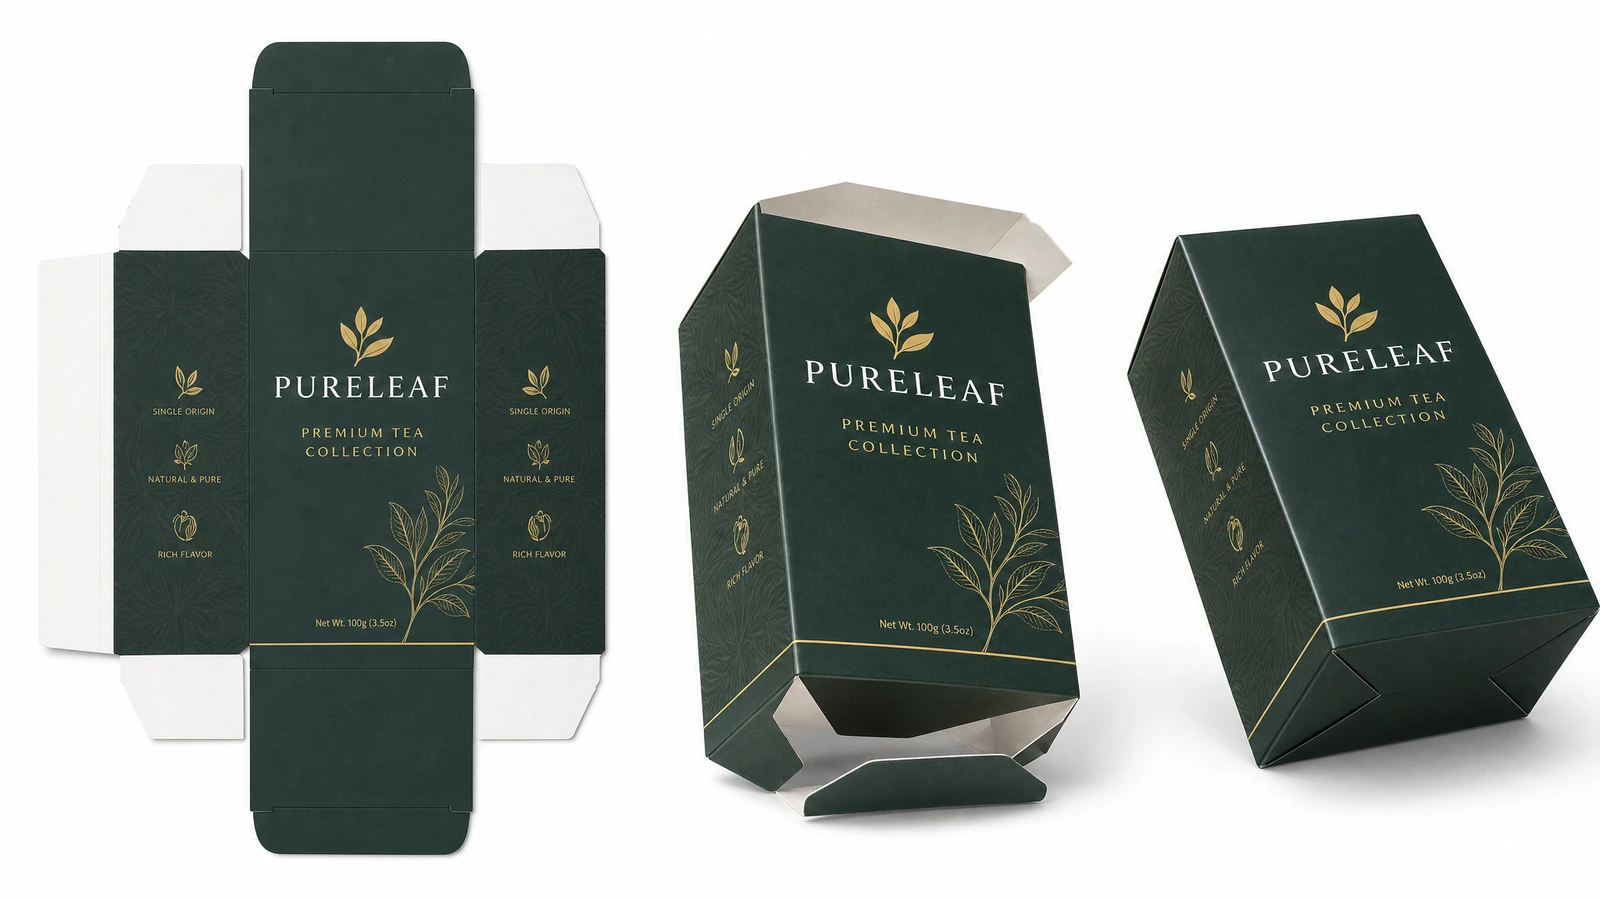
カスタム自動底ロック箱は、オートボトム箱またはクラッシュロック箱とも呼ばれ、底面パネルが連結した折り構造としてあらかじめ接着された平らな状態で供給されます。箱を角形に起こすとパネルが展開して底面を形成します。通常、梱包台で底を作るために追加のテープや接着剤は必要ありません。市販製品の資料では、素早く形状を整えられる事前接着底面で、単純な折り閉じより重い製品を保持することを想定していますが、性能は選択した材料と承認済み用途に依存します。事前接着式自動底ロック構造[1]
この構造は、より広範な事前接着ケース群の一部であり、 FEFCO包装設計コード[2]を通じて文書化されています。差し込み式トップは一般的な組み合わせですが、実際の製品と販売チャネルに合わせて、上部の閉鎖方式、防じんフラップ、ロック部、インサート、窓、改ざん防止ラベル領域を設計する必要があります。
箱の耐荷重は「自動ロック」という言葉だけから判断できません。底部形状は包装の一要素にすぎません。板紙の厚み、繊維組成、該当する場合の段形状、パネル寸法、紙目方向、罫線品質、接着剤の塗布範囲、製品重量の分布、保管湿度はいずれも性能を左右し得ます。段ボールを選定する際は、一般的な材質名だけに頼らず、適切な積み重ね条件および耐突刺し性を考慮して評価すべきです。段ボール構造に関する業界概要では、段形状、ライナー、中芯、試験方法を一体として検討する必要がある理由が説明されています.段ボール選定の原則[3]
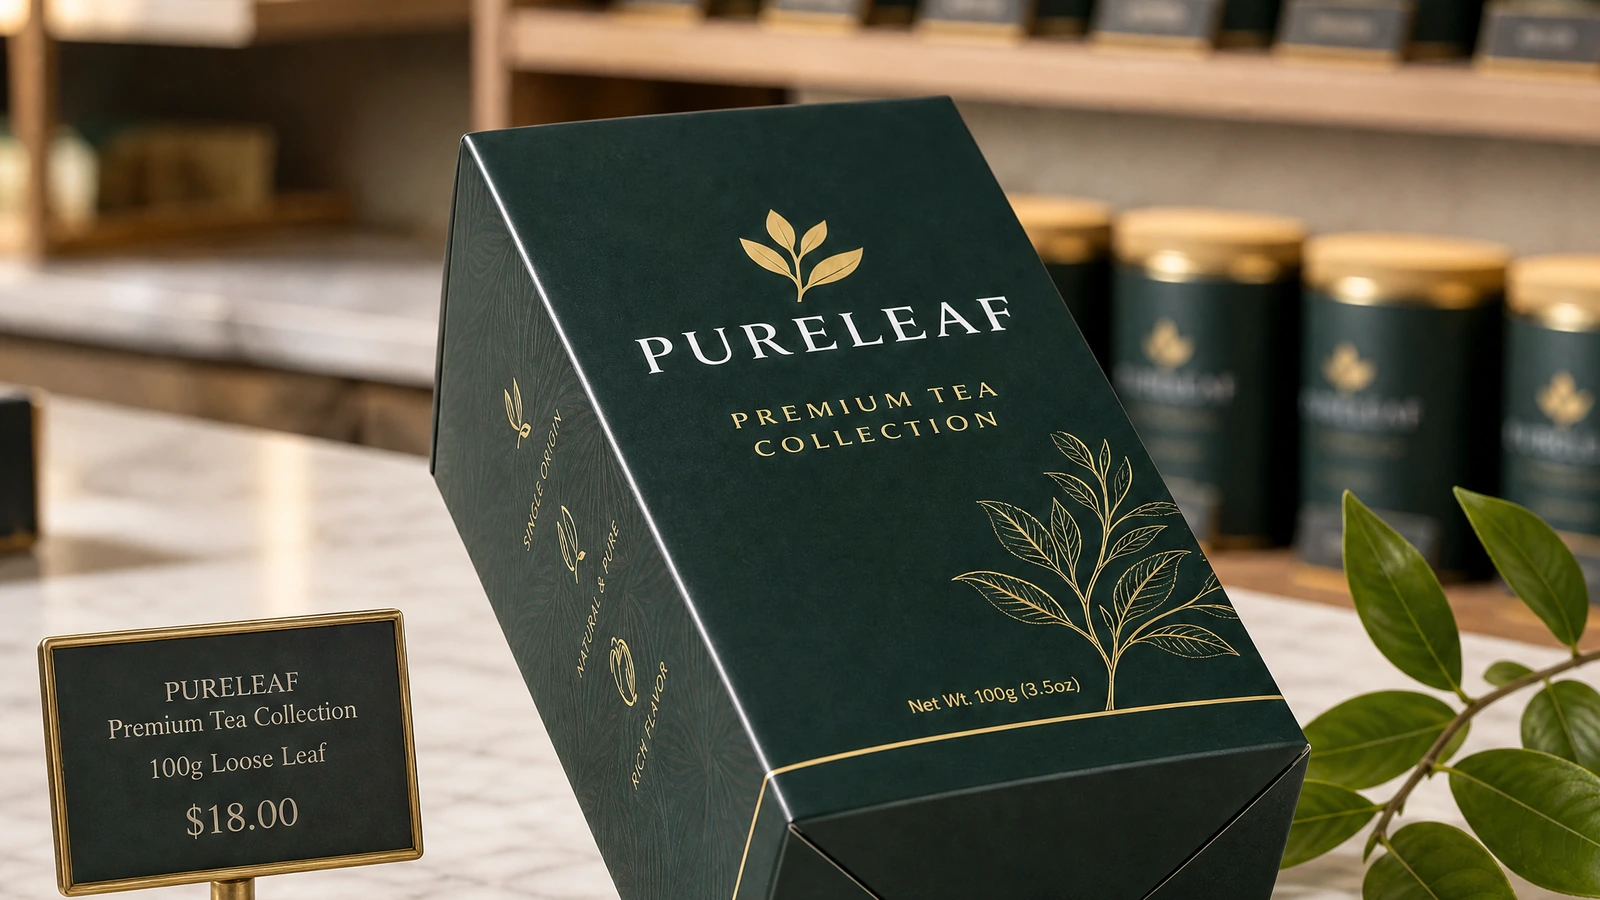
設計候補には、CMYKまたは特色印刷、外面または内面グラフィック、マットまたは光沢加工、ソフトタッチラミネート、箔押し、エンボス、デボス、スポットUV、窓、吊り下げタブ、インサート、改ざん防止ラベルなどがあります。これらはカスタマイズの可能性であり、この暫定SKUでの量産対応を確約するものではありません。コーティングやラミネートは、リサイクル性、接着剤選定、罫線挙動、コスト、製造工程に影響するため、各仕様を見積もり時に確認する必要があります。
箱はどのように仕様決定し、承認すべきですか?↑
1。板紙を選ぶ前に梱包製品を定義する
製品の最大外寸、梱包重量、向き、重心、接触点、壊れやすさ、インサートまたは保護袋の使用有無を記録します。箱が小売単位、EC発送箱、または別の輸送ケースに入れる内箱のいずれであるかを明記します。店頭で良好に機能する折り箱でも、宅配流通には外装保護が必要な場合があります。
2。内寸と充填クリアランスを確認する
見積依頼には、長さ・幅・高さが内寸か外寸かを明記してください。通常、製品適合には内寸が有用ですが、構造図では材料厚、折り、インサート、充填クリアランスを考慮する必要があります。実際の製品を確認せず、競合他社の箱の寸法をそのまま流用しないでください。
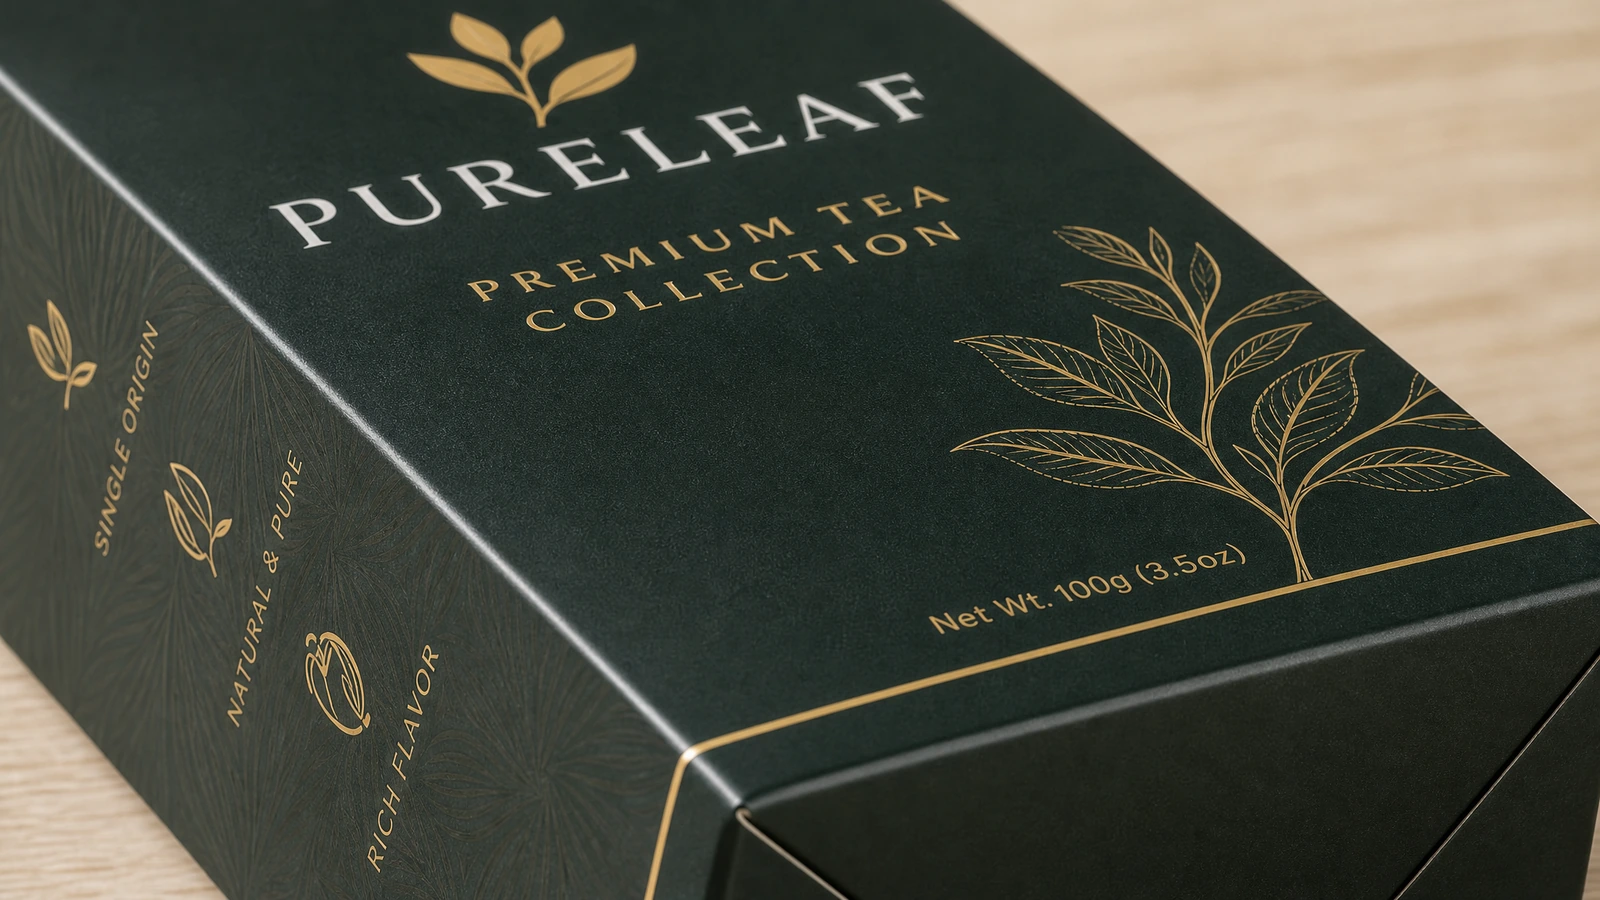
アートワークの可読性は、平らな抜き型図だけでなく、組み立てた箱で確認する必要があります。重要な文字、バーコード、法規制表示、ロゴ、開封説明は、断裁線、罫線、接着領域、パネルの境界から離してください。箱を起こしたときに前面、側面、背面、上面、底面の各パネルがどのように整列するかを確認します。
3。技術審査で材料候補を選定する
市場には板紙、クラフト板、再生材配合板、段ボールなどがありますが、類似製品で一般的に使われているという理由だけで採用してはいけません。段ボール包装では、ECTとミューレン試験は異なる特性を測定します。ECTは端部圧縮と積み重ねへの寄与に重点を置き、ミューレン試験は破裂抵抗を測定します。技術比較でも、選択した試験方法は流通上の危険に合わせるべきで、互換可能な強度表示として扱うべきではないと説明されています。ECTとミューレン試験の選定[4]
4。選択した材料に合わせて抜き型図を作成する
抜き型図は、材料と製品寸法が確定してから作成します。断裁線、罫線、接着ゾーン、塗り足し、安全マージン、パネル方向、閉鎖手順を示す必要があります。自動底と1-2-3底の抜き型図は互換性がありません。自動式は事前接着された連結パネルを使用する一方、スナップロック式は作業者が複数のフラップを折り込む必要があります。両レイアウトを比較した構造ガイドは、アートワーク確定前に底部機構を設計すべき理由を示しています。自動底抜き型図の計画[5]
5。現物サンプル作成前にアートワークを入稿前確認する
入稿前確認では、抜き型図の版、ドキュメント寸法、画像解像度、カラーモード、フォント、オーバープリント設定、バーコードコントラスト、塗り足し、安全領域、特色、必要に応じた白インク層を確認します。承認済み校正刷りでは、構造線と印刷内容を明確に区別し、仕上げ用版の有無を示す必要があります。
6。組み立てた現物サンプルを承認する
画面プレビューはレイアウト問題の発見に役立ちますが、適合性、板紙剛性、罫線挙動、接着完全性、耐荷重性能を証明することはできません。承認サンプルは組み立て、実際の製品を充填し、必要に応じて繰り返し開閉し、現実的な照明下で確認します。輸送する場合は、販売チャネルに適した流通試験を、代表的な梱包サンプルで文書化して実施します。
7。承認済み仕様を確定する
購買仕様書には、最終抜き型図の改訂版、内寸、材料名称、印刷規格、仕上げ、接着領域、検査基準、梱包方法、アートワークファイル、承認サンプルの参照情報を記録します。これにより、外観承認済み校正刷りだけが唯一の基準になることを防ぎます。
どの底形状が自社の作業に適していますか?↑
| 判断要素 |
自動底ロック |
スナップロック/1-2-3底 |
基本的な差し込み式またはテープ底 |
| 底部の形成 |
箱を角形に起こすと、事前接着パネルが所定位置に移動する |
複数のタブを手作業で折り、かみ合わせる |
設計に応じてフラップを差し込み、接着、またはテープ留めする |
| 梱包上の優先事項 |
繰り返し作業で高速かつ再現性の高い組み立て |
手作業の組み立てを受け入れ、加工箱コストを低減 |
軽量用途に適した簡素で経済的な構造 |
| コスト傾向 |
接着工程と構造工程が増えるため、通常は加工コストが高い |
かみ合わせ底を維持しつつ、自動底ロックより安価なことが多い |
構造コストは最も低いことが多いが、梱包人件費とテープで総コストが増える場合がある |
| 強度の判断 |
材料、寸法、接着完全性、充填、サンプル試験に依存 |
強力な手動かみ合わせを実現できるが、用途試験が必要 |
重量と閉鎖方式に慎重に適合させる必要がある |
| 最適な運用パターン |
繰り返し扱うSKU、高頻度の梱包、外観の一貫性 |
少量、コスト重視のプログラム、手作業梱包 |
基本的な閉鎖で十分な軽量製品または作業 |
| 主なリスク |
ロック不良、接着不良、過積載、寸法公差不良 |
折り手順の誤り、または作業者による組み立て時間の増加 |
底の開き、テープ依存、外観の弱さ |
この表では、加工箱コストと総運用コストを分けています。業界比較では、自動底ロックの事前接着構造を省くため、スナップロック箱は製造コストが低く、自動底ロック箱は組み立て速度を重視すると一貫して説明されています。自動底ロックとスナップロックのコスト差[6] 適切な選択は、シフトあたりの箱使用量、人件費、テープ使用量、SKU数、損傷リスク、外観の一貫性に付与する価値によって決まります。
繰り返しの高速組み立てに価値があり、現物サンプルが必要な試験に合格するなら自動底ロックを選びます。作業者が追加の折り工程を受け入れられ、処理量より箱コスト差を重視するならスナップロックを選びます。製品重量と流通上の危険が複雑な底部を正当化しない場合は、より簡素な差し込み式またはテープ構造を選びます。
量産承認前に何を試験すべきですか?↑
承認は適合性と機能から始めます。平らな状態から箱を組み立て、底が破れたり、ゆがんだり、過大な力を要したりすることなく開くことを確認します。底面パネルが所定位置に達し、接着部に浮き、しわ、はみ出しがなく、製品の充填を妨げないことを確認します。単一の理想的な箱だけで承認せず、複数のサンプルで確認を繰り返します。
- 寸法検査: 承認済み仕様と内寸、パネルの直角度、フラップの整列、製品クリアランスを比較する。
- 底部かみ合わせ: 組み立て後に完全にロックすることを確認し、重なり不足やパネル干渉を検査する。
- 接着剤検査: 接着位置、硬化状態、必要に応じた繊維破壊、はみ出し、印刷面またはラミネート面との適合性を確認する。
- 荷重・向き試験: 実際の製品、インサート、想定する梱包方向を使用する。耐荷重と適切な数量は、この現物評価によって決定する。
- 圧縮・積み重ね評価: 倉庫保管、パレット積み、積み重ねた店頭陳列で継続的な圧縮が生じる場合に試験する。
- 流通シミュレーション: 輸送に参加する箱について、衝撃、振動、圧縮、取扱い、環境条件を評価する。
- 印刷検査: 承認済み校正刷りと色、見当、コーティング、バーコード可読性、仕上げ位置、擦り傷、文字可読性を比較する。
ASTM D4169は、計画された流通サイクル上の危険要因を通じて、輸送容器・システムの性能を試験するための公認フレームワークを提供します。輸送容器性能試験 正確な保証レベル、試験順序、コンディショニング条件、サンプル数、合格基準は実際の流通環境に合わせて選定する必要があります。規格名を挙げるだけでは、箱がその規格に合格したことの証明にはなりません。
食品、化粧品、サプリメント、子ども向け製品では、材料、表示、トレーサビリティ、規制に関する追加義務が生じる場合があります。要件は包装製品と、箱が直接または間接的に接触するかによって異なります。したがって適合性は、板紙箱の性質として想定せず、文書化されたプロジェクト入力として扱うべきです。
コスト、最小発注数量、納期に影響する要因は何ですか?↑
見積もりには箱サイズ以上の情報が必要です。重要な価格要因には、板紙グレードと厚さ、平面ブランク面積、注文数量、アートワーク版数、印刷方式、インキ被覆率、内面印刷、金型、事前接着、窓貼り、インサート、特殊仕上げ、校正、検査要件、梱包形態、輸送方法、仕向地が含まれます。
暫定SKU NSKU-725-03について、工場確認済みの最小発注数量、製造期間、単位重量、耐荷重、認証、標準材料範囲は提供されていません。これらは見積もり、サンプリング、試験の結果として扱う必要があります。競合他社の掲載情報から推定してはいけません。
公開されているサプライヤーの納期は大きく異なります。業界の調達ガイドでは、包装の納期は数日から数か月に及ぶ場合があり、一部の海外ルートでは輸送を含めて6–15週間に達するベンチマークが示されています。包装納期のベンチマーク[8] これらの数値は市場参考値であり、本製品の製造期間を保証するものではありません。
少量購入者は、段取りコストが単価に影響することも想定すべきです。デジタル印刷が利用できる場合でも、一部の全面印刷カスタム包装プロジェクトでは、多くの包装業者が依然として250–1,000個以上を要求すると中小企業の議論で報告されています。少量発注の購入者体験[9] 実務上は、必要数量といくつかの大口数量区分で見積もりを取り、在庫リスクと単価削減効果を比較します。
より安全なコストモデルには、箱価格、金型、校正、輸送費、該当する場合の輸入費、保管、梱包人件費、テープ、不良、損傷、手直しを含めます。自動底ロック構造は、追加の加工コストが、再現性のある梱包効率または閉鎖作業の削減で相殺される場合に最も有効です。

納品とリピート注文では、箱を平らで乾燥した状態に保ち、つぶれから保護し、SKU、アートワーク改訂版、数量、バッチを表示します。再注文時は承認済み抜き型図と現物サンプルを参照しながら、製品、アートワーク、板紙供給、輸送ルート、適合要件に変更がないか確認します。
調達上の重要なポイントは何ですか?↑
- これは商業用途に特化した、範囲の狭い検索カテゴリーです。 — 米国月間検索数50、世界月間検索数90、キーワード難易度10%、CPC $8.09 (2026-08-11現在、出典).
- 公開された運用比較では、組み立て速度に明確な優位性が示されています。 — 自動底ロック箱は箱あたり2–5秒、手作業でRSC底を折ってテープ留めする場合は箱あたり10–20秒で、約2–4倍高速です(出典[11]).
- 専門的な購入者の議論では、集中荷重のボトル製品に自動底ロック構造が支持されています。 — 包装業界の事例では、標準的な差し込み式底よりも、213 gボトルには自動底ロック底を推奨しています。ただし最終適合性には製品別のサンプル試験が必要です(出典[12]).
- 自動底ロックは無制限の強度を意味しません。 — 製品寸法、梱包方向、板紙仕様、接着完全性、インサート、環境暴露、サンプル試験結果によって耐荷重が決まります。
- 最良の比較対象は梱包総コストです。 — 箱単価だけで選ばず、加工、人件費、テープ、保管、不良、輸送、損傷、在庫リスクを含めます。
構想から量産へどのように移行すべきですか?↑
カスタム自動底ロック箱は、効率的な組み立て、安全な事前接着底面、平置き保管、ブランド化された店頭表示を組み合わせられます。同じ箱を繰り返し梱包し、一般的な強度表示ではなく実際の製品に合わせて構造設計する場合に、価値が最も高くなります。
信頼できるプロジェクトは、製品の内寸と梱包重量の確認から始まり、材料選定、構造設計、アートワークの入稿前確認、組み立てた現物サンプル、荷重・流通試験、購買仕様の確定へ進みます。この手順により、適合不良、ロック不良、接着不良、印刷と断裁のずれ、不安定な充填、予想外の納期・単価差という主なリスクを低減できます。
製品寸法、梱包重量、数量、アートワーク、仕上げ要件、仕向地、予定する流通方法を用いて、NSKU-725-03の仕様ベース見積もりと現物プロトタイプを依頼してください。


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成