結論から: タック&フォールド包装とは、平らな状態で出荷され、湾曲したフラップをカートン本体に差し込んで閉じる折りたたみ板紙カートンの総称で、端部にテープや接着剤は不要です。基本となるスタイルは、ストレートタックエンド、リバースタックエンド、タックトップ・オートボトム、タックトップ・スナップロックの四つです。端部フラップの折り込み方向、底のロック方式、手作業や機械での詰めやすさがそれぞれ異なります。
多くのブランドは見た目でカートンを選びます。しかし問題が表面化するのは、たいてい後工程の梱包作業台です。タック&フォールド包装にはいくつもの構造があり、閉じてしまえば見分けがつきませんが、300 gのガラス瓶が底のフラップに載ったとき、横型カートナーが端部フラップを押し込んで閉じるとき、あるいは臨時スタッフが昼までに2,000のスナップロック底を組み立てなければならないときには、挙動がまるで違います。スタイルを誤ると、お客様の手の中で底が開いたり、前面のアートワークが切り口で分断されたり、折りたたまれたカートンが厚すぎてマガジンに入らず自動ラインが止まったりします。このガイドでは、各タックスタイルの設計の仕組み、閉じた状態が保たれる理由、手作業ラインと自動ラインでの適性を解説します。アートワークを描き始める前に構造を決めるための手引きです。
タックボックスとは?その意味と構造
タックボックスは、打ち抜いた板紙のシートから作られる折りたたみカートンです。側面の継ぎ目1か所は加工会社で糊付けされ、カートンは平らな状態で納品されます。少なくとも片方の端は、タックフラップで閉じます。タックフラップとは、蓋パネルから伸びる舌状の部分で、カートンの壁の内側に差し込まれ、摩擦で保持されます。「タックボックスの意味」を調べる際の決め手となる特徴は、次の点です: 端部は接着剤ではなく、タックによって閉じられます。 たとえば、包装用語に関する国際規格である ISO 21067-1:2016[1] は、バイヤーと加工会社の間で「カートン」「折りたたみカートン」といった共通の用語を提供し、仕様の誤読を防ぐのに役立ちます。
タック型のブランクは、どれも同じ部位で構成されています:
- 主パネル四面 (前面、背面、2つの側面)で、製品を包みます。
- のりしろ(メーカーズジョイントとも呼ばれる部分)で、反対側の端と接着されて筒状のスリーブを形成します。
- 蓋パネル は、上部や底部にあって開口部を覆います。
- タックフラップ は、蓋パネルに付いていて、カートンの中へ差し込まれます。
- ダストフラップ は、側面パネルに付いていて、最初に折り込まれて角を埋め、タックの当たり面になります。
- 罫線は、各パネルを決まった位置で折り曲げるために、押し込んで付けた折り目です。
タックボックスは輸送箱ではありません。段ボールの輸送用容器は別の実施規格の対象で、たとえば ファイバーボード製輸送箱の製作に関するASTM D5118/D5118M[2]があります。板紙のタックカートンは、小売用および一次陳列用の包装です。宅配網で運ばれる場合は、通常、外側の輸送用外箱に入れて運ばれます。
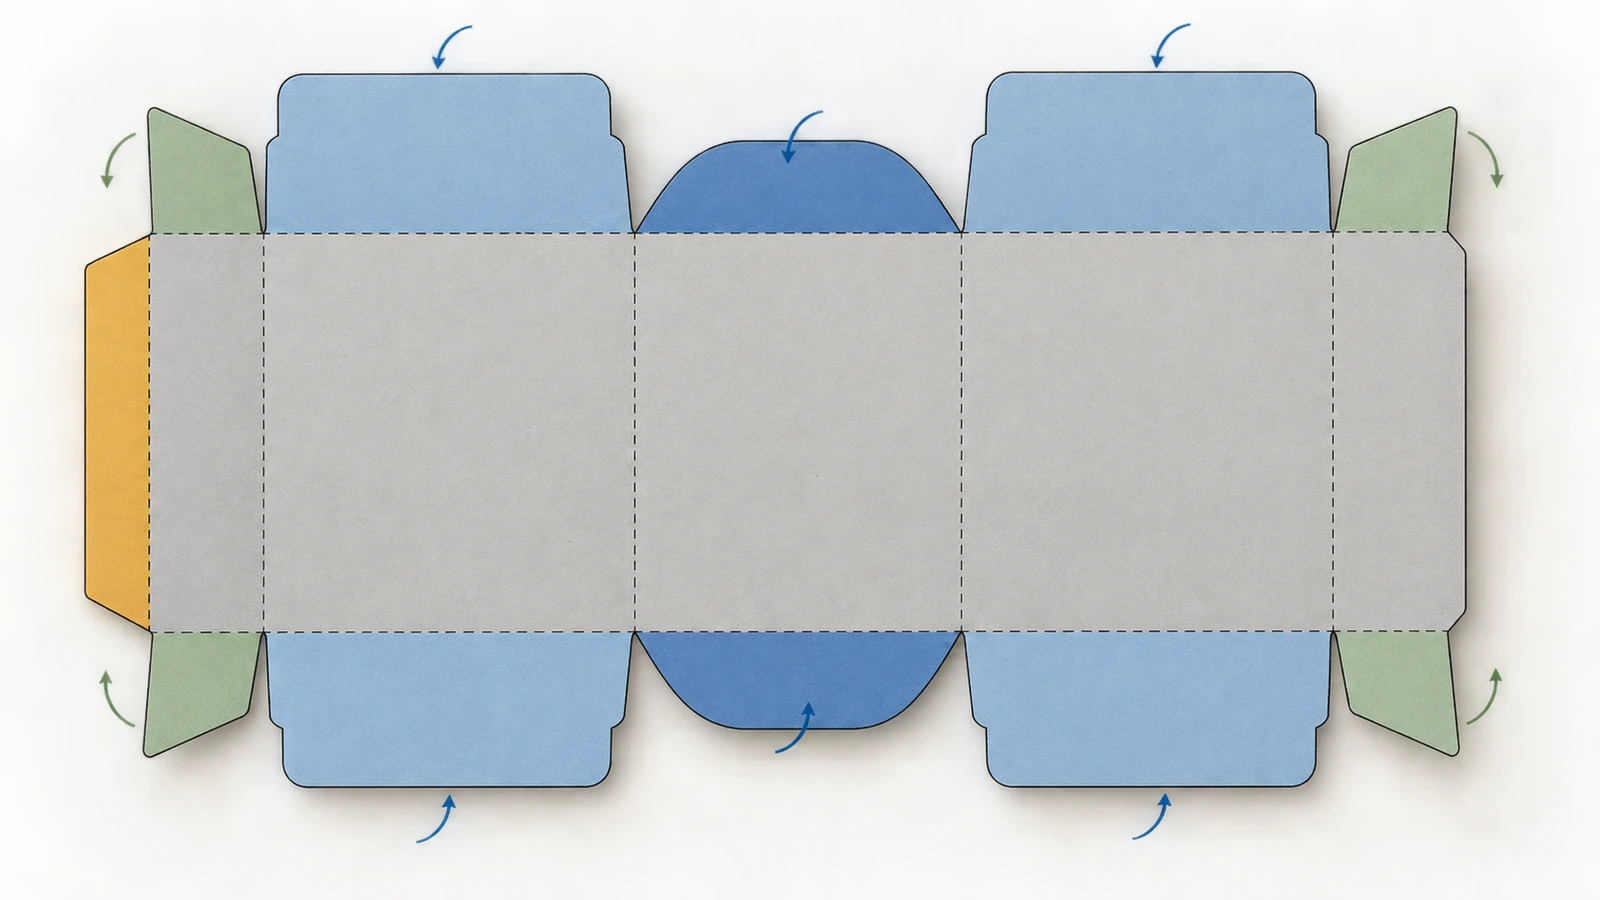
タック&フォールド包装が閉じた状態を保つ仕組み:フラップの設計
タックエンドを閉じておくのに接着剤は使いません。閉じ具合はすべて形状と摩擦で決まるため、展開図のわずかな差で、カートンがしっかりした印象になるか頼りない印象になるかが分かれます。
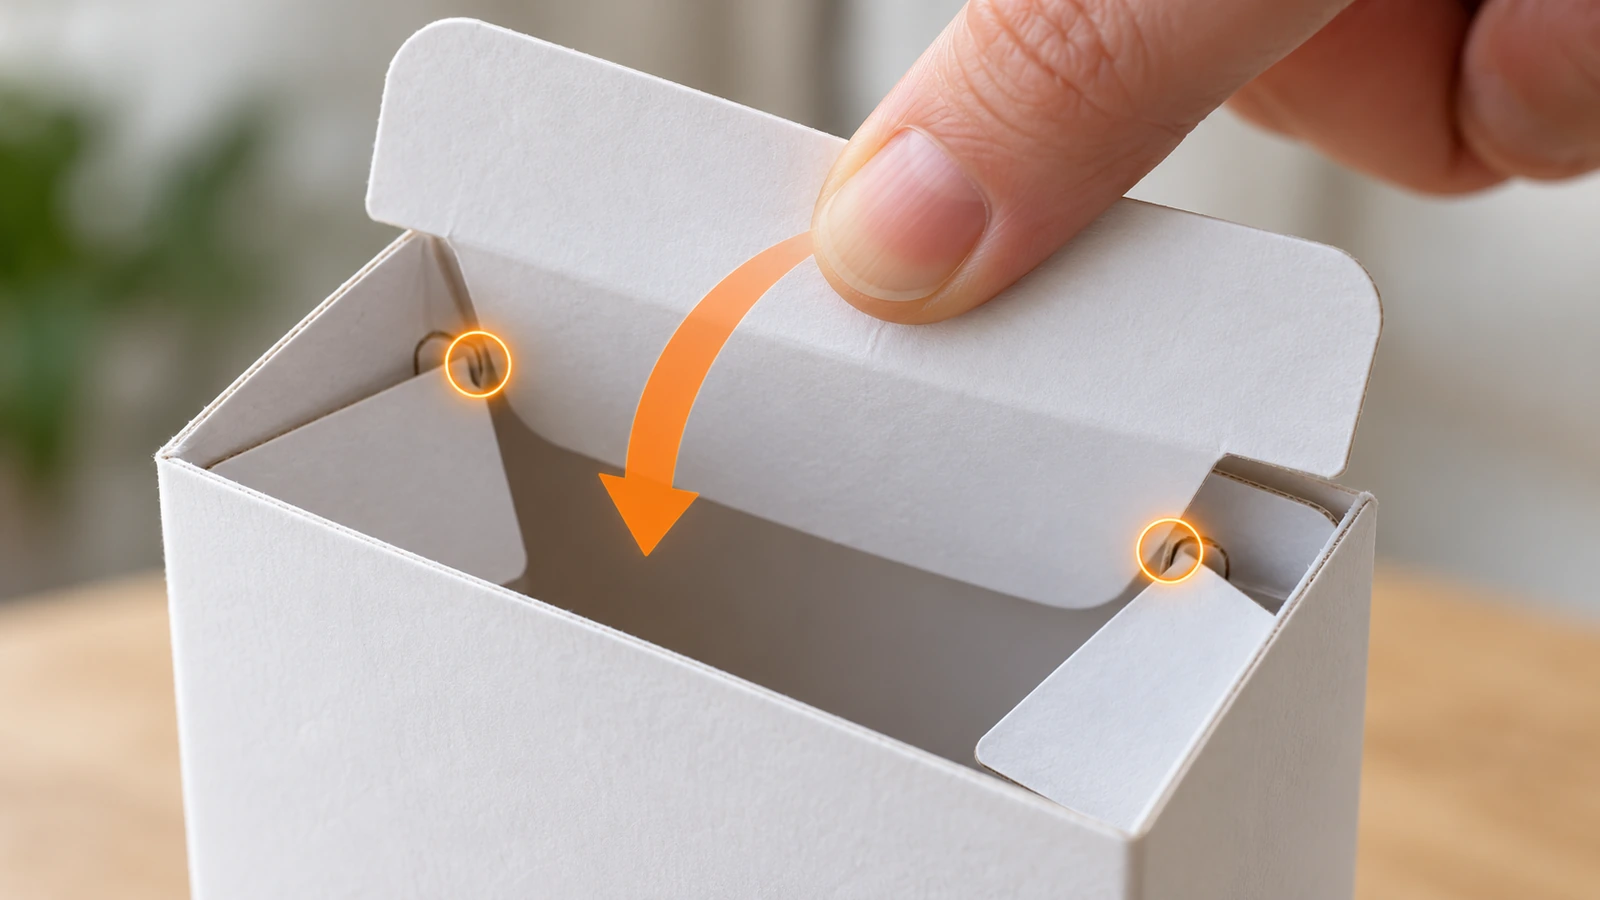
摩擦ロック。 タックフラップは縁がわずかに湾曲または角度を付けた形で、開口部よりも少し幅広く抜かれています。差し込むと、その縁がパネル壁の内側と折り込まれたダストフラップにこすれます。はまりが緩いと端部が跳ね開き、きつすぎるとフラップが座屈したり、閉じる際に罫線が裂けたりします。
スリットロック(ロックタブ)。 タックフラップが蓋パネルに接する位置に小さなスリットを入れ、ダストフラップに設けた対応する肩部に引っ掛けます。タックが肩部を越えて押し込まれると、意図的に引き出さない限り抜けません。この簡単な抜き型の工夫は、材料を増やさずにタックエンドの保持力を高める最も一般的な方法です。
ダストフラップの形状。 ダストフラップはタックフラップとぶつからないよう、先細りや丸みを付けることがよくあります。長すぎると重なって蓋パネルを外側に押し出し、バイヤーから苦情が出る「端部の膨らみ」の原因になります。短すぎると角に隙間ができ、タックが当たる面がなくなります。
指かけの切り欠きと罫線。 前面パネルの半月形の切り欠きから指を入れて、タックを開けられます。罫線の深さと、主な折り目に対する板紙の繊維方向によって、各パネルの折れの鋭さと、カートンの反りにくさが決まります。この二つは板紙の等級ごとに加工会社が設定するため、あるキャリパー(紙厚)で通用する展開図が、別のキャリパーでも通用するとは限りません。
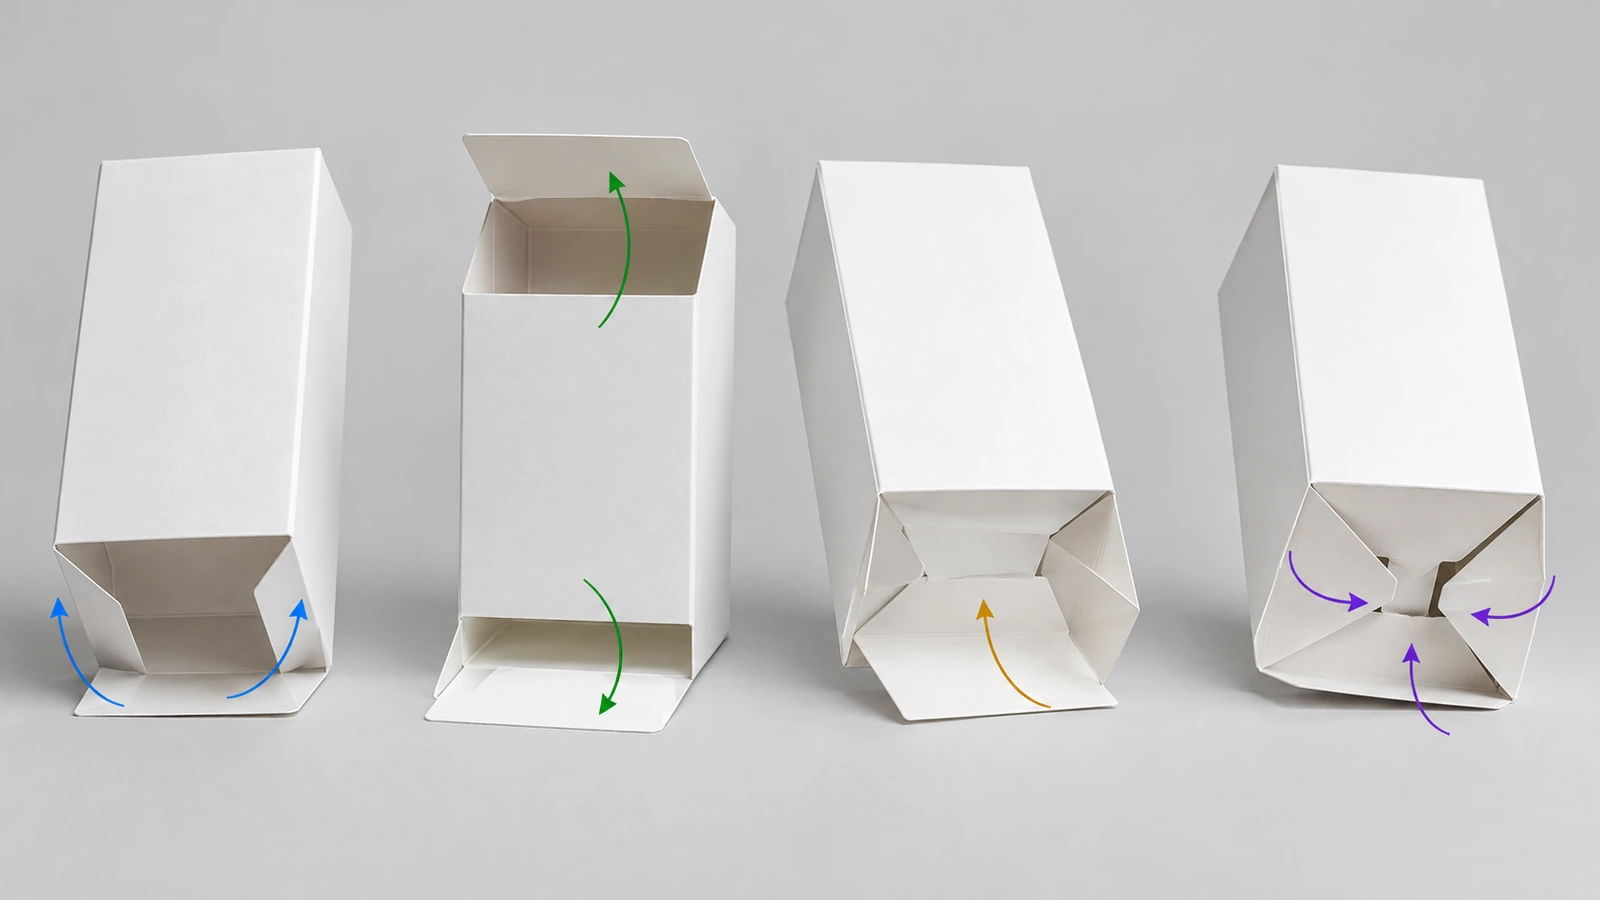
四つの基本タックスタイルを一つずつ解説
1. ストレートタックエンド(STE)
二つの蓋パネルは、同じ主パネルからつながっています。そのため上下のタックは同じ方向、一般に背面側へ折り込まれ、前面パネルは上端から下端まで途切れのない一つの面として見えます。この前面のすっきり感こそ、STEが化粧品、パーソナルケア、窓付きカートンで広く使われる最大の理由です。そのトレードオフは印刷用の用紙の面付けに現れます。両方のタックが同じ側から伸びているため、ブランクを互い違いに入れ子にできず、一部の業界分析では、レイアウトによってはリバースタックより板紙の使用量がおよそ8–10%多くなると見積もられています。この数字は特定のレイアウトでの材料使用量を示すもので、価格の固定的な差ではありません。STEを検討中なら、当社の カスタムストレートタックエンドボックス のページで、サイズ、素材、見積もりについて詳しく解説しています。
2. リバースタックエンド(RTE)
上部の蓋は一方の主パネルから、底の蓋は反対側の主パネルからつながっているため、二つのタックは互いに逆方向に折れます。これによりブランクを用紙上でかみ合わせて配置でき、歩留まりが向上することが多くなります。対称な形状は、大量のエンドロード式カートニングにも向いています。代償は見た目です。一方の端が前面パネルに切り口を見せるため、アートワークはそれを避けて配置する必要があります。
3. タックトップ・オートボトム(クラッシュロック)
底のフラップは、加工会社で一部あらかじめ糊付けされています。平らなカートンを押し開くと、底がひと動作で所定の位置に倒れてロックされ、上部は通常のタックで閉じます。糊付けされた底はタック式の底より重さに耐えるため、キャンドル、ジャー、ボトルに向いています。折りたたまれたカートンは厚みが増し、加工会社によっては糊付け工程が加わるため、通常のタックエンドより価格が高めになるのが一般的です。
4. タックトップ・スナップロック(1-2-3ボトム)
底は四枚のフラップでできており、順番に折ってかみ合うまで押し込みます。あらかじめ糊付けはされないため、加工会社の工程はシンプルで、カートンは完全に平らな状態で出荷されます。ロックした底はタックエンドより荷重に耐えます。代償は手間です。カートンごとに手作業でロックする必要があり、手順を誤ると底が収まりません。
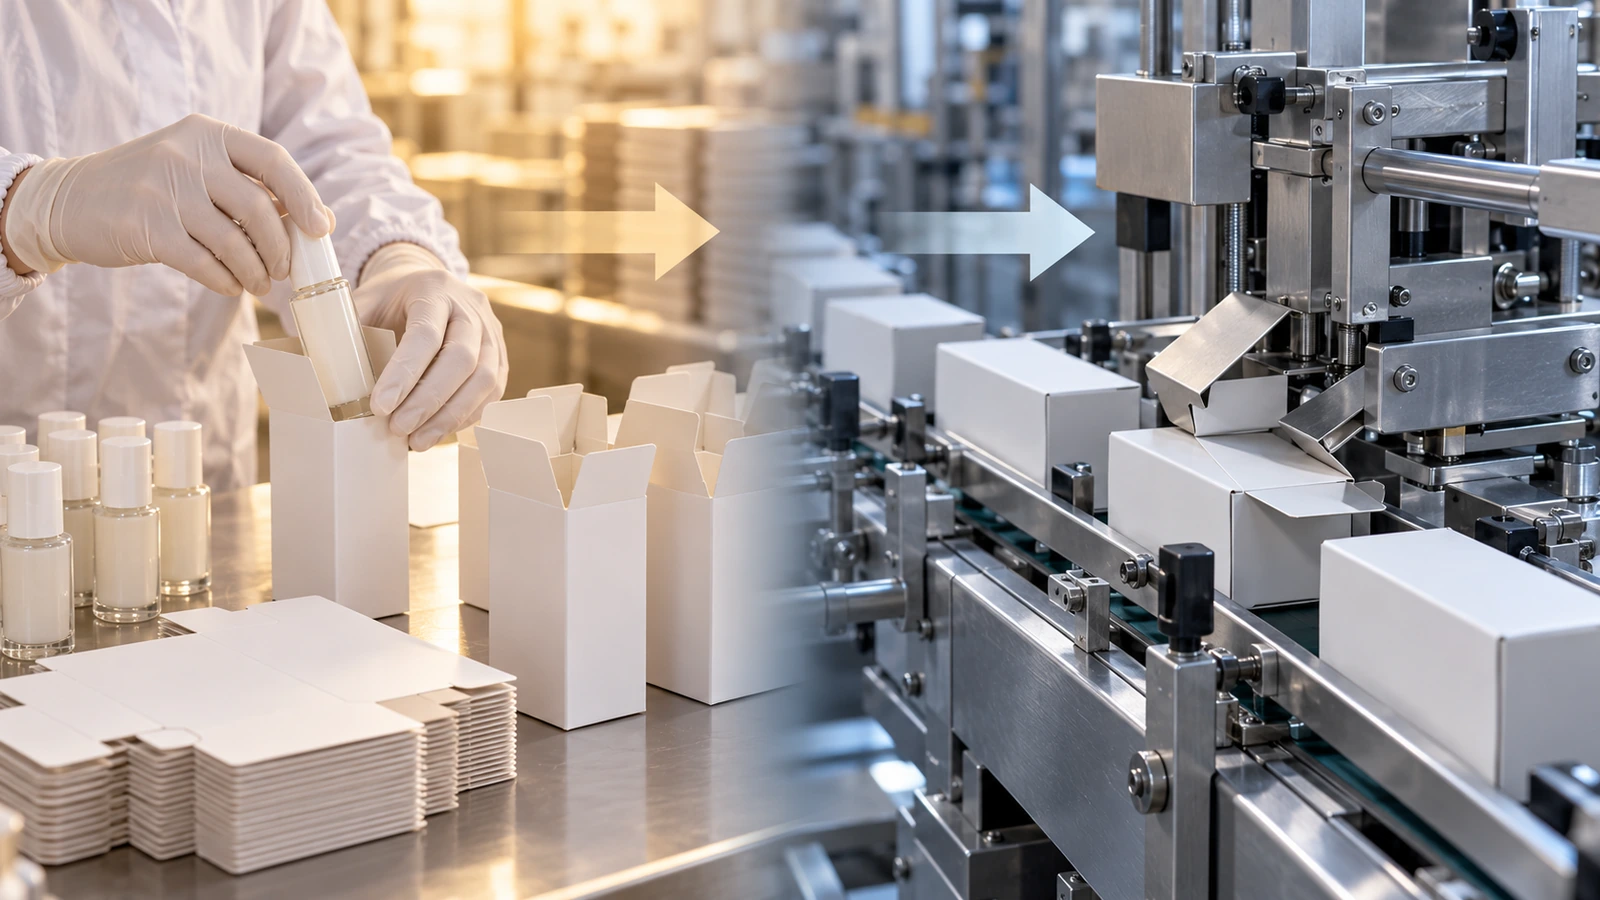
手作業ラインと自動ラインでの詰め作業の特性
カートンの構造によって、詰めるのに必要な手の動作数が決まります。各設計の動作数を数えれば、ラインテストを行う前にスタイルを比較するための信頼できる目安になります。
| スタイル | 手作業の手順(構造から) | 代表的な動作数 | 自動化への適性 |
|---|
| STE | スリーブを開く、底のダストフラップを折る、底をタックする、内容物を入れる、上部のダストフラップを折る、上部をタックする | 約5–6 | 同じ方向のタック向けに設定された横型エンドロード式カートナーに適しています |
| RTE | 手順はSTEと同じで、タックが逆方向に閉じます | 約5–6 | エンドロード式カートナーで非常に一般的で、医薬品分野でも広く使われています |
| オートボトム | 押し開く(底が形成される)、内容物を入れる、上部のダストフラップを折る、上部をタックする | 約3–4 | 手作業では最速。機械の場合は、糊付け済みの底に対応したエレクト式またはトップロード式の設備が必要です |
| スナップロック | スリーブを開く、底の四枚のフラップを順に折る、押してロックする、内容物を入れる、上部を閉じる | 約6–8 | ほとんどが手詰めで、高速自動化向きとして選ばれることはまれです |
手作業ライン。 オートボトム式は必要な訓練が最も少なく、臨時スタッフが作業しても仕上がりが安定します。スナップロック式の底は最も慣れが必要で、「底が抜けた」という苦情の大半はここから出ます。STEとRTEはその中間で、スリットロックを付けると、詰め作業中に端部が跳ね開く数が目に見えて減ります。
自動ライン。 横型カートナーは、マガジンから平らなカートンを引き出して開き、製品を横から押し込み、ダストフラップとタックを押して閉じます。両端とも折るだけで閉じるタックエンドは、この方式に最適です。重要なのは、タックの方向、板紙のキャリパー、罫線の品質が機械の設定に合っていることです。展開図を確定する前に、お使いのカートナーが受け付けるカートンのスタイルと寸法を確認してください。タックエンドは再び開けられるため、不正開封防止が必要な場合は、封かんラベルやミシン目入りの引き裂き機構を、別の設計判断として追加します。
輸送。 段ボールの外箱に入れて出荷する板紙のタックカートンは、その全体を一つのシステムとして試験する必要があります。 ASTM D4169[3] は、取り扱い、振動、圧縮を含め、輸送システム全体を対象とした流通危害のシーケンスを定めています。小売用カートン単体の落下試験は、誤解を招くことがあります。
タック&フォールド包装のスタイル比較
| 項目 | STE | RTE | オートボトム | スナップロック |
|---|
| フラップの方向 | 両方のタックが同じ向き | タックが逆向き | 上部はタック、底は糊付け | 上部はタック、底はかみ合わせ式 |
| 前面パネル | 途切れなし | 前面に切り口が一か所 | 上部はすっきり、底は平ら | 上部はすっきり、底は平ら |
| シート歩留まり | 低めになりやすい | 高めになりやすい | レイアウト次第 | レイアウト次第 |
| 底の耐荷重 | 軽量向き | 軽量向き | 中程度から高め | 中程度から高め |
| 加工会社の工程 | 側面の継ぎ目の糊付け | 側面の継ぎ目の糊付け | 側面の継ぎ目と底の糊付け | 側面の継ぎ目の糊付け |
| 最適な詰め方 | 手作業またはエンドロード式機械 | エンドロード式機械または手作業 | 手作業での高速詰め | 少量の手詰め |
| 主な用途 | 化粧品、窓付きカートン、ギフト | 医薬品、大量販売の小売品 | キャンドル、ジャー、ボトル | 重めの小売品、少量生産 |
タックスタイルを選ぶ五つのステップ
- 中身を入れた状態の重さを量る。 口紅、サシェ、カードのような軽いものは、タック式の底で対応できます。ジャー、ボトル、持ち上げたときに底に荷重がかかるものは、オートボトムかスナップロックにしてください。板紙の等級、カートンのサイズ、インサートによって結果が変わるため、すべてのタックカートンに共通する重量の上限はありません。実物のサンプルで確認してください。
- 前面パネルがどれだけ重要かを決める。 アートワークや窓を端から端まで通す必要があるなら、STEがその面を守ります。シート歩留まりと機械速度を優先するなら、通常はRTEが有利です。
- スタイルをラインに合わせる。 大量の手詰めにはオートボトムが向いています。既存のエンドロード式カートナーがあるなら、すでに流している寸法でSTEかRTEが適します。少量の手詰め生産なら、スナップロックの手間も吸収できます。
- 規制の境界を確認する。 カートンが食品に触れる、または食品の近くに置かれる場合は、板紙、インク、コーティング、接着剤を FDAの食品接触に関するガイダンス[4]に照らして確認してください。「食品安全」という表示だけでは、何の証明にもなりません。規制対象の家庭用品では、 CPSCのチャイルドレジスタント包装の要件[5]が適用されることがあり、標準的なタックエンドはこれを満たしません。
- 廃棄・リサイクルまで見据える。 リサイクル性が重要な場合は、フィルムラミネートではなく、水性コーティングを施した無地の板紙を選び、繊維に関する表示は FSCのCoC(管理の連鎖)認証ラベル[6] (FSC 100%、FSC Mix、FSC Recycled)で確認してください。FSCが認証するのは繊維の出所であり、カートンがリサイクルできるかどうかではない点にご注意ください。最新の状況については、 AF&PAの報告[7] によると、2024 U.S.の紙のリサイクル率は60–64%、段ボールのリサイクル率は69–74%です。 EPAの2018年の数値80.9%[8] は、紙・板紙パッケージを対象に異なる算出方法を用いているため、AF&PAの数値と直接比較しないでください。 Sustainable Packaging Coalition[9] は、米国のリサイクル可能性の定義が厳格化しているため、窓やラミネートはより慎重に確認する必要があると指摘しています。
スタイルが決まったあとの作業、つまり内寸の測定、板紙の等級の選定、アートワークの準備、検査基準の設定は、製品ごとに異なります。これらの手順は当社の ストレートタックエンドボックスの製品ページ で説明しており、ここでは繰り返しません。
よくある質問
よくある質問:タック&フォールド包装とは?
1枚のシートから打ち抜かれ、側面の継ぎ目で糊付けされ、平らな状態で出荷され、テープではなくタックフラップで閉じる折りたたみ板紙カートンの総称です。ストレートタック、リバースタック、オートボトム、スナップロックの四つが基本のバリエーションです。
よくある質問:ストレートタックボックスとリバースタックボックスの違いは?
ストレートタックボックスでは、両端のタックが同じ方向に折れるため、前面パネルが途切れません。リバースタックボックスでは、タックが逆方向に折れます。そのためブランクを用紙上で入れ子に配置でき、歩留まりが良くなりますが、前面に切り口が一か所残ります。
よくある質問:重いものに最も強いタックスタイルは?
オートボトムとスナップロックの底は、タック式の底より荷重に耐えます。底が摩擦で保持されるのではなく、糊付けまたはかみ合わせで固定されるためです。ガラス製品や、宅配で送る重いものには、インサートと輸送用の外箱を追加してください。
よくある質問:タックボックスは自動カートニング機で使えますか?
はい。STEとRTEは、両端とも折るだけで閉じるため、横型エンドロード式カートナーでは標準的に使われています。オートボトムのカートンには、糊付け済みの底に対応した設備が必要で、スナップロックはほとんどが手詰めです。お使いの設備が受け付けるスタイルと寸法は、機械メーカーにご確認ください。
よくある質問:タックエンドボックスに接着剤は必要ですか?
側面の継ぎ目は加工会社が糊付けし、オートボトムのカートンは底も糊付けされています。端部の蓋そのものは、摩擦とスリットロックで閉じた状態を保ちます。重い製品や不正開封防止の要件がある場合は、封かんラベルやテープを追加することもあります。
よくある質問:タックボックスはリサイクルできますか?
無地の板紙のタックカートンは、一般に古紙のリサイクルの流れに適合します。フィルムラミネート、プラスチックの窓、メタライズコーティング、食品残渣はリサイクル性を下げることがあり、受け入れの可否は地域のプログラムによって異なります。
要点
- タックカートンは共通の用語を使うため、仕様を曖昧さなく記述できます。 — ISO 21067-1:2016は、包装に関する一般用語を定義しています(出典)
- 小売用カートン単体ではなく、輸送システム全体を試験する。 — ASTM D4169のシーケンスは、取り扱い、振動、圧縮の危害を対象としています(出典)
- 繊維の認証とリサイクル性は、別々の主張である。 — FSCのラベルは3種類で、100%、Mix、Recycledです(出典)
- サステナビリティの訴求には、最新で一貫したリサイクルデータを使う。 — 米国の紙のリサイクル率は60–64%で、これは2024年の値です(出典)
- 折りたたみカートンの需要は緩やかに伸びており、焦点は効率に移っている。 — 年平均の需要成長率は約0.8%、予測期間は2024–2029年です(出典)
まとめ
タック&フォールド包装は、好みで選ぶものではなく、設計によって調整できるトレードオフの組み合わせです。STEは歩留まりをいくらか犠牲にして、すっきりした前面を得ます。RTEは前面のすっきり感を犠牲にして、歩留まりとカートナーの速度を得ます。オートボトムは糊付け工程を加えることで、カートンがひと動作で組み上がり、より重いものに耐えます。スナップロックはあらかじめ糊付けしない代わりに、手作業の手間が増えます。折りたたみカートンの需要は、年率およそ0.8%、2029年まで緩やかな伸びにとどまる見通しで( Packaging Diveによる業界予測の報道[10])、優位に立つのは、印刷の前に構造を製品の重量と梱包ラインに合わせるブランドです。途切れのないすっきりした前面パネルを重視するなら、当社の 工場直販のストレートタックエンドボックス をご覧のうえ、ご希望の寸法でお見積もりをご依頼ください。


 ブログPDF(オフライン用)


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成