オーダーメイドのストレートタックエンド箱は、継ぎ目のないすっきりした正面パネル、同方向に差し込むフラップ、フルカラー印刷、平らな状態での出荷を組み合わせたものです。正確な寸法と高い陳列効果が求められる軽量小売商品に適しており、重量物や壊れ物を単体で発送する宅配箱ではありません。
オーダーメイドのストレートタックエンド箱が最も適しているのは?↑
ストレートタックエンド(STE)カートンは、汎用の既製箱以上の品質が必要でありながら、硬質ギフト箱や段ボール輸送箱までは必要としないブランド向けです。主な購入者には、化粧品メーカー、スキンケアブランド、サプリメント会社、菓子メーカー、専門食品事業者、電子機器アクセサリー販売者、サブスクリプションサービス、複数SKUを扱うD2Cブランドなどがあります。
この構造は、主表示面を視覚的に途切れさせたくない場合に効果を発揮します。上下の差し込みフラップは同じ方向に閉じ、背面側に配置できるため、正面をロゴ、商品名、説明、窓、販促グラフィックに広く使えます。そのためSTEカートンは、美容液、石けん、茶、キャンディー、香水、小瓶、ブランド入りサンプルキットなど、棚で正面を見せる商品に自然に適合します。
発注数量だけで購入仕様が決まるわけではありません。通常は数量よりも、商品重量、寸法、販売チャネル、必要な仕上げ、規制対応、デザイン版数、納期が適切な仕様を大きく左右します。同じカートン形式でも、5 SKUで各種展開する100個の発売案件と、単一仕様の10,000個生産ではコスト構造が異なります。
カスタマイズされた見せ方への需要は、この箱形式に限らず商業的に重要です。Fortune Business Insightsは、2025年の世界のカスタム包装市場における北米のシェアを40.09%と報告しています。この数値はSTE分野ではなく、より広い市場を示すものですが、同地域における小ロットカスタマイズ、ブランディング、リサイクル可能な紙系包装の重要性を裏付けています。北米のカスタム包装市場シェア[1]をご覧ください。
不十分な仕様が、単純なカートンを高額な問題に変えるのはなぜ?↑
問題: PDF上では正しく見えるカートンでも、梱包時に不具合が生じることがあります。内寸と外寸の取り違え、ダストフラップ同士の干渉、窓から見える位置のずれ、小さな文字が折り線にかかる問題、コーティングによる想定色や手触りの変化などです。
悪化: こうした誤りは量産後に影響が拡大します。箱がきつすぎれば梱包ラインが遅れ、緩すぎれば商品が動き、罫線が弱ければ割れ、色が合わなければブランドの一貫性が損なわれます。未検証の小売用カートンを宅配箱として使えば潰れることもあります。その結果、発売日は遅れ続け、在庫が資金と倉庫スペースを消費します。
解決策: カートンを設計された包装部品として扱います。商品を明確にし、内寸を指定し、構造サンプルを確認し、印刷校正を承認し、測定可能な受入基準を記録し、表示単価だけでなく着地総コストを比較します。この工程なら、修正費用が低い早期段階でリスクを処理できます。
目次
ストレートタックエンド箱とは何か、また何ではないのか?↑
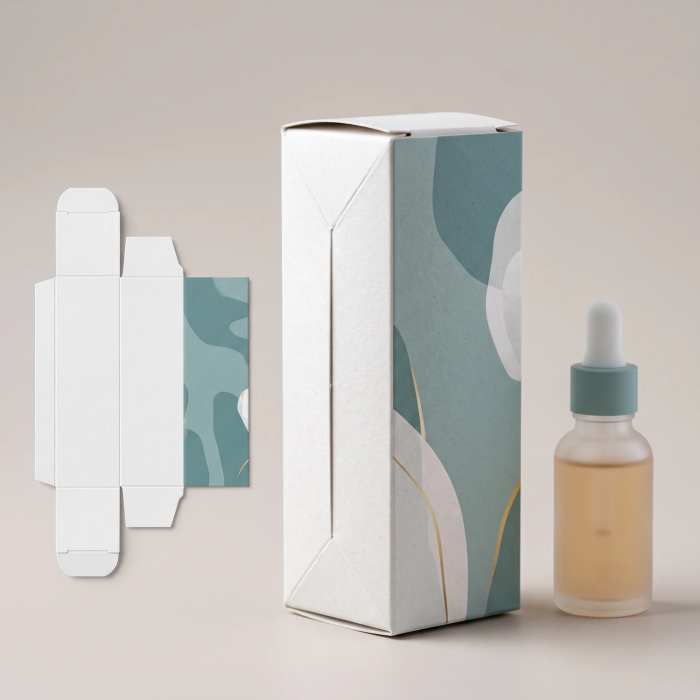
ストレートタックエンド箱は、上蓋と底蓋の差し込みフラップが同じ方向に閉じる紙器です。通常の展開図には、4つの主要胴面、糊貼りするメーカーズジョイント、2つの主要差し込みフラップ、ダストフラップ、切断線、罫線が含まれます。平らな状態で出荷され、梱包時に箱形へ組み立てます。
上下の閉鎖部を背面側に配置すると、多くの代替構造より正面パネルがすっきりし、相反する閉鎖方向で表示面が分断されないため、正面窓付きデザインにも適します。ただし同方向の構造は、一部の面付けでリバースタックエンド構造より板紙を多く使う場合があります。この素材使用量は形式名だけでなく、カートン寸法、用紙サイズ、紙目方向、面付けによって決まります。
STEは主に小売用カートンです。軽量から中程度の重量の商品を、取扱い、表面損傷、ほこり、偶発的な開封から守りますが、通常の板紙には宅配時の圧縮や衝撃に耐える段ボールの中芯がありません。重いボトル、ガラス容器、壊れ物、D2C配送には、中仕切り、スナップロック底、オートロック構造、マイクロフルート段ボール箱、または別の輸送箱が必要になる場合があります。
公開されているサプライヤー仕様からも、「板紙」だけでは素材説明として不十分だと分かります。ある市場例では14 pt、18 pt、24 ptのカード紙が用意され、それぞれ公称厚さ0.014、0.018、0.024 inchとされています。これは特定サプライヤーの選択肢であり、普遍的な耐荷重値ではありません。公開されているSTE素材仕様[3]をご覧ください。
見積もり前に寸法、素材、可読性をどう指定する?↑
推定した箱寸法ではなく、実物の商品から始めます。キャップ、シール、ディスペンサー、ラベル、突起部を含む実際の量産品について、最大の長さ、幅、奥行きを測ります。商品の正味重量と梱包後総重量は分けて記録します。中仕切り、リーフレット、小袋、複数の商品を入れる場合は、完全な包装状態を組み立ててから内寸を決めます。
- 寸法表記を明示する。 数値を内寸の長さ × 幅 × 奥行きとして記載し、どの面が正面かを示します。
- ばらつきを測る。 ボトル、手作り品、充填済みパウチに差がある場合は、複数の商品を検査します。
- 適合状態を定義する。 商品を滑らかに取り出せる状態、摩擦で保持する状態、中仕切りで固定する状態のどれにするか指定します。
- 閉鎖部を確認する。 差し込みフラップが完全に収まり、ダストフラップが重なったり、パネルを外側へ押したりしないことを確認します。
- 可読領域を確認する。 原材料、警告、バーコード、小さな文字を、切断部、折り部、糊代、窓の縁から離します。
- 白無地サンプルを承認する。 可能な限り量産品相当の厚さを使います。薄紙の模型では板紙の剛性や罫線の挙動を検証できません。
用紙は商品と販売チャネルに合わせて選びます。SBSは明るい印刷面を持ち、化粧品や高級小売商品に適します。クラフト紙や未晒板紙は自然な外観になりますが、色再現が変わります。再生板紙は素材削減目標に役立つ一方、色調や表面のばらつきが生じるため、校正で再現する必要があります。FBBは剛性と重量のバランスに優れ、見栄えより保護性能を優先する場合はEフルートまたはFフルートのマイクロ段ボールが適することがあります。
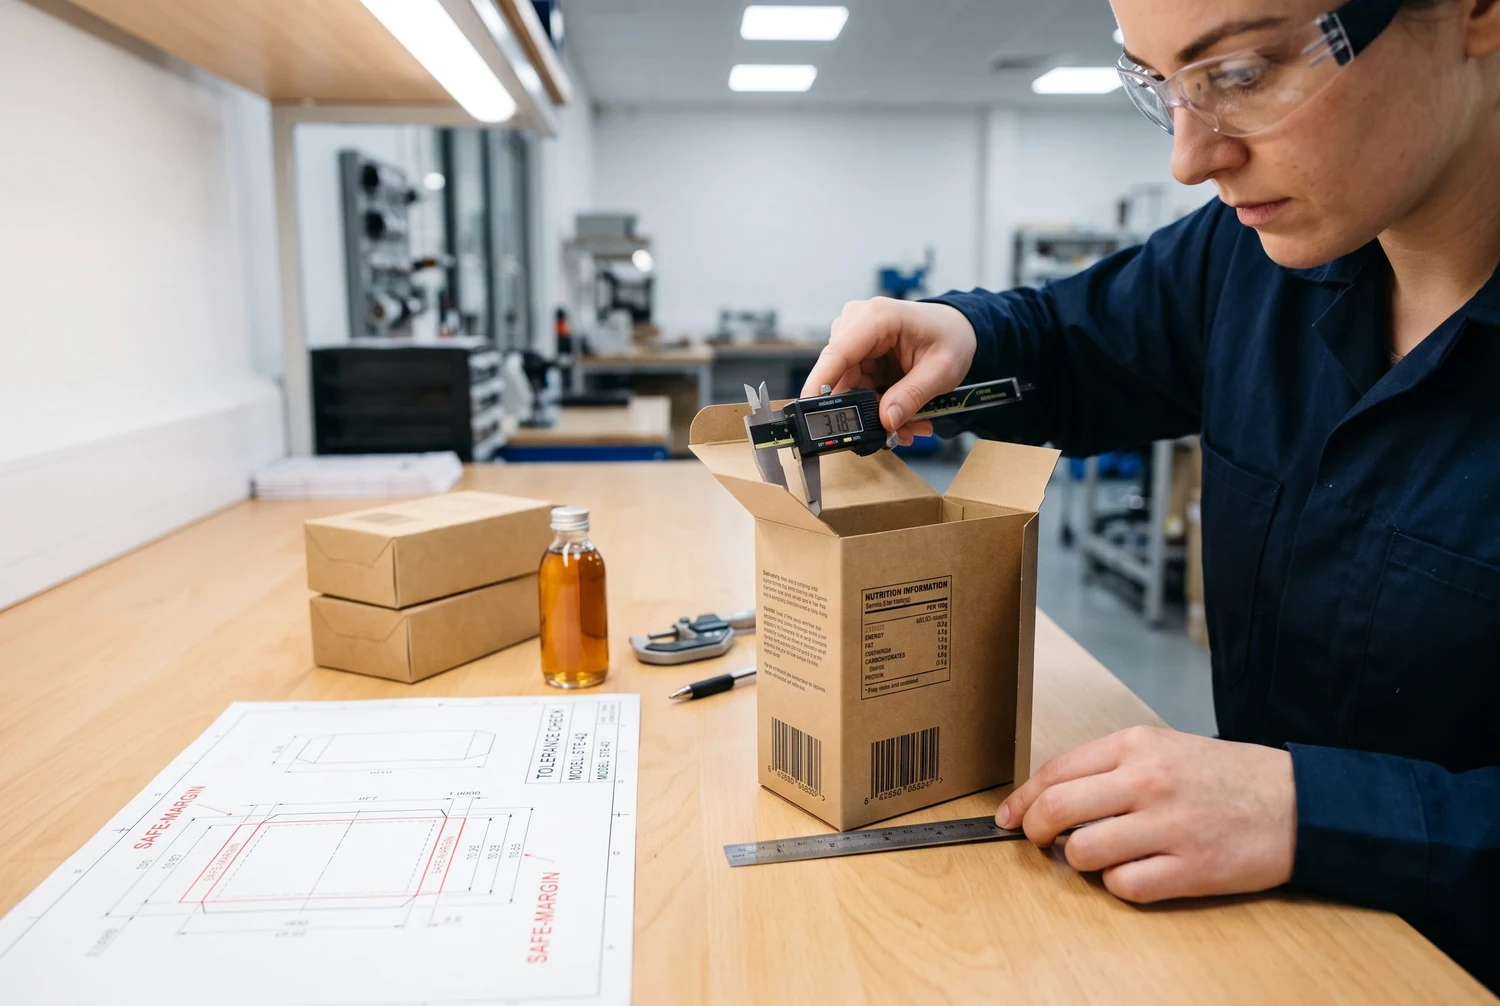
したがって実用的な見積依頼書には、内寸、商品重量、板紙グレードまたは目標紙厚、SKU別数量、印刷範囲、仕上げ、中仕切りまたは窓の要件、梱包後の納入先、納期、用途を記載します。これらがなければ、2社の見積もりが実質的に異なる箱を指している可能性があります。
不要な複雑さを加えずデザインを守る表面加工と封緘方式は?↑
| 選択肢 |
主な価値 |
購入時の確認事項 |
| 水性グロス |
鮮やかな色と軽度の擦れ耐性 |
光沢度と選択した板紙との適合性を確認 |
| 水性マット |
反射を抑えた落ち着きのある小売仕上げ |
濃いベタ色では取扱い跡の見え方が異なる場合がある |
| UVまたはスポットUV |
高いコントラストまたは部分的な視覚強調 |
見当精度が必要になり、リサイクル判断に影響する場合がある |
| ソフトタッチフィルム |
高級感のある触感 |
コストが上がり、プラスチック層が追加される |
| 箔押しまたはエンボス |
金属調または立体的なブランド表現 |
版、加工可能な最小線幅、現物校正が必要 |
| 窓 |
商品を直接見せられる |
パネルの局所面積が減り、別素材のフィルムが加わる場合がある |
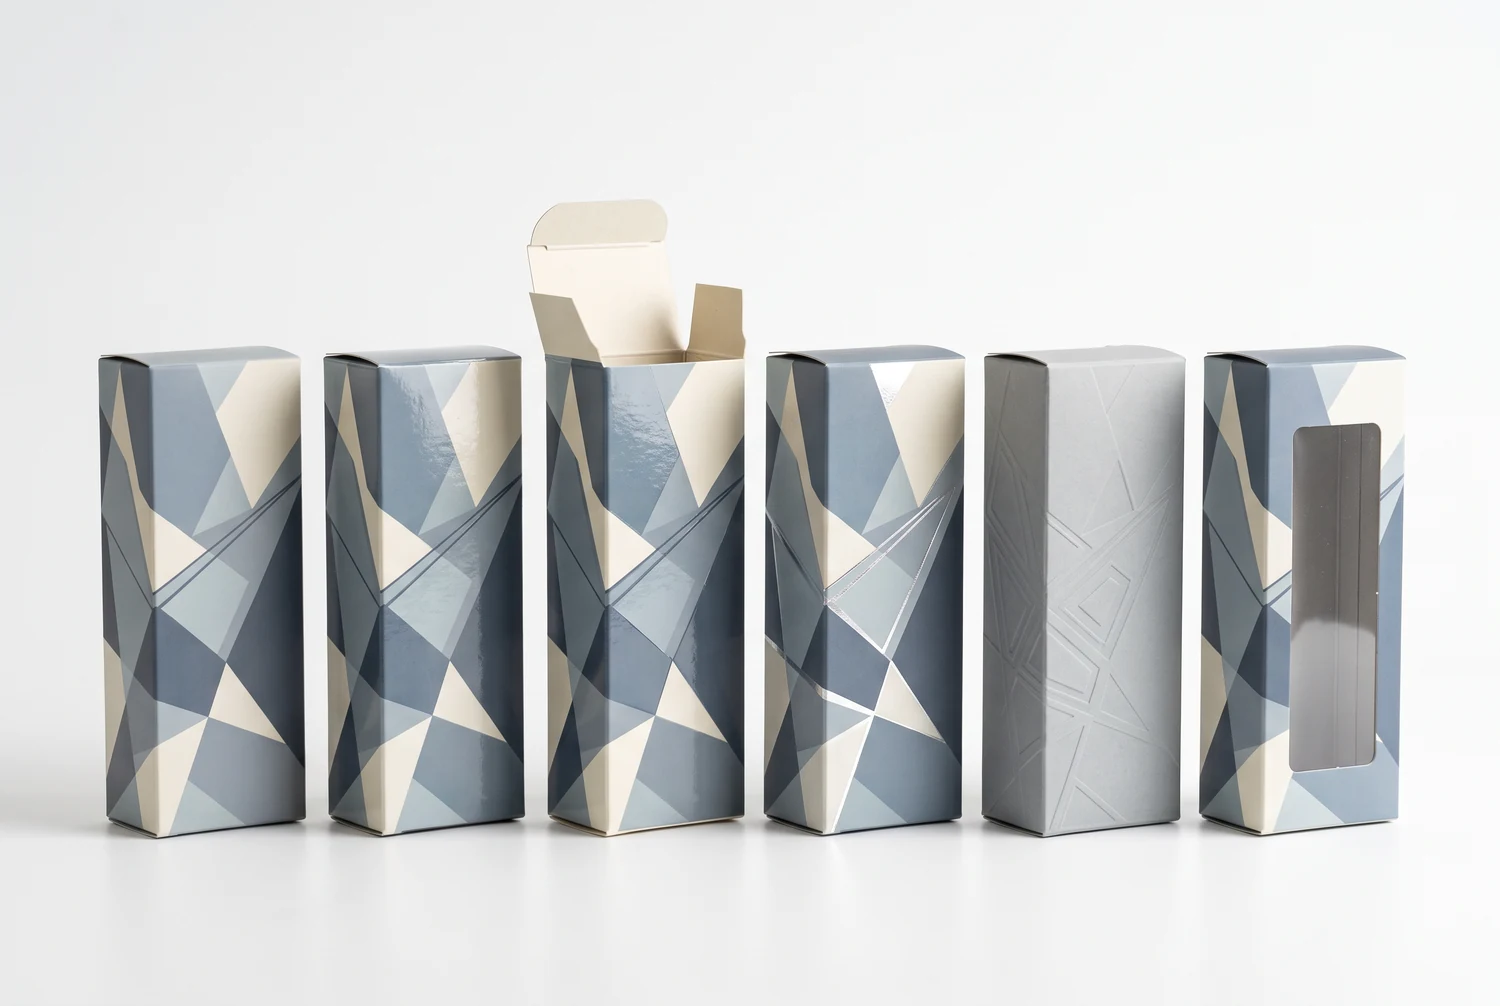
この表では視覚効果と設計上の影響を分けています。仕上げ加工は、利用可能だから増やすのではなく、擦れ防止、コントラスト、触感による位置付けなど、明確な課題を解決するために選びます。
閉鎖部の向きは日常的な使いやすさにも影響します。背面差し込み式は正面をすっきり保ち、通常は正面窓や途切れのないブランド面に適します。正面差し込み式は、繰り返し開ける包装で扱いやすい場合があります。スリットロックは閉鎖保持力を高め、開封確認が重要な場合は改ざん防止ラベルや接着シールが必要になることもあります。どれを追加しても、標準STEカートンが自動的にチャイルドレジスタント包装や重量物用包装になるわけではありません。
カートンを印刷機にかける前にアートワークをどう準備する?↑
アートワークは、寸法が似た汎用オンラインテンプレートではなく、承認済みのサプライヤー製抜型図に配置します。構造レイヤーを印刷レイヤーから分離し、切断線、罫線、ミシン目、糊代、窓、セーフゾーンを明示します。デザイン編集中にずれないよう、抜型図をロックします。
- 背景と画像は印刷会社指定の塗り足しまで延ばします。0.125 inchが一般的ですが、普遍的な値ではありません。
- リンク画像または埋め込み画像は、通常、最終サイズで実効解像度約300 dpiを使用します。
- サプライヤーのファイル規定に従い、フォントをアウトライン化または同梱します。
- 画面表示に頼らず、CMYKの配合値とPMSカラーを明確に指定します。
- 最小文字サイズ、白抜き文字、細線、リッチブラック、オーバープリント、透明効果の挙動を確認します。
- 組み立て後のカートン上で、バーコードの寸法、コントラスト、クワイエットゾーン、向き、位置を確認します。
- 重要な文字とロゴは、罫線、切断端、タブ、糊代、窓枠から離します。
- 折り畳み後に側面や背面の文言が上下逆にならないよう、全パネルを立体で確認します。
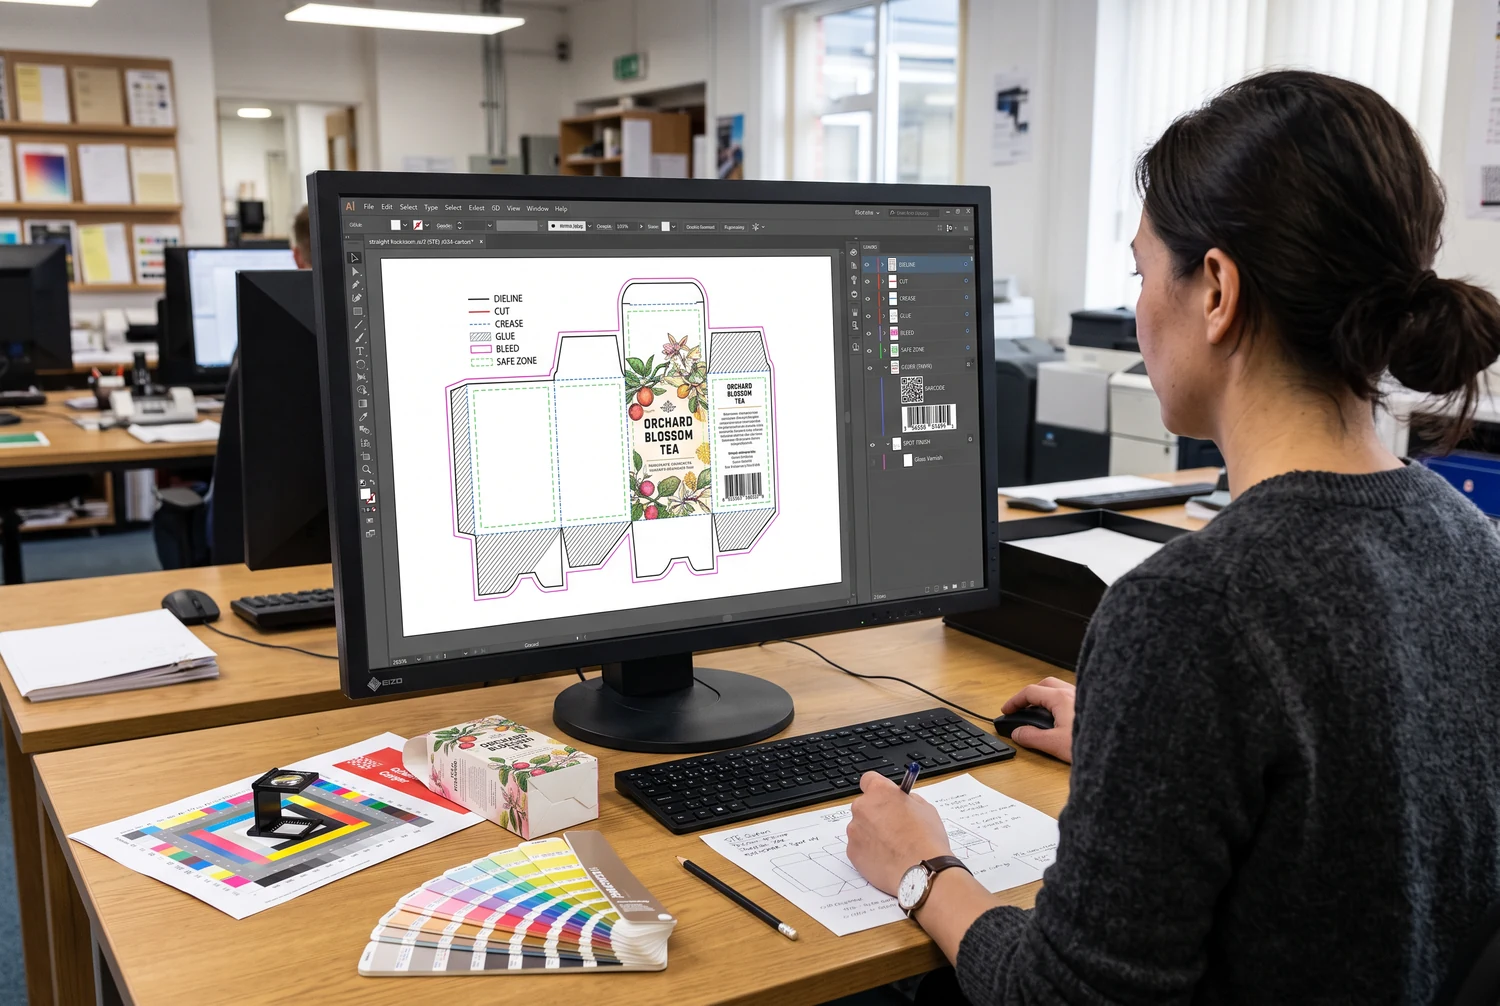
PDF校正で確認できるのはレイアウト、文言、色分解です。板紙の質感、コーティングの手触り、金属光沢、印刷機上の正確な色は再現できません。色、仕上げ、適合、店頭での見栄えが商業的に重要なら、印刷した現物サンプルを承認します。工場と購入者が単一の量産基準を共有できるよう、承認ファイル名、改訂版、校正日、素材、サンプル識別番号を記録します。
工場直販の生産工程はコストと納期のリスクをどう抑える?↑
管理された工程では、不可逆的に価値が付加される前に承認できる判断項目へプロジェクトを分解します。また、混同されがちな生産期間と総納入期間の差も明らかにします。
- 要件確認: 寸法、重量、用途、アートワーク版別数量、納入先、規制上の制約を確認します。
- 構造設計: 抜型図を作成し、板紙を選び、差し込み深さ、ダストフラップ、紙目方向、窓の支持、糊貼り部を評価します。
- 白無地サンプル: 商品の適合、梱包手順、閉鎖保持力、パネルの変形、陳列方向を確認します。
- アートワークプリフライト: 塗り足し、フォント、画像、色、バーコード位置、仕上げレイヤーを検証します。
- 印刷校正: 色の方向性、文字、仕上げ位置、組み立て後の外観を承認します。
- 量産: 印刷、コーティングまたはラミネート、打ち抜き、むしり、折り、糊貼り、計数を行い、カートンを平らに梱包します。
- 検査と出荷: ロットを承認サンプルと比較し、湿気や圧潰から守るよう梱包して、船積書類を発行します。
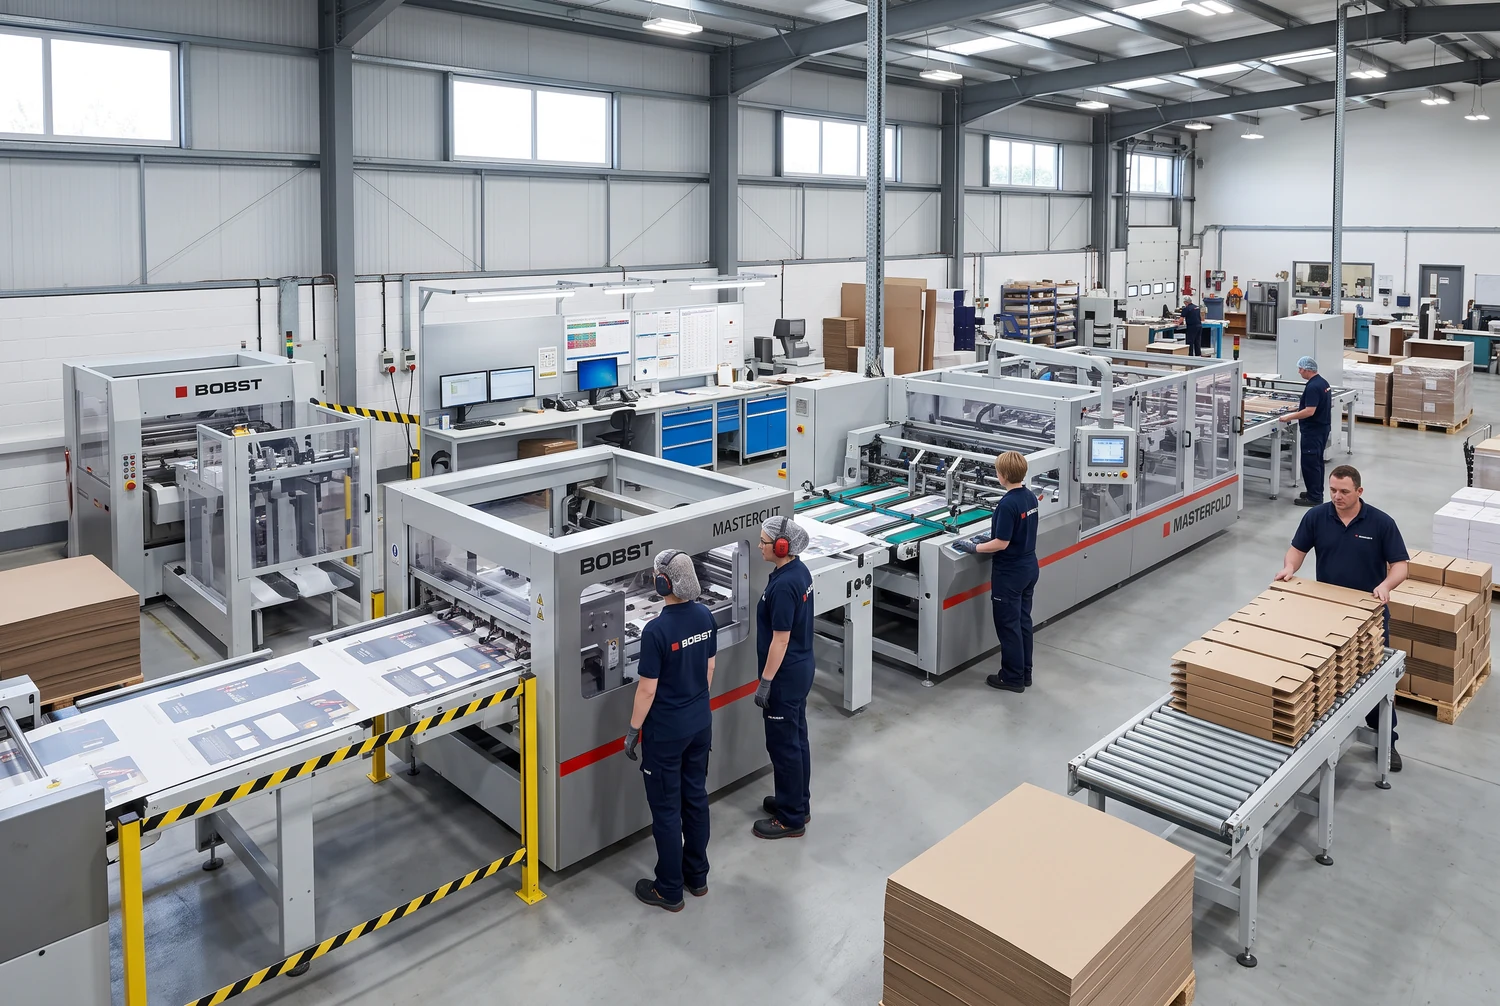
デジタル印刷は、従来の版やセットアップ要件を減らせるため、サンプル、小ロット、可変データ、頻繁なアートワーク変更に適することが多い方法です。オフセット印刷は、仕様が安定した中〜大ロットでより経済的になる場合があり、指定特色や複雑な仕上げをより厳密に管理できることがあります。500~1,500個前後という損益分岐点は計画上の仮説にすぎず、寸法、面付け、板紙、色数、仕上げ、損紙によって大きく変動します。
根拠に基づいて比較するには、まったく同じ仕様で250、500、1,000、1,500、3,000個の見積もりを依頼します。サンプリング、構造設計、型、印刷、仕上げ、梱包、運賃、税金、通関、適用関税を分けて確認します。「MOQなし」は注文を受け付ける可能性を意味しますが、セットアップ費用や不利な単価構造がなくなるという意味ではありません。
出荷前に測定可能な品質計画で何を検査する?↑
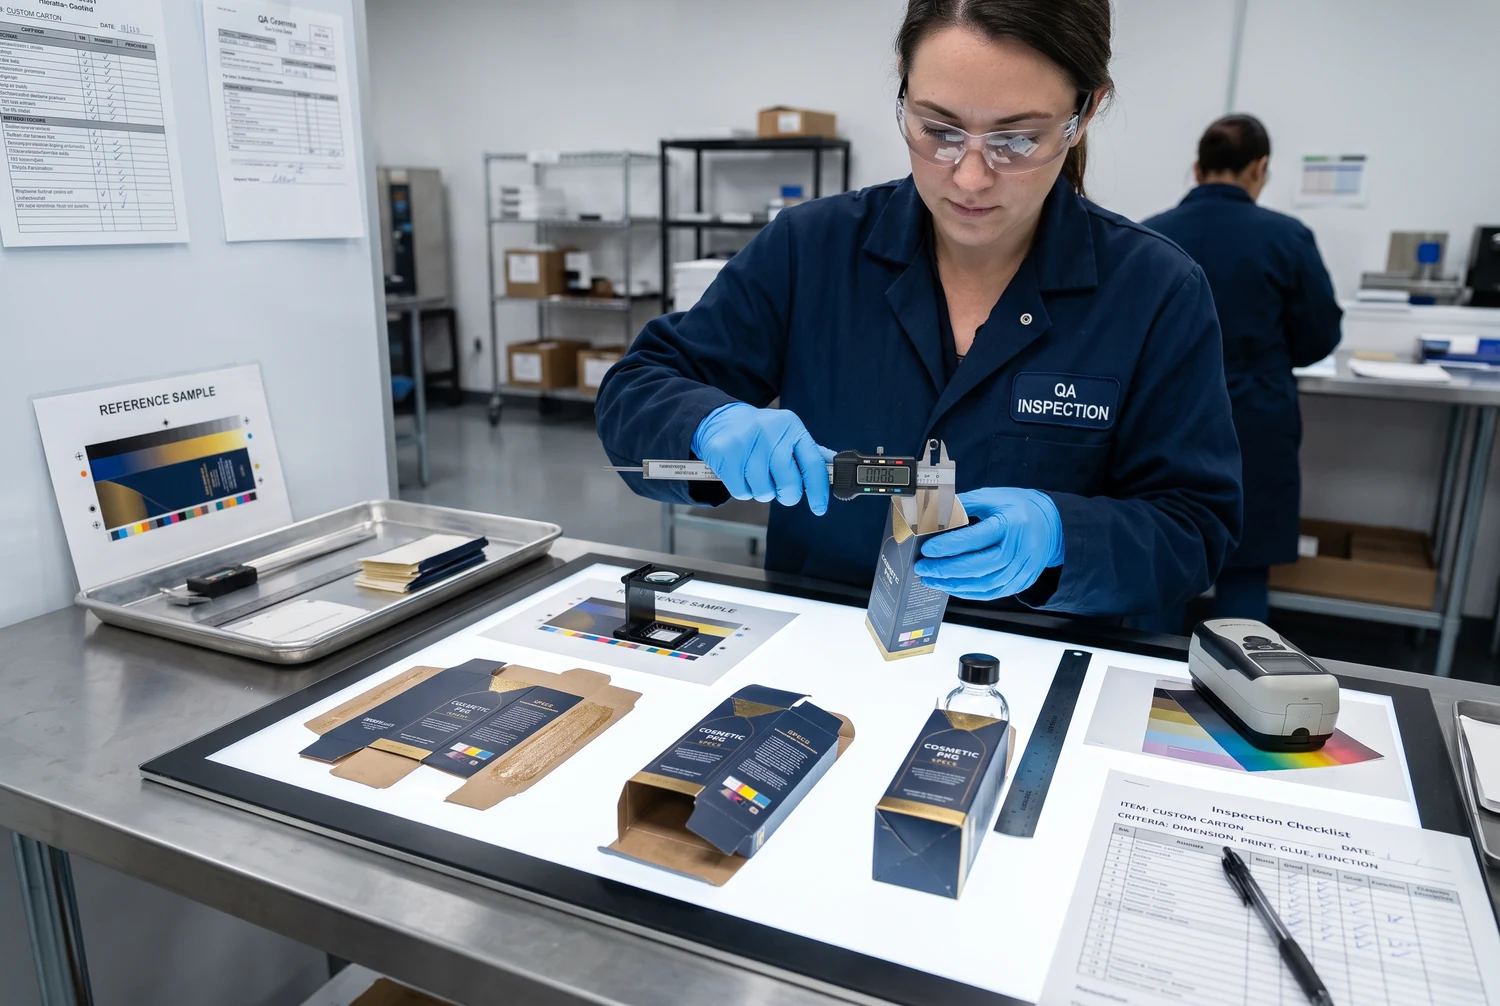
工場と購入者が検証済みの方法を持つ項目は、可能な限り数値で品質を表現します。「正確な寸法」ではなく、公称内寸、測定位置、単位、サンプル数、許容偏差を記録します。「良好な色」ではなく、承認済み現物サンプル、照明条件、測定方法、許容差を特定します。正確な素材と構造を試験し、報告書を提出できない限り、接着サイクル、耐変色性、UV耐候時間、圧縮値を宣伝してはいけません。
| 検査項目 |
測定可能な証拠 |
防止できる不具合 |
| 寸法 |
承認図面に対して記録したL × W × Dの測定値 |
緩い適合、商品の圧潰、梱包遅延 |
| 印刷見当 |
文字、箔、窓、切断端の位置測定 |
グラフィックのずれとセーフゾーンの露出 |
| 色 |
承認済み印刷サンプルまたは合意した機器測定許容差 |
ロット間のブランドカラー不一致 |
| 罫線と折り |
目視による割れ確認とサンプルの反復組み立て |
繊維割れとパネルの変形 |
| 糊貼り部 |
定義された接合位置、塗布範囲、引張確認方法 |
接合部の開きと余分な接着剤による汚染 |
| 適合と閉鎖 |
対象範囲の実商品を使った組み立て |
ダストフラップの重なりと差し込みタブの外れ |
| 数量と梱包 |
束の数量、外箱数量、ロットコード、梱包明細 |
数量不足と改訂版の混在 |
この表は枠組みであり、工場試験が完了したという主張ではありません。最終検査計画では、合意した抜取方法、許容差、責任者、不適合カートンの処置を特定します。
輸送規格は正しい対象に適用する必要があります。ASTM D5118/D5118M[6]はファイバーボード輸送箱の製造管理を対象とし、あらゆる輸送条件での妥当性を確立するものではないと明記しています。流通性能を評価する必要がある場合は、ASTM D4169[7]を、輸送容器と包装システム全体の試験に活用できます。段ボール輸送箱に入れる小売用カートンは、そのシステムの一部として評価します。
どのカートン構造と購入モデルを選ぶべき?↑
| 構造 |
選ぶ主な理由 |
主な制約 |
| ストレートタックエンド |
すっきりした正面、窓との適合性、簡単な小売梱包 |
面付け効率が低い場合があり、重量物用輸送箱ではない |
| リバースタックエンド |
面付けと素材利用率を向上できる可能性 |
閉鎖方向によって正面パネルの設計が複雑になる場合がある |
| スナップロック底 |
やや重い商品の底部支持を強化 |
手作業による組み立て工程が増える |
| オートロック底 |
素早い組み立てと安定した糊貼り済み底部 |
加工が複雑になりコストが上がる |
| マイクロ段ボール箱 |
圧縮と取扱いに対する保護力が高い |
厚みが増し、印刷と折りの挙動が異なる |
| 段ボール製メーラーまたは輸送箱 |
宅配便での直接配送と保護用外装 |
板紙より多くの素材と保管容積を使う |
この比較から、STEは見栄えと梱包の簡便性を優先する場合に最も強いことが分かります。商品の重量や流通上の危険が当初の設計範囲を超える場合、テープや過剰な板紙厚を追加するより、構造をアップグレードする方が適切です。
宣伝文句ではなく、着地コストと証拠でサプライヤーを比較します。最終生産拠点、外注の有無、サンプル工程、再印刷条件、見積有効期限、生産日程、輸送方法、貿易条件、関税負担、「生産」「発送」「納入」の違いを確認します。輸入カートンの関税リスクは、実際のHS分類、原産地、発効中の関税表に照らして確認する必要があり、すべての板紙箱に一律の割合を適用することはできません。
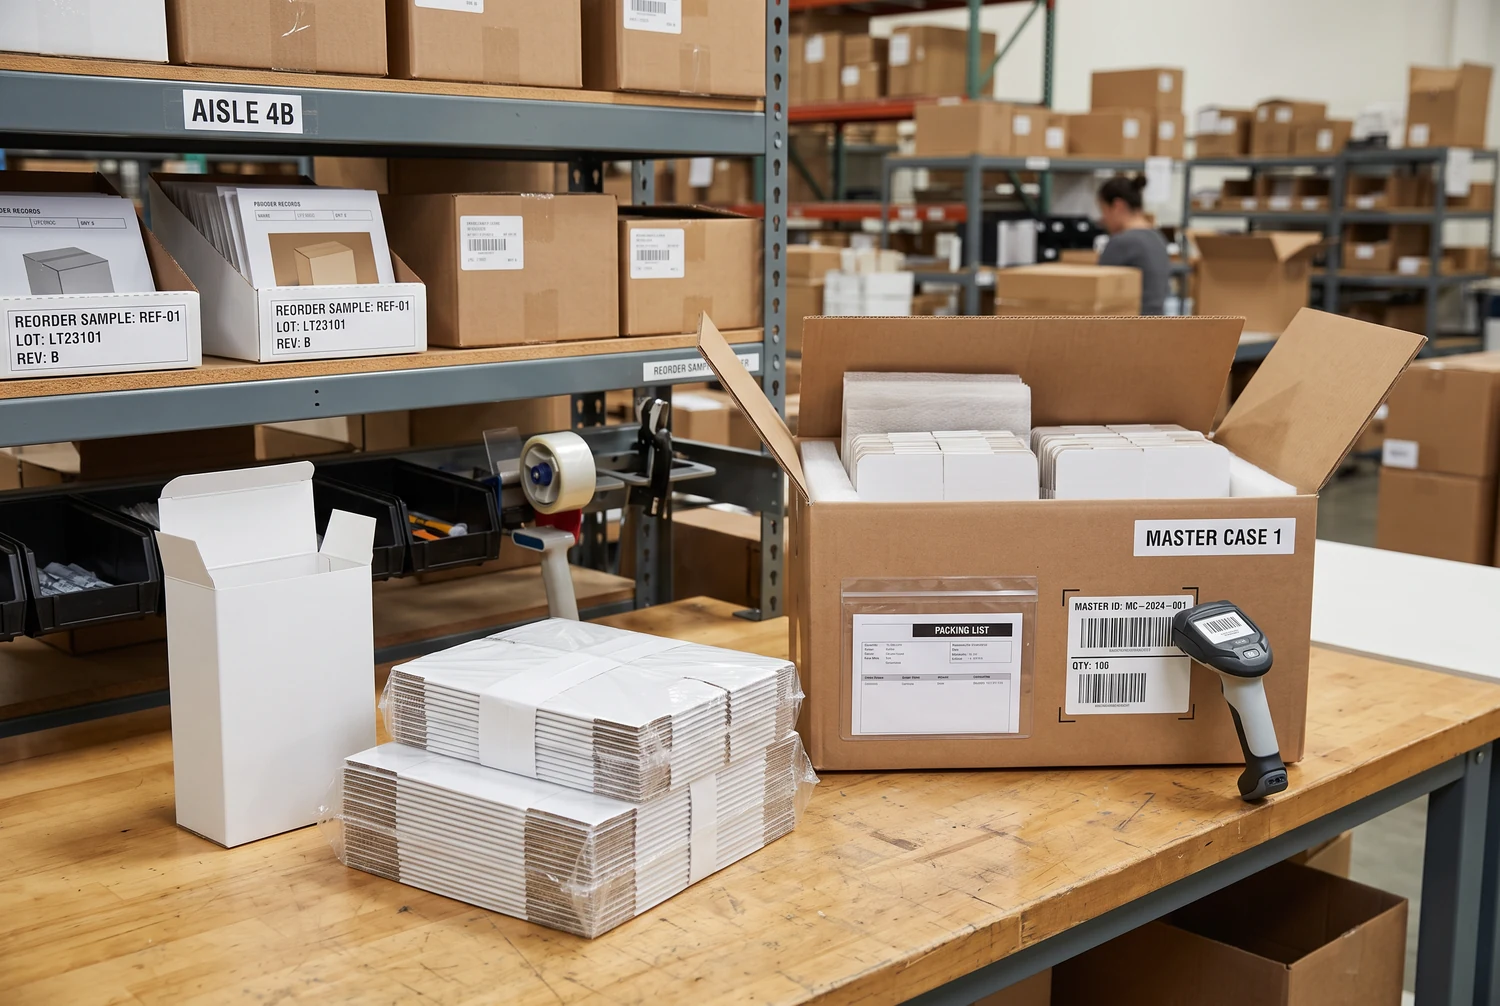
再発注に備え、署名済みサンプル、抜型図の改訂版、色見本、板紙仕様、仕上げマップ、梱包方法、発注履歴、問題記録を保管します。これらがあれば、「前回と同じ」という言葉に頼らず、管理された仕様を再現できます。
食品接触、繊維調達、リサイクル表示をどう裏付ける?↑
「食品安全」は万能な認証ではありません。まず、カートンが食品に直接触れるのか、密封された内装を包む二次包装なのかを確認します。そのうえで、板紙、インク、コーティング、接着剤、窓フィルムを予定する使用条件に照らして確認します。FDAの食品接触規制枠組み[4]では、接着剤や着色剤などの包装部品が食品接触物質になり得ること、該当用途には適切な認可が必要なことを説明しています。
繊維調達は、使用後の性能とは分けて示す必要があります。FSC認証紙および包装[5]は、責任ある森林由来素材のためのCoC証拠を提供できます。ただし、それだけで食品接触適合性、カーボンニュートラル、堆肥化可能性、すべての地域リサイクル制度での受入れを認証するものではありません。
リサイクル統計には日付と分母も必要です。EPAは、発生量に基づく過去データを使い、2018年の米国における紙・板紙製容器包装のリサイクル率を80.9%と報告しました。EPA 2018年包装データセット[8]をご覧ください。AF&PAは更新された回収算定方法に基づき、2024年の段ボールリサイクル率を69%~74%と報告しました。この区分と計算方法はEPAの数値と直接同等ではありません。AF&PAのリサイクル算定方法[9]をご確認ください。
窓、フィルムラミネート、金属層、油脂汚染、複合素材の中仕切りは、実際のリサイクル可能性を変える場合があります。資源回収を設計上優先するなら、紙のみの構造、分離可能な窓、素材使用量の削減、水性コーティング、明確な素材文書を検討します。すべての消費者が地域で包装をリサイクルできると約束するのではなく、条件を明記します。
規制リスクも州ごとに異なりつつあります。2025年の法務レビューでは、2025年10月1日時点で米国の7州に包括的な包装EPR法があるとされ、対象素材、生産者の定義、適用除外、報告、料金の違いが強調されています。州別包装EPRの概要[10]をご覧ください。複数州で販売するブランドは、包装を単に「紙」と記録せず、素材重量と部品単位のデータを保管する必要があります。
包装購入担当者が覚えておくべき数値は?↑
- 北米は大規模ながら広範なカスタム包装市場を占めました。 — 2025年のシェアは40.09%で、STE固有のシェアではありません(出典)
- 板紙の厚さは単に「厚い」とせず、数値で指定する必要があります。 — 14、18、24 ptは公開されているサプライヤー例です(出典)
- 一部の仕様では、量産前に現物サンプルを注文できます。 — 数量1は公開されている市場オプションです(出典)
- 現在のリサイクル表示には、対象区分と算定方法を残す必要があります。 — 2024年の米国段ボールリサイクル率は69%~74%です(出典)
- 包装EPR義務は、もはや単一州のモデルに限定されません。 — 2025年10月1日時点で7州が包括的な法律を制定していました(出典)
構想から量産可能なカートンへ進めるには?↑
STEプロジェクトを成功させる出発点は、装飾テンプレートではなく、商品と流通経路です。内寸、総重量、板紙、閉鎖方式、印刷範囲、仕上げ、規制リスク、SKU別数量、受入基準、着地コストの構成要素を定義します。白無地サンプルで構造を検証し、印刷校正で外観を検証し、検査と再発注のために承認仕様を保管します。
商品寸法、梱包後重量、アートワーク版別数量、納入先、希望する仕上げをお送りいただければ、工場直販の仕様書と見積書を1件作成します。


ソーシャルログインには以下の情報が必要です
サインイン
新しいアカウントを作成